Вырубка или лазерная резка картона: что выбрать для тиража
На готовой упаковке разница между хорошим и небрежным раскроем видна по мелочам: край ровный или с потемнением, клапаны складываются по биговке без трещин или сопротивляются, ажурный элемент сохраняет форму или теряет тонкие перемычки.
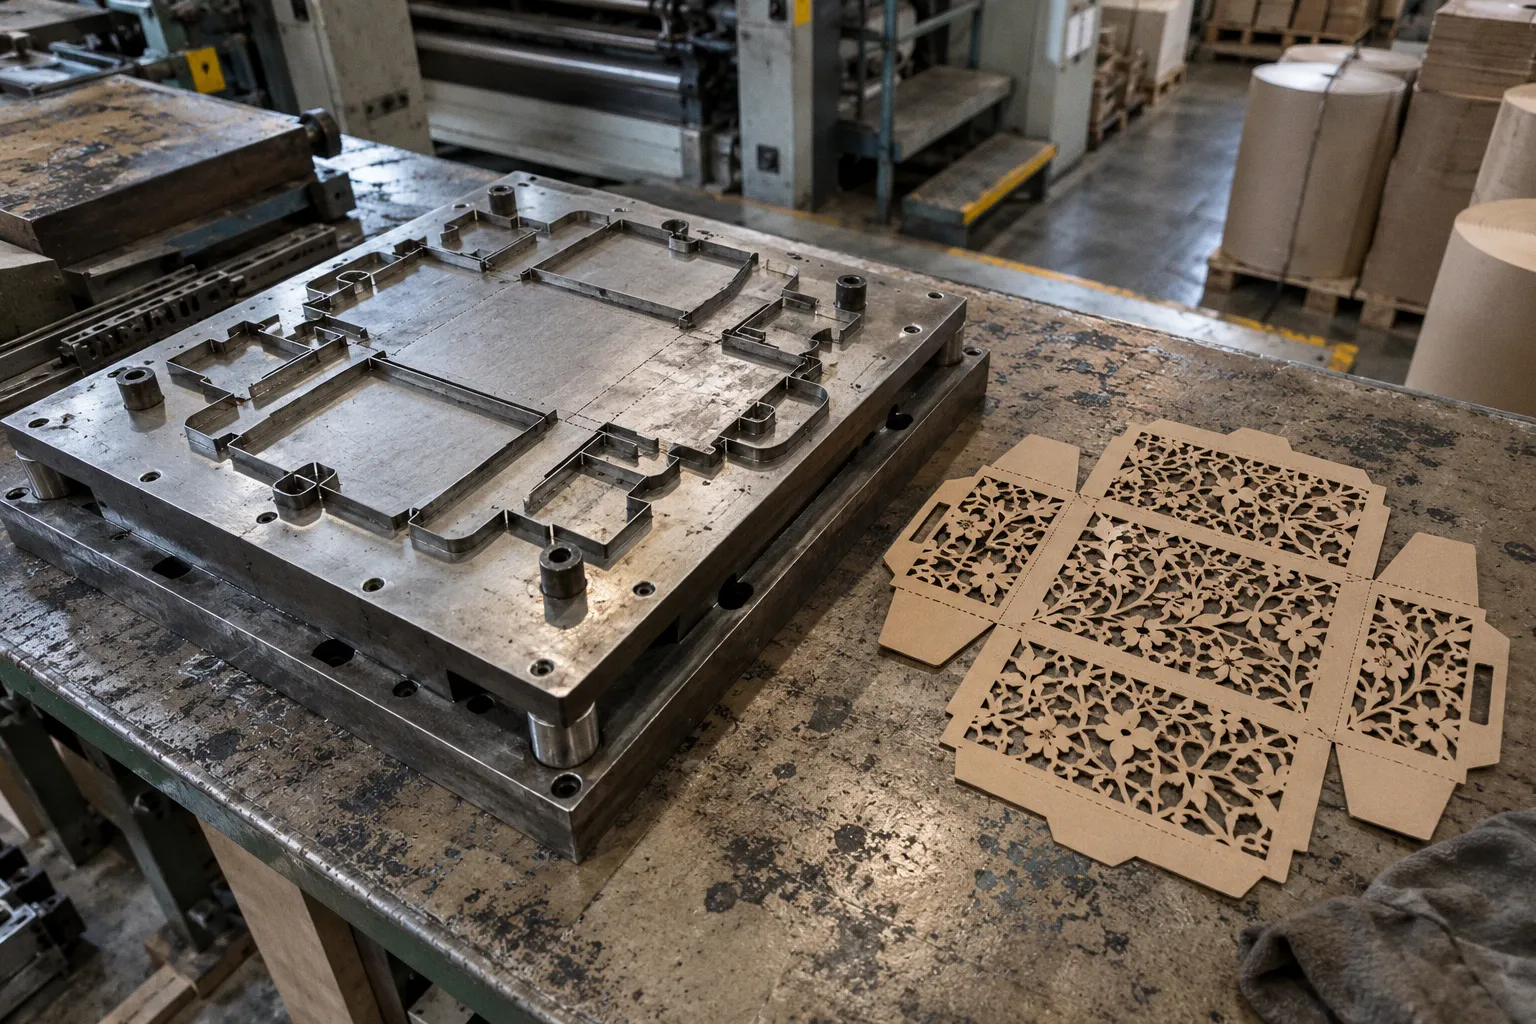
Эти следы возникают на разных этапах обработки, поэтому вопрос «вырубка или лазерная резка картона» стоит решать по задаче изделия, а не по одному обещанию точности или низкой цены.
Штамп и CO₂-лазер работают по-разному. Для штанцевания сначала изготавливают индивидуальную оснастку, зато затем она позволяет быстро обрабатывать повторяющийся контур. Лазер получает траекторию из цифрового макета и режет без физического давления на материал. Это удобно для коротких тиражей и сложной ажурной геометрии, но качество кромки зависит от настройки режима и самого картона. Универсального победителя здесь нет: важны тираж, рисунок раскроя, материал и то, как готовая деталь будет собираться.
Механика штанцевания: когда оправдан отдельный штамп
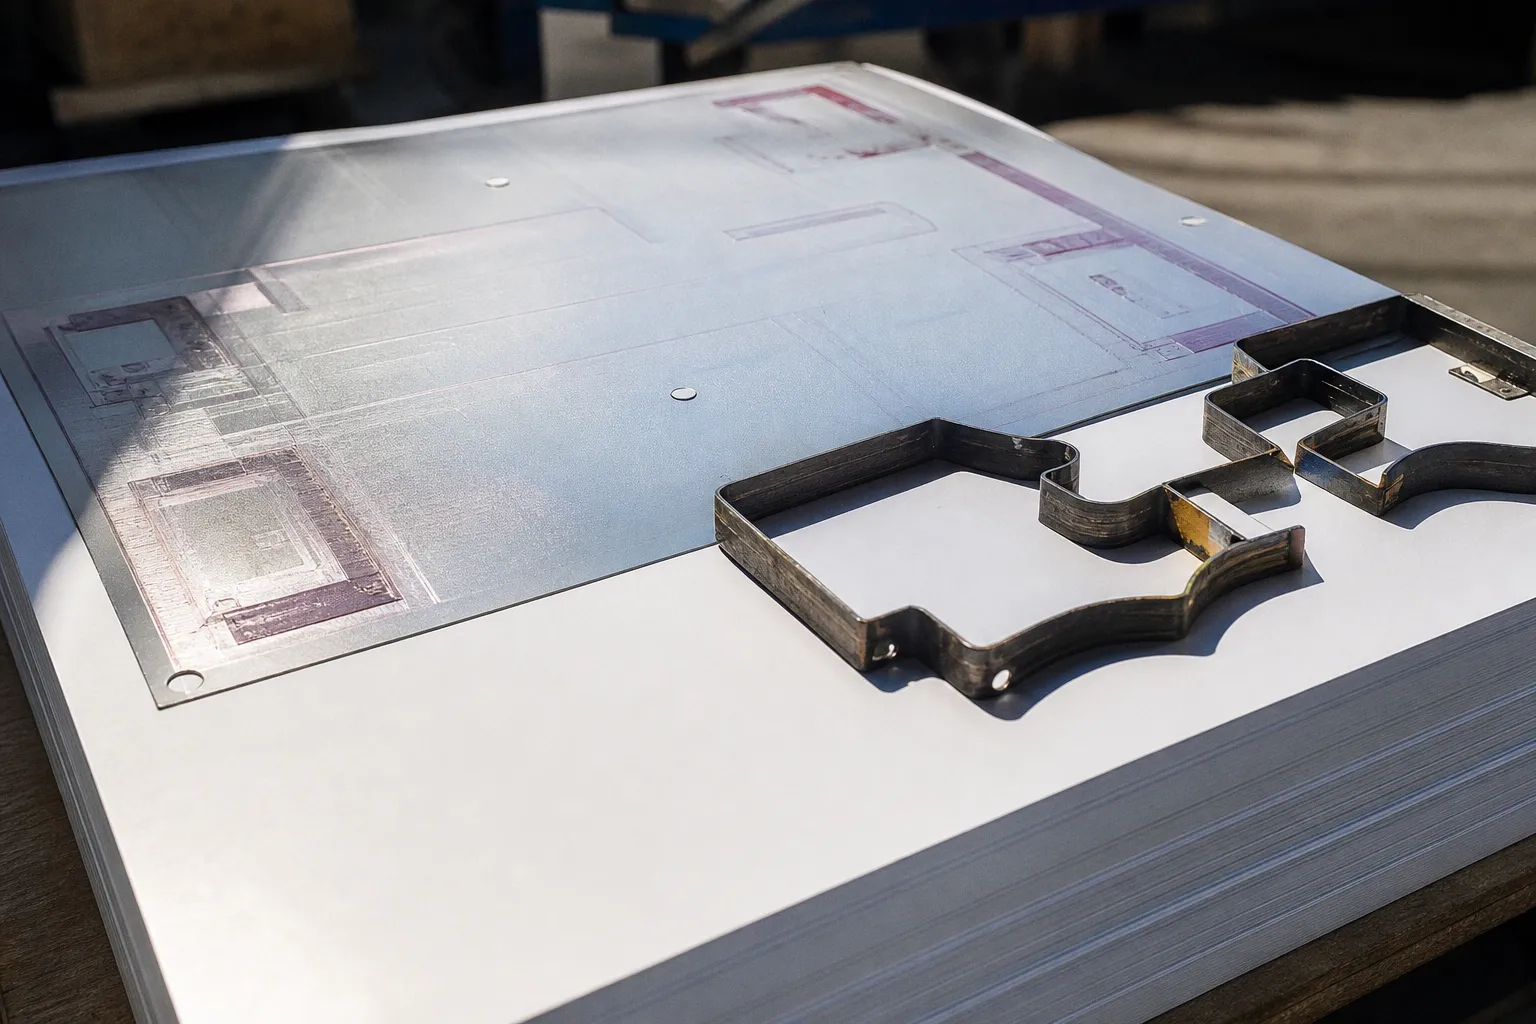
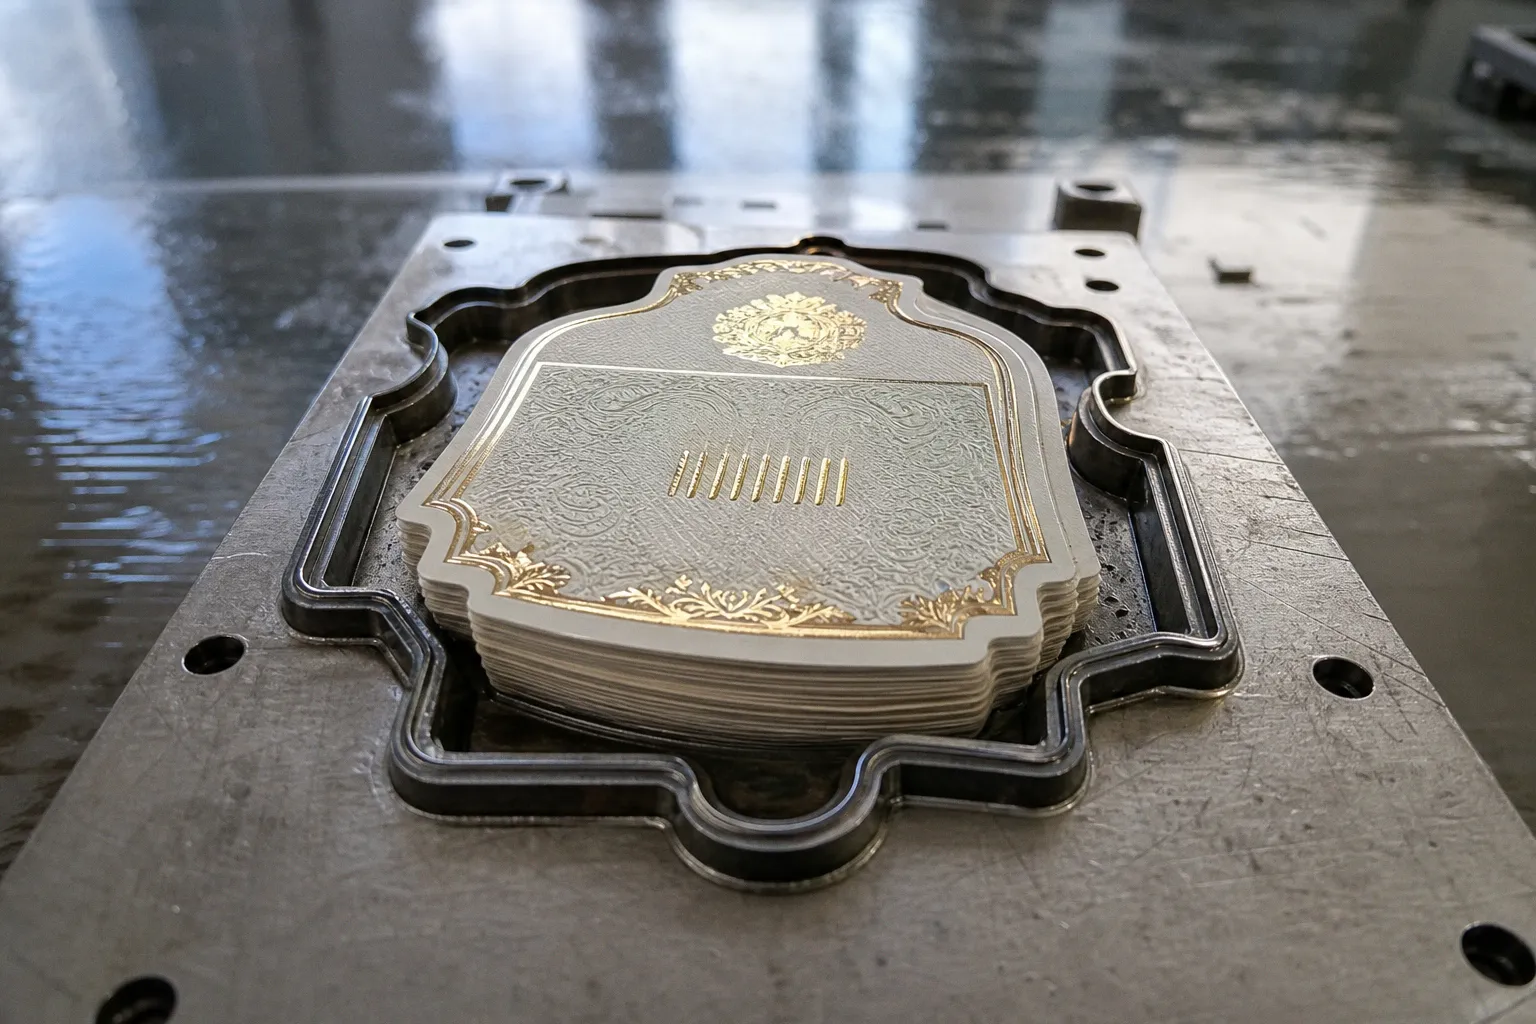
При штамповой вырубке форму будущей детали задаёт штанц-форма. В ней размещают режущие ножи, а для складных конструкций добавляют биговальные линейки; при необходимости применяют и перфорационные. За один проход пресс вырубает контур, а также может формировать линии сгиба или перфорации, если это предусмотрено оснасткой и макетом.
Подготовка формы требует времени и затрат до начала обработки тиража. Для индивидуального штампа обычно закладывают около 4–5 рабочих дней на изготовление, после чего сама постпечатная обработка может занять ещё 1–2 дня. Сроки конкретного заказа зависят от производства, но в расчёте нельзя считать только время работы пресса: оснастку нужно спроектировать, изготовить и настроить.
Именно первоначальная стоимость штампа меняет экономику короткого заказа. Когда одна и та же конструкция выпускается многократно или большим тиражом, затраты на форму распределяются между большим числом изделий, а высокая производительность пресса становится преимуществом. Для небольшого пробного выпуска эта же подготовка способна заметно увеличить стоимость каждой заготовки. Если макет часто меняется, оснастка к каждой версии тоже может потребовать отдельного решения.
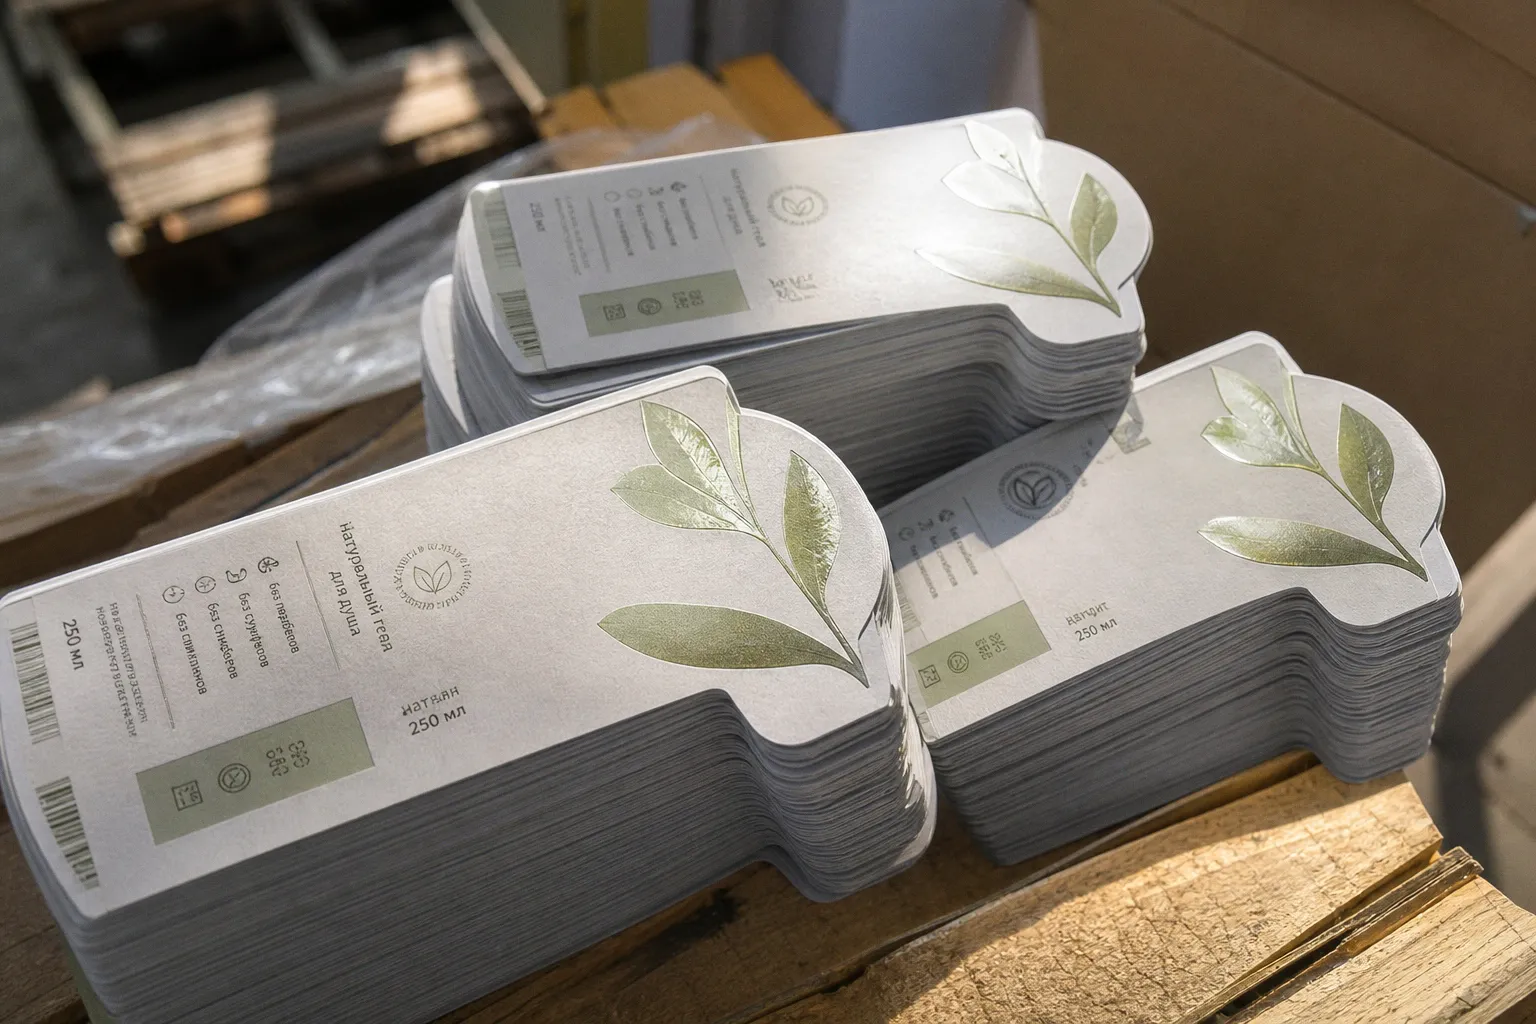
Штанцевание особенно уместно для упаковки с повторяемой геометрией: коробок, вкладышей, обечаек и других изделий, которым нужны точные прорези и линии сгиба. Оно позволяет объединить несколько операций в одну форму. Но качество зависит не только от точности изготовления штампа. Значение имеют состояние ножей, настройка пресса, раскладка на листе и корректная передача макета в производство.
Если на сложной коробке клапан надрывается при сборке, причина может крыться не в картоне как таковом. Возможно, линия сгиба задана неправильно или биговка не соответствует толщине и структуре материала. Если контур «зажёван», стоит разбираться с режущей частью и настройкой, а не сразу менять весь способ раскроя. Постпресс требует точной диагностики: дефект на готовом изделии часто появляется из-за сочетания нескольких параметров.
Лазерный раскрой: свобода цифрового контура
CO₂-лазер режет картон сфокусированным лучом, который удаляет материал по траектории цифрового макета. Контактного ножа и давления пресса нет, поэтому не возникает механического сминания края в том смысле, который характерен для физического инструмента. Длину волны такого излучения указывают как 10,6 мкм; для бумаги и картона применяют станки с мощностью излучателя примерно 40–100 Вт.
Главный козырь лазера — сложная детализация. Мелкие прорези, ажурные узоры и частые элементы, которые трудно или невозможно выполнить ножами штампа, можно заложить прямо в цифровой контур. Для единичного образца, макета или ограниченного выпуска это снимает необходимость заранее оплачивать индивидуальную штанц-форму. Изменить геометрию тоже проще: правят файл и проверяют новую версию, а не заказывают другую оснастку.
Однако точность лазерной резки бумаги и картона не означает, что любой контур получится одинаково чистым на любом материале. Луч нагревает кромку, поэтому на светлом картоне возможны потемнение или следы обработки. Насколько они заметны, зависит от материала и настроек станка, включая мощность и обдув. Обещание полностью чистого края без пробного реза следует воспринимать осторожно.
Лазер освобождает от штампа, но не от технологической пробы: сложный контур нужно оценивать на том же картоне, из которого будет сделан тираж.
Для картона обычно называют диапазон до 600 г/м², а по толщине ориентируются примерно на 1–2 мм, однако эти значения не гарантируют одинакового результата на всех марках. Плотность и толщина не описывают материал целиком: на рез влияют его состав, поверхность, цвет и структура. Поэтому пробный образец нужен не для формальности. На нём проверяют кромку, сохранность тонких перемычек, сгибание и внешний вид после сборки.
Материал стоит обсуждать вместе со способом обработки. Если упаковка должна выдерживать переноску или защищать содержимое, пригодится и разбор того, как плотность и тип бумаги влияют на её сохранность при упаковке вещей. Для печатной конструкции этот вопрос не заменяет технологическую пробу, но напоминает о важной вещи: свойства материала выбирают под функцию изделия, а не только под удобство резки.
Тираж и стоимость: где окупается оснастка
Для сравнения полезно считать не абстрактную цену одной операции, а весь заказ. В штанцевании есть первоначальные расходы на индивидуальную форму и подготовку. В лазерной резке нет штанц-формы, но время станка расходуется на прохождение каждой траектории. Чем сложнее и плотнее рисунок, тем больше значение имеет не просто число изделий, а длина и детализация реза.
| Параметр | Штамповая вырубка | Лазерная резка |
|---|---|---|
| Подготовка | Изготовление индивидуальной штанц-формы; обычно около 4–5 рабочих дней | Подготовка цифрового макета и настройка реза |
| Малый тираж | Стоимость оснастки может оказаться существенной частью заказа | Часто удобнее, поскольку отдельный штамп не нужен |
| Большой повторяющийся тираж | Обычно эффективнее за счёт высокой производительности пресса и распределения стоимости формы | Время обработки каждого контура может ограничивать выгоду |
| Сложный ажурный рисунок | Тонкие элементы могут быть трудны для реализации ножами | Подходит для мелких и сложных цифровых контуров |
| Линии сгиба и перфорации | Их можно предусмотреть в оснастке | Требуют отдельного решения в файле и технологической настройке |
| Кромка | Формируется механическим резом | Может темнеть от нагрева; результат проверяют на пробе |
Единой границы тиража, после которой лазер всегда уступает вырубке по цене, нет. На расчёт влияют площадь листа, количество деталей в раскладке, сложность контура, тарифы производства, стоимость штампа и повторяемость заказа. Поэтому запрашивать сравнение стоит на одинаковых исходных данных: одном материале, одном макете, одном количестве и одинаковых требованиях к сборке.
Для регулярной упаковки с неизменной конструкцией штанцевание часто оказывается сильнее на больших объёмах. Для нескольких прототипов или небольшого запуска отсутствие затрат на штамп может сделать лазер привлекательнее. Но если макет ажурный, сама продолжительность лазерной обработки может оказаться заметной. С другой стороны, если конструкция требует множества сложных тонких элементов, физический штамп может быть технически неудобен или потребовать компромиссов в рисунке.
Разговор с типографией полезно вести предметно. Попросите отдельно показать стоимость изготовления формы, подготовку, обработку и цену на повторный тираж с уже готовой оснасткой. Для лазера уточните, учитывает ли расчёт тестовый рез, а также как оценивают сложность контура. Так становится видно, за что именно платит заказчик и какие затраты появятся при повторном выпуске.
Кромка, детализация и сборка изделия
На экране тонкая перемычка между прорезями выглядит убедительно. В готовом картоне она может оказаться хрупкой: при выемке детали или сборке край надорвётся, а рисунок потеряет чёткость. Это не повод автоматически отказаться от ажурного макета. Это повод проверить геометрию на физическом образце и оценить изделие в том состоянии, в котором его увидит покупатель.
У лазерного раскроя нет физического ножа, который сдавливает материал, но есть тепловое воздействие. На светлой поверхности даже небольшой след может быть заметен сильнее, чем на тёмной. Попросите изготовителя сделать пробу на предполагаемом картоне и посмотреть её при обычном освещении, а не только под лампой производственного участка. Если кромка будет открыта в готовой упаковке, её визуальная чистота становится частью дизайна.
У штампа другая группа рисков. Ножи и биговальные линейки должны соответствовать конструкции и материалу. Контур может выглядеть чистым, но неправильно расположенная биговка испортит складывание, а слишком близкие прорези ослабят деталь. Перед запуском стоит проверить, что макет раскладки учитывает направление сгиба и последующую сборку, а не только силуэт коробки на листе.
Есть и разница в том, как оценивают готовый результат. Для простой заготовки достаточно совпадения формы с макетом. Для складной упаковки нужно проверить, как она закрывается, не расходятся ли клапаны, не трескается ли картон по линии сгиба. Для ажурного декора важно, сохраняются ли тонкие участки после отделения от листа. Именно поэтому выбор метода раскроя упаковки лучше делать на уровне конструкции целиком: печать, рез, биговка, отделка и сборка связаны между собой.
Сроки и планирование запуска
У лазера нет этапа изготовления штанц-формы, поэтому он может быть удобен, когда образец нужен быстро или конструкция ещё меняется. Но это не означает, что заказ всегда будет готов быстрее: загрузка оборудования, согласование файла, проба и последующая обработка тоже занимают время. Срок производства следует уточнять для конкретного макета и объёма.
Штамп требует запаса на изготовление оснастки. Ориентир в 4–5 рабочих дней относится к самой форме; затем на постпечатную обработку может потребоваться ещё 1–2 дня. К этому прибавляются этапы подготовки и печати, если они входят в заказ. При повторном тираже уже готовая форма сокращает подготовительную часть, поэтому регулярные заказы стоит планировать иначе, чем первый выпуск.
Для сезонной упаковки или запуска к конкретной дате разумно заранее решить, будет ли конструкция повторяться. Если форма останется неизменной и тиражи будут возвращаться, затраты на штамп получают больше смысла. Если сейчас важнее проверить несколько вариантов дизайна или выпустить ограниченное количество, лазерный раскрой помогает сохранить гибкость. В обоих случаях ранняя проба снижает риск обнаружить несовпадение на уже напечатанном тираже.
Как принять решение для своего макета
Сначала оцените саму геометрию. Повторяющийся контур коробки с привычными клапанами и линиями сгиба обычно хорошо сочетается со штамповой вырубкой. Мелкая ажурная сетка, декоративные прорези и единичные образцы чаще подталкивают к лазеру. Затем соотнесите технологию с тиражом и планом повторных запусков, после чего проверьте материал и вид кромки на образце.
Практическая последовательность выглядит так:
1. Передайте типографии макет, материал и планируемое количество, отдельно отметив линии реза, биговки и перфорации. Если конструкция ещё не утверждена, сообщите, какие элементы могут измениться.
2. Попросите рассчитать оба способа, если они технически возможны. Сравнивайте полную стоимость первого заказа и повторного тиража, а не только цену обработки.
3. Закажите пробный образец на том же картоне. Оцените кромку, мелкие элементы, сгибание и сборку в готовую форму.
4. Зафиксируйте допущенный вариант конструкции и уточните, какая оснастка или файл останется пригодной для следующего выпуска.
При выборе подрядчика присмотритесь к тому, как он обсуждает ограничения. Надёжный производитель спросит о толщине и типе картона, покажет, какие детали могут ослабнуть, и предложит проверить кромку. Для штанцевания он объяснит, что входит в стоимость формы и как устроены линии реза и биговки. Для лазера уточнит требования к файлу и предложит оценить тестовый образец. Уверенное обещание идеального результата без разговора о материале и макете здесь мало что доказывает.
Для повторяющейся упаковки с понятной конструкцией мой рабочий выбор чаще склоняется к штанцеванию: после подготовки оснастки оно даёт подходящий производственный инструмент для большого тиража. Для короткого выпуска, пробного экземпляра или очень сложного ажура предпочтительнее лазер, если проба подтверждает приемлемую кромку и прочность деталей. Решение стоит принимать по образцу и расчёту на полный цикл: аккуратный контур имеет смысл только тогда, когда изделие после раскроя так же аккуратно складывается, держит форму и выглядит законченным.