Биговка или перфорация: что выбрать для функциональной упаковки
На сгибе коробки проступили светлые трещины, хотя печать ровная, а картон не повреждён. Или, наоборот, упаковка раскрывается слишком легко: достаточно небольшого усилия, чтобы линия отрыва разошлась раньше времени.
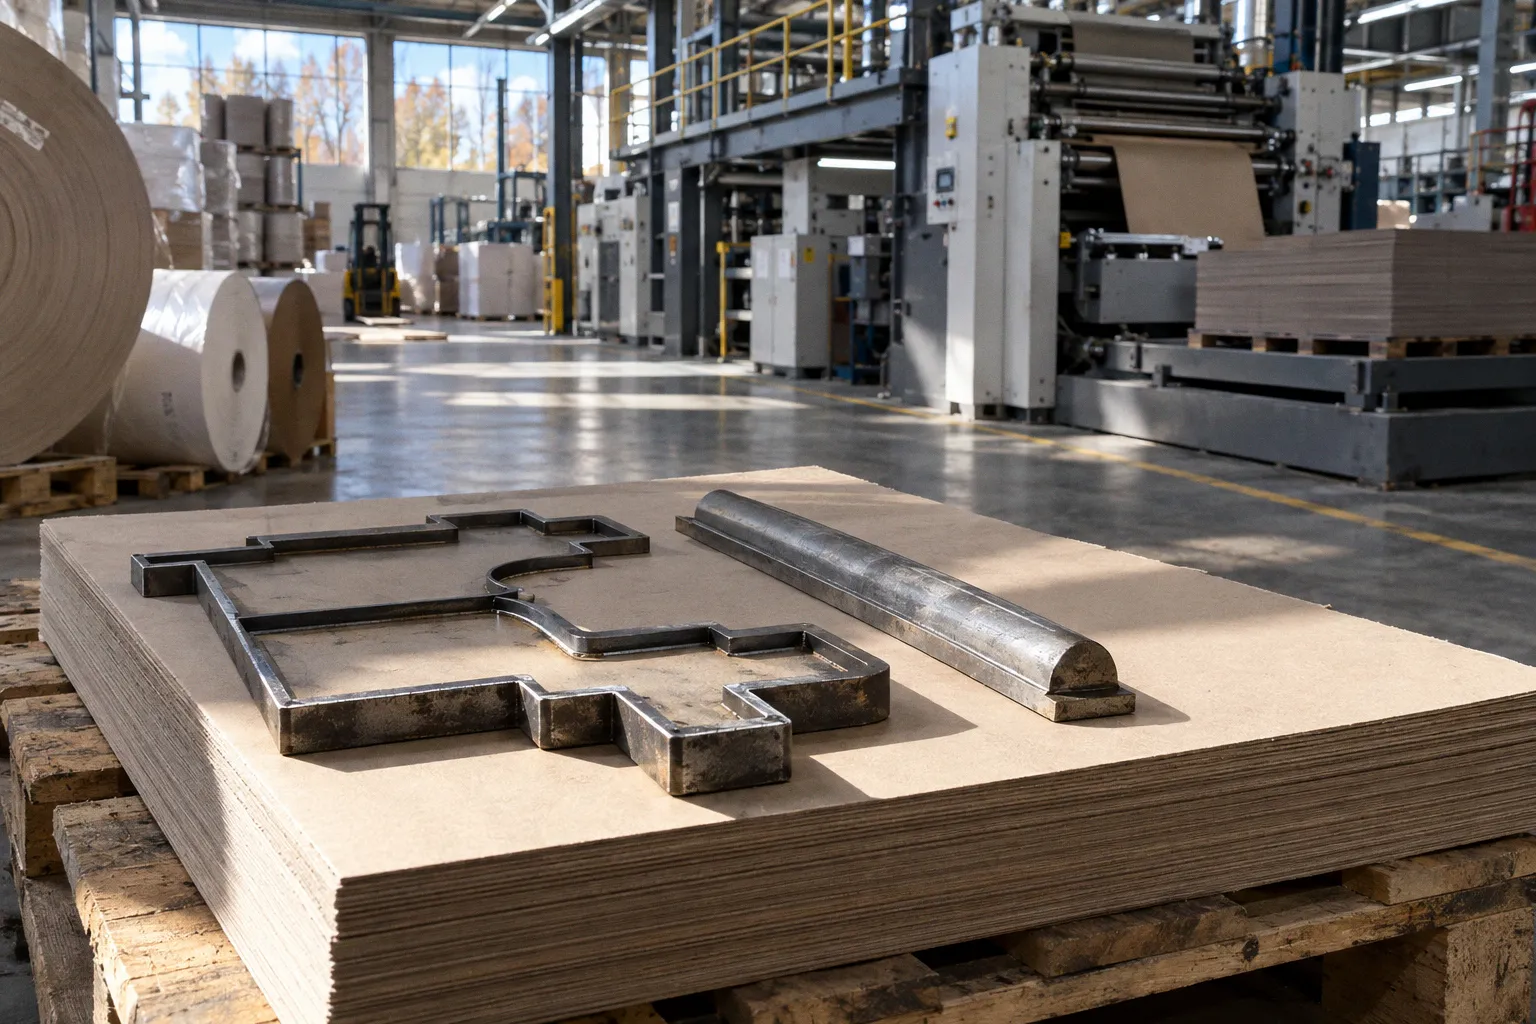
В обоих случаях дефект часто начинается на постпечатной обработке — там, где в макете проходит линия сгиба или вскрытия.
Биговка или перфорация на упаковке решают разные задачи. Первая помогает сложить плотный материал аккуратно, сохраняя его целостность. Вторая задаёт контролируемую линию разрыва. Если перепутать их назначение, коробка может потерять форму, а предусмотренное для покупателя открывание превратится в случайный надрыв.
Механика процесса: как биговка сохраняет целостность картона
Биговка формирует на материале линейное углубление. Для этого используют тупой нож или ролик: они деформируют картон и ослабляют связи волокон в месте будущего сгиба, но не прорезают лист насквозь. По заданной линии материал складывается предсказуемее, а красочный слой и ламинация получают меньше напряжения.
Операция особенно актуальна для плотной бумаги и картона. Её применяют на материалах примерно от 170–200 г/м² и выше; точная граница зависит от свойств основы и конструкции изделия. Чем толще или жёстче материал, тем больше риск, что при сгибании без подготовки на внешней стороне появятся трещины, а сам сгиб выйдет грубым.
Биговка нужна там, где упаковка должна сохранить непрерывность поверхности и выдержать свою геометрию после складывания: на клапанах коробки, рёбрах, линиях раскрытия и сборки. Это не декоративная борозда. Её положение и профиль влияют на то, как картон будет вести себя при фальцовке и насколько аккуратной получится готовая форма.
Особенно заметна разница на ламинированной поверхности. Плёнка ограничивает растяжение верхнего слоя, поэтому при резком сгибе напряжение концентрируется вдоль линии. Правильно подобранный биг помогает направить деформацию; неверно настроенная канавка оставляет трещину или заметный залом. На матовой поверхности дефект может быть виден как светлая полоса, на глянцевой — ещё и по нарушению блика.
Биг задаёт материалу место сгиба. Он не должен превращаться в надрез, а линия перфорации, напротив, должна обеспечивать контролируемый разрыв.
Качество проверяют не только по виду плоского листа. Нужно сложить заготовку и оценить сам сгиб: совпадают ли панели, не расходится ли покрытие, не образовалась ли широкая вмятина. Линия может смотреться аккуратно до фальцовки, но проявить дефект уже на собранной коробке.
Функциональная перфорация: линия отрыва, а не сгиба
Перфорация создаёт чередование прорезей и перемычек. Режущие участки ослабляют линию, а оставшиеся перемычки удерживают материал до момента, когда пользователь приложит усилие. Так выполняют отрывные купоны, линии вскрытия, съёмные элементы и другие детали, которые должны отделяться по заданной траектории.
В упаковке перфорация помогает сделать открывание понятным и управляемым. Но её нельзя рассматривать как универсальную замену биговке. Сквозные надрезы меняют целостность листа: если провести ими по несущему участку коробки, ослабленная зона может повлиять на прочность конструкции. Для рёбер и линий, которые должны удерживать форму, перфорация требует особенно внимательного проектирования.
Поведение линии зависит от соотношения длины прорезей и перемычек, материала, направления волокон и того, как упаковка будет нагружаться. Чем больше суммарная длина прорезей, тем легче может отделяться элемент, но тем меньше непрерывного материала остаётся на линии. Слишком слабая перфорация не откроется без рывка; слишком агрессивная способна начать расходиться при транспортировке или сборке.
Задача — найти баланс между сохранностью упаковки до использования и удобством вскрытия. Для этого оценивают не одну только линию, но и весь путь нагрузки: где пользователь тянет за элемент, в каком направлении идёт отрыв и какие соседние участки должны остаться целыми.
Биговка и перфорация: сравнение по задаче
| Параметр | Биговка | Перфорация |
|---|---|---|
| Что происходит с материалом | Формируется канавка без сквозного прорезания | Создаются чередующиеся прорези и перемычки |
| Основное назначение | Облегчить и направить сгиб | Обеспечить контролируемый отрыв или вскрытие |
| Сохранность листа | Материал остаётся непрерывным | Целостность линии намеренно ослаблена |
| Типичный риск настройки | Трещины при слишком узком канале или расплывчатый сгиб при слишком широком | Преждевременный разрыв либо слишком тугое вскрытие |
| Где особенно уместна | Клапаны, фальцы, рёбра и другие линии складывания | Отрывные элементы и линии доступа, рассчитанные на отделение |
Для упаковки с обеими задачами иногда нужны обе операции: биговка формирует складки, а перфорация задаёт участок вскрытия. Их расположение следует оценивать в контексте конструкции, а не как две независимые декоративные линии.
Технология биговки картона: ширина канала и подбор линеек
Результат зависит от согласования толщины материала, биговальной линейки и канала в контрматрице. Для предварительной оценки ширины канала используют ориентир: 1,5 × толщина картона + толщина биговальной линейки. Это отправная формула, а не универсальный рецепт для любого картона и любой конструкции.
Слишком узкий канал повышает давление на материал. В результате картон может треснуть по линии сгиба, особенно если поверхность запечатана или покрыта ламинацией. При чрезмерно широком канале усилие распределяется менее точно: сгиб становится расплывчатым, а линия — визуально неаккуратной. На готовой упаковке это может выглядеть как широкая полоса вместо чёткого ребра.
Подбор нельзя свести к плотности в граммах на квадратный метр. Два картона одной плотности могут различаться по толщине, жёсткости, структуре и реакции на деформацию. Влияют также направление волокон и порядок операций. Поэтому расчёт полезен для начальной настройки, а окончательное решение подтверждают пробным сгибом на конкретном материале.
При подготовке заказа типографии стоит передать не только развёртку, но и сведения о покрытии и требуемом направлении сгиба. Если предусмотрена ламинация или плотный красочный слой, это меняет поведение поверхности. Чем жёстче материал и заметнее покрытие, тем внимательнее нужно оценить линию после фальцовки, а не только после нанесения бига.
Проба должна воспроизводить реальную последовательность обработки. Если готовое изделие будет ламинировано, проверять биговку только на неламинированной заготовке недостаточно: покрытие способно изменить характер трещин и заломов. Аналогично, оценка на плоском листе не показывает, как линии ведут себя после сборки и нагрузки.
Совмещение операций в штанцформе
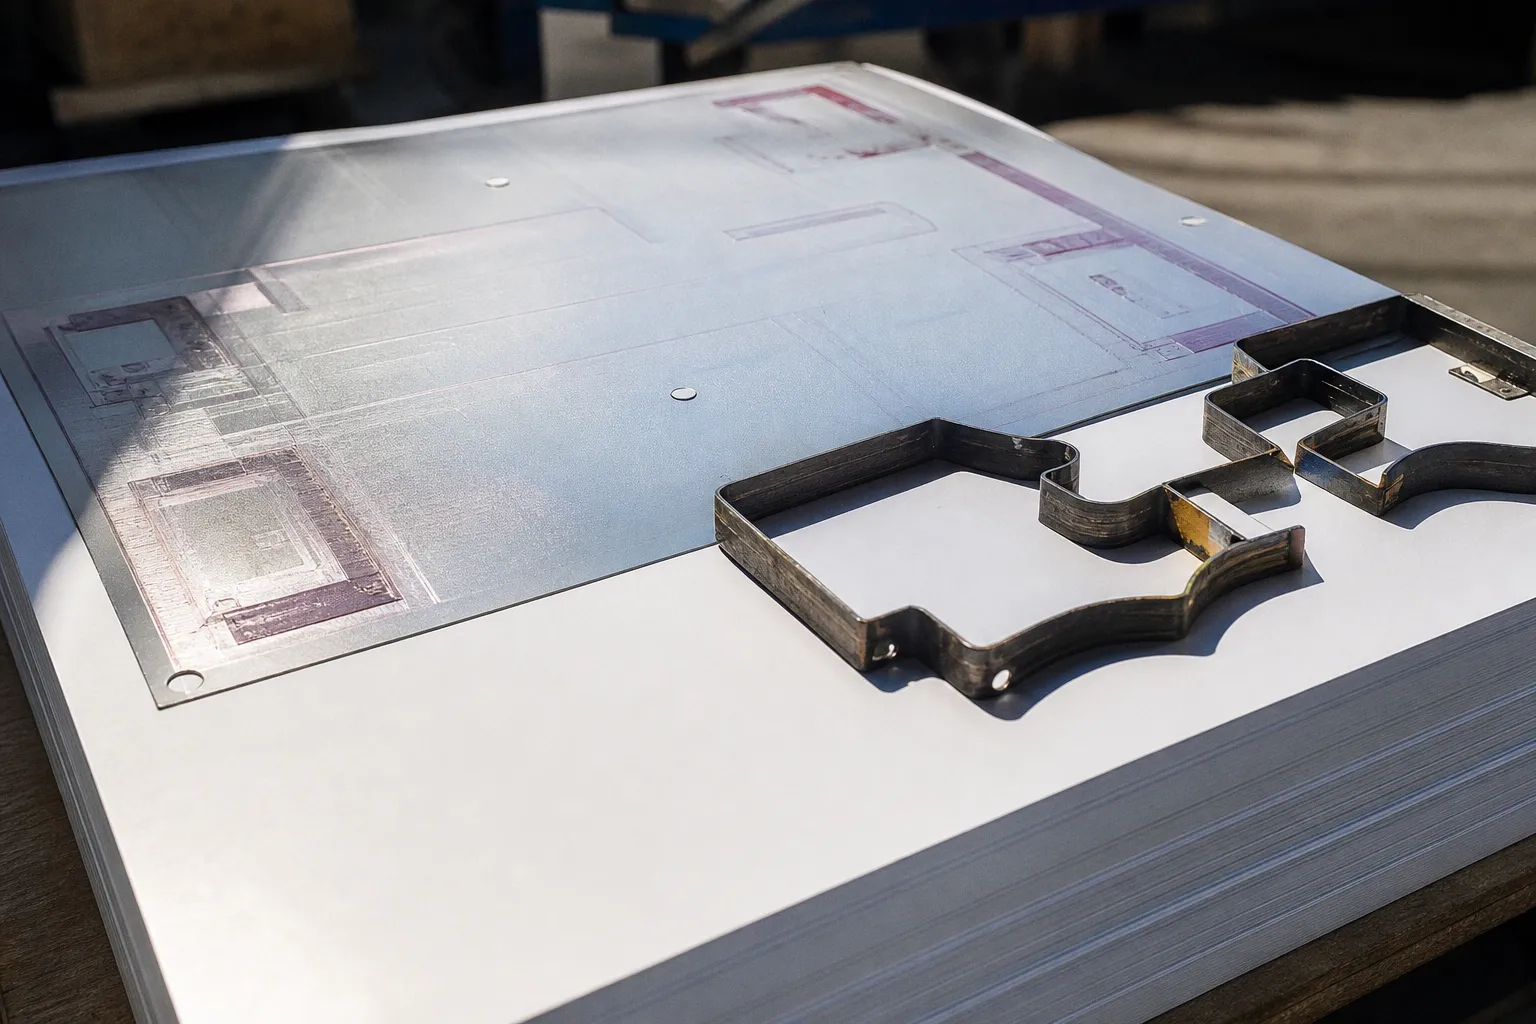
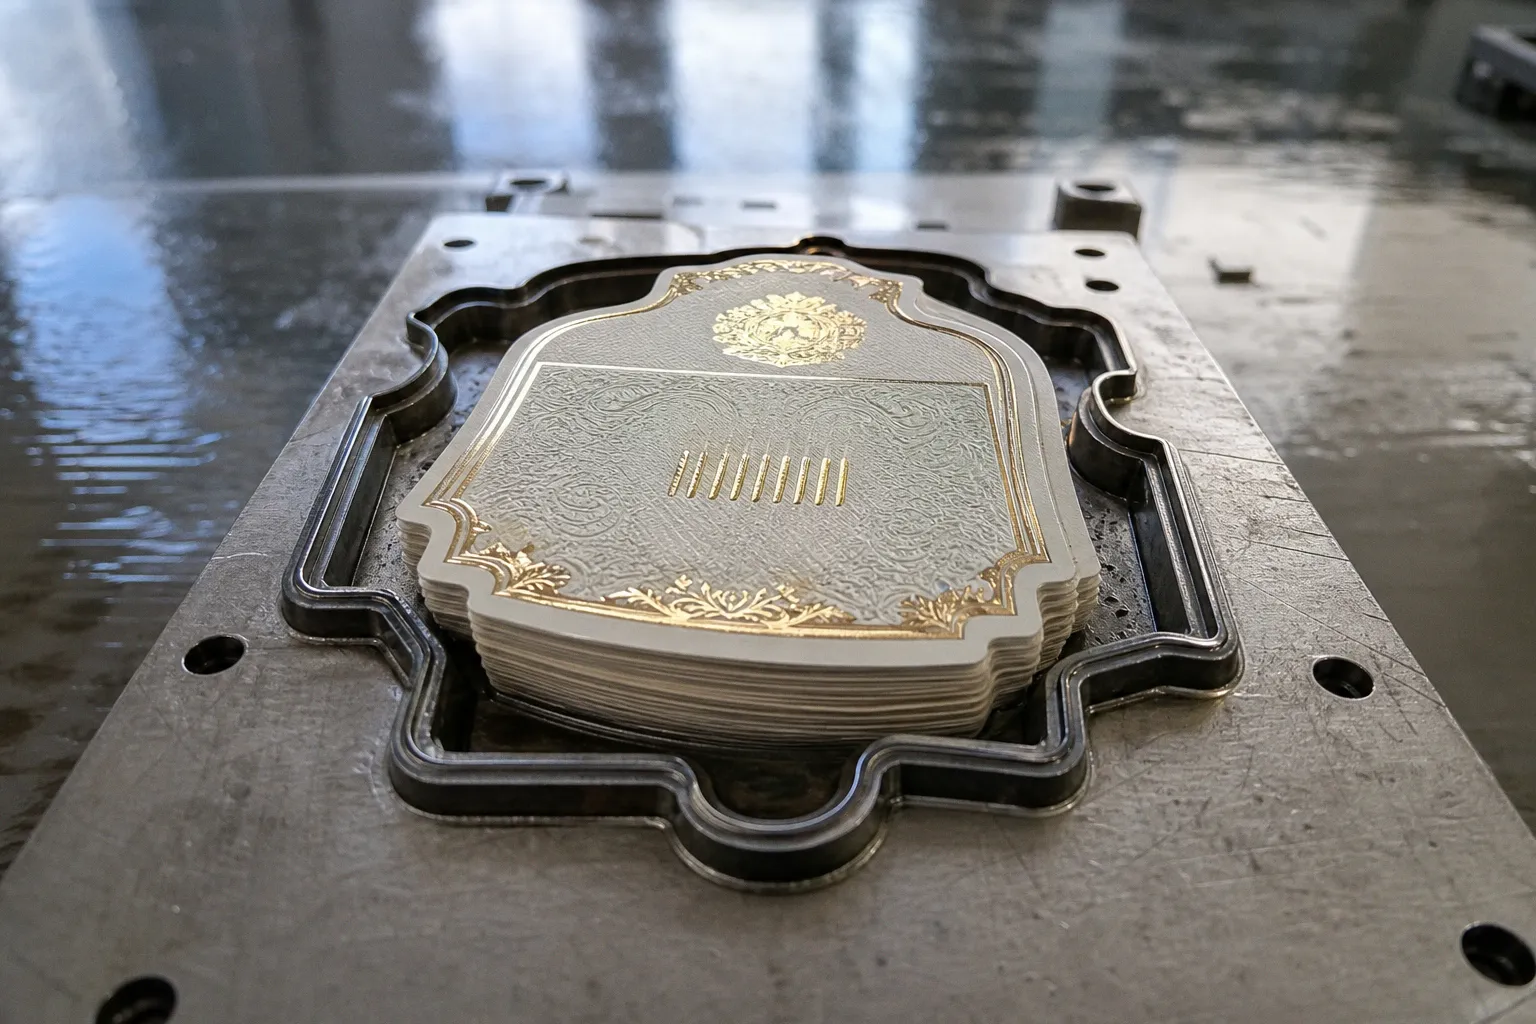
В упаковочном производстве биговку и перфорацию можно выполнять в одной штанцформе, устанавливая соответствующие стальные линейки. Это помогает совместить операции на одной заготовке и точно выдержать их взаимное положение. Но общее прохождение через штанцформу не делает линии взаимозаменяемыми: одна формирует сгиб, другая ослабляет материал для отрыва.
При проектировании важно разделить функции участков. Линии сгиба должны направлять складывание и поддерживать форму. Линии перфорации должны отделять предусмотренный элемент, не запуская разрыв в соседние зоны. Если они расположены близко, нужно проверить, не пересекаются ли деформации и не создают ли место, где материал начнёт рваться раньше заданного.
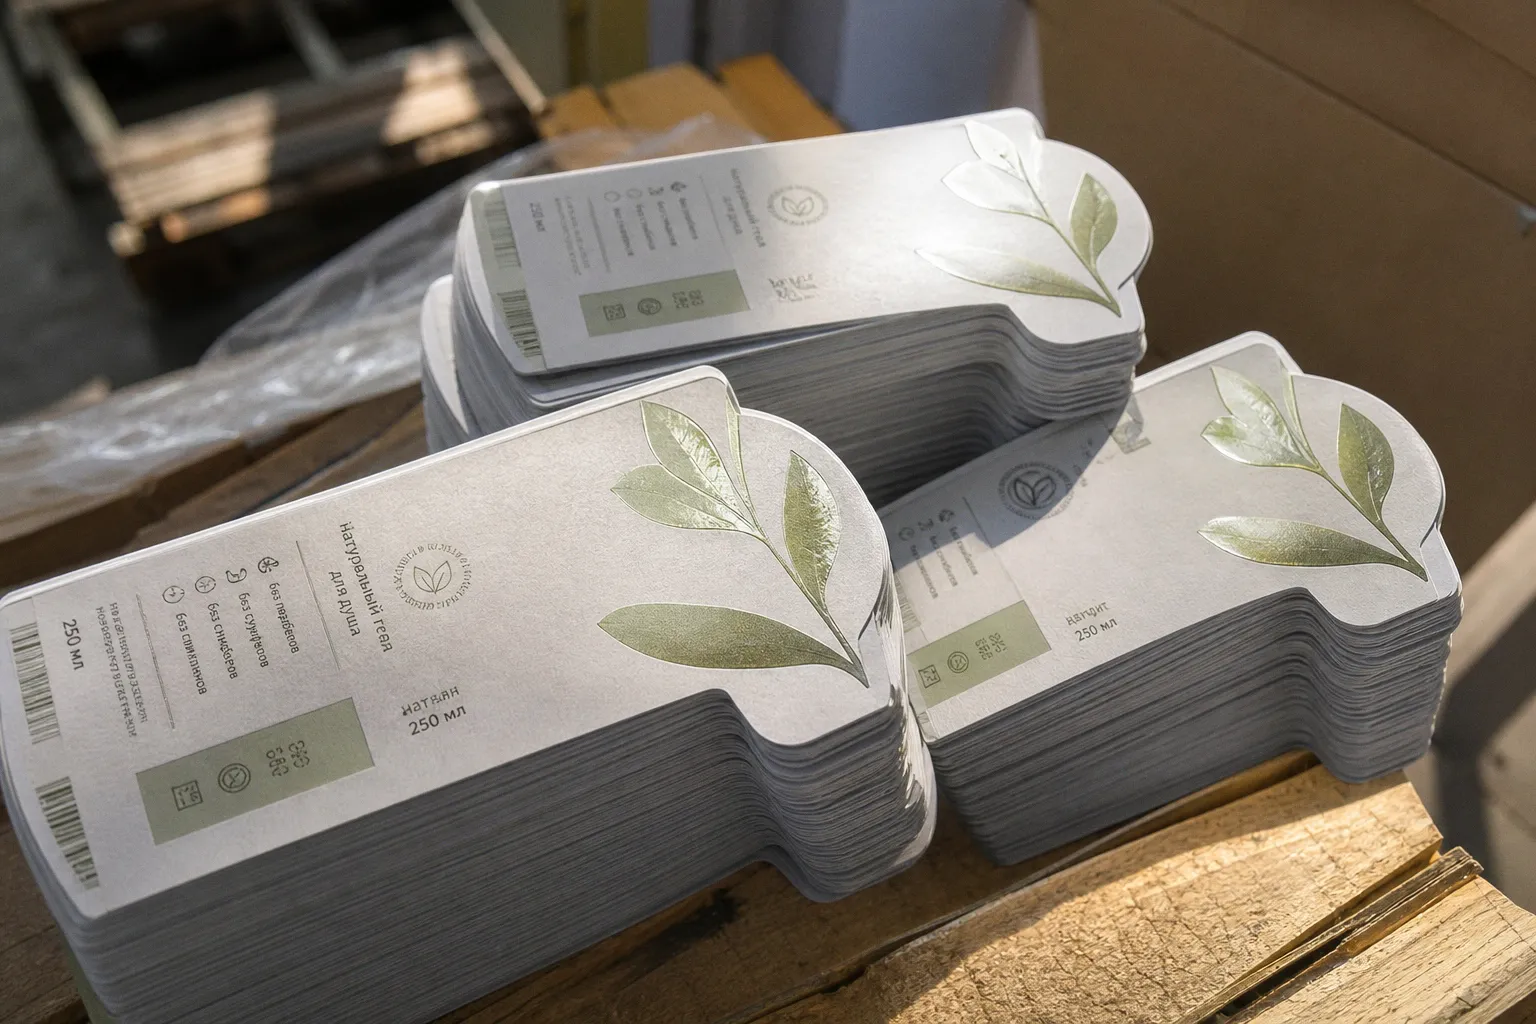
Проверять совмещение стоит на собранной упаковке. Здесь проявляются ошибки, незаметные на плоской вырубке: клапаны могут уходить от заданного положения, отрывной участок — цепляться за соседнюю стенку, а линия сгиба — визуально смещаться относительно печатного элемента. Для дизайна с рамкой, мелким текстом или заметным лаком точность положения особенно критична: даже небольшое расхождение способно нарушить впечатление от отделки.
Перед запуском тиража полезно согласовать с производством три вещи: какой участок складывается, какой должен отрываться и в каком направлении пользователь прикладывает усилие. Это помогает подобрать конфигурацию линеек и проверить конструкцию в рабочем положении. Если упаковка должна открываться без инструмента, пробный образец нужно оценивать именно таким способом, а не только по аккуратности линии на листе.
Типичные ошибки при послепечатной обработке
Большинство проблем начинается с неверного назначения линии. Перфорацию задают там, где требуется прочный сгиб, или пытаются согнуть плотный картон без биговки. Затем к ошибке добавляется настройка, не подходящая конкретной толщине и структуре материала.
При осмотре дефектов полезно идти от результата к операции:
1. Трещина вдоль сгиба. Проверьте, применялась ли биговка и подходит ли ширина канала. Узкий канал может чрезмерно сдавить картон; покрытие и направление волокон тоже могут повлиять на растрескивание.
2. Широкий или смятый фальц. Вероятно, линия сгиба получилась недостаточно чёткой. Среди возможных причин — слишком широкий канал или несоответствие настроек толщине материала.
3. Перфорация расходится до использования. Линия могла оказаться слишком ослабленной для нагрузок при сборке, перевозке или обращении с упаковкой. Нужно проверить её расположение и характер нагрузки на конструкцию.
4. Элемент трудно оторвать. Перемычки удерживают его сильнее, чем нужно для удобного вскрытия. Настройку следует оценивать на готовом образце, сохраняя достаточную прочность упаковки до момента использования.
5. Линии визуально не совпадают с макетом. Проверяйте положение относительно печати, вырубки и соседних сгибов. На изделии с ламинацией, лаком или контрастной графикой смещение особенно заметно.
Этот разбор не заменяет пробу: одна и та же внешняя трещина может быть связана с разными сочетаниями материала и настройки. Надёжнее исследовать несколько факторов вместе — толщину картона, наличие покрытия, параметры бига и направление волокон. Для перфорации дополнительно оценивают, как линия проходит через конструкцию и что происходит с соседними стенками при отрыве.
Ошибку легко пропустить, если контролировать только плоский лист. Полноценная проверка включает фальцовку, сборку и функциональное вскрытие. Для коробки с отрывным элементом нужно увидеть, как она держит форму до открытия и насколько чисто отделяется деталь после него. Для складной конструкции — убедиться, что сгибы остаются ровными, а материал не трескается.
Как выбрать метод для своей упаковки
Начните с функции линии на чертеже. Если материал должен сложиться и остаться цельным, нужна биговка. Если участок должен отделиться при открывании или использовании, рассматривайте перфорацию. Если конструкция сочетает складные клапаны и отрывной элемент, операции могут применяться вместе, но каждая на своём участке.
Затем учтите материал и отделку. Для плотной бумаги и картона биговка помогает уменьшить риск растрескивания на сгибе; ориентир по применению начинается примерно от 170–200 г/м². Но сама плотность не сообщает типографии всего необходимого. Толщина, жёсткость, направление волокон и ламинация влияют на итоговый сгиб и требуют проверки на конкретной заготовке.
Наконец, оцените готовое изделие с точки зрения пользователя. Упаковка должна складываться без грубого залома, сохранять целостность при обращении и открываться по заданной линии. Именно образец после полной обработки покажет, насколько точны совмещение и настройки, а также не мешают ли друг другу биговка и перфорация.
При выборе подрядчика я бы обсуждала не только наличие штанцформы и нужных линеек, но и порядок проверки образца. Хорошее производство объяснит, где проходит линия сгиба, как устроены перемычки перфорации и каким способом будет подтверждена работа упаковки. Для функциональной отделки качество заметно в миллиметрах и в усилии руки: корректная технология делает каждое движение предсказуемым, а поверхность — чистой.