Вырубка и высечка упаковки: частые дефекты тиража и причины брака
Коробка приезжает из типографии с безупречной печатью: цвет на месте, фольга легла ровно. Но стоит взять её в руки и сложить по фальцам, как на одном из сгибов проступает белая полоса. Верхний мелованный слой лопнул, обнажив волокна картона.
Визуально это может показаться мелочью, но для брендовой упаковки такой надрыв уже портит впечатление от тиража.
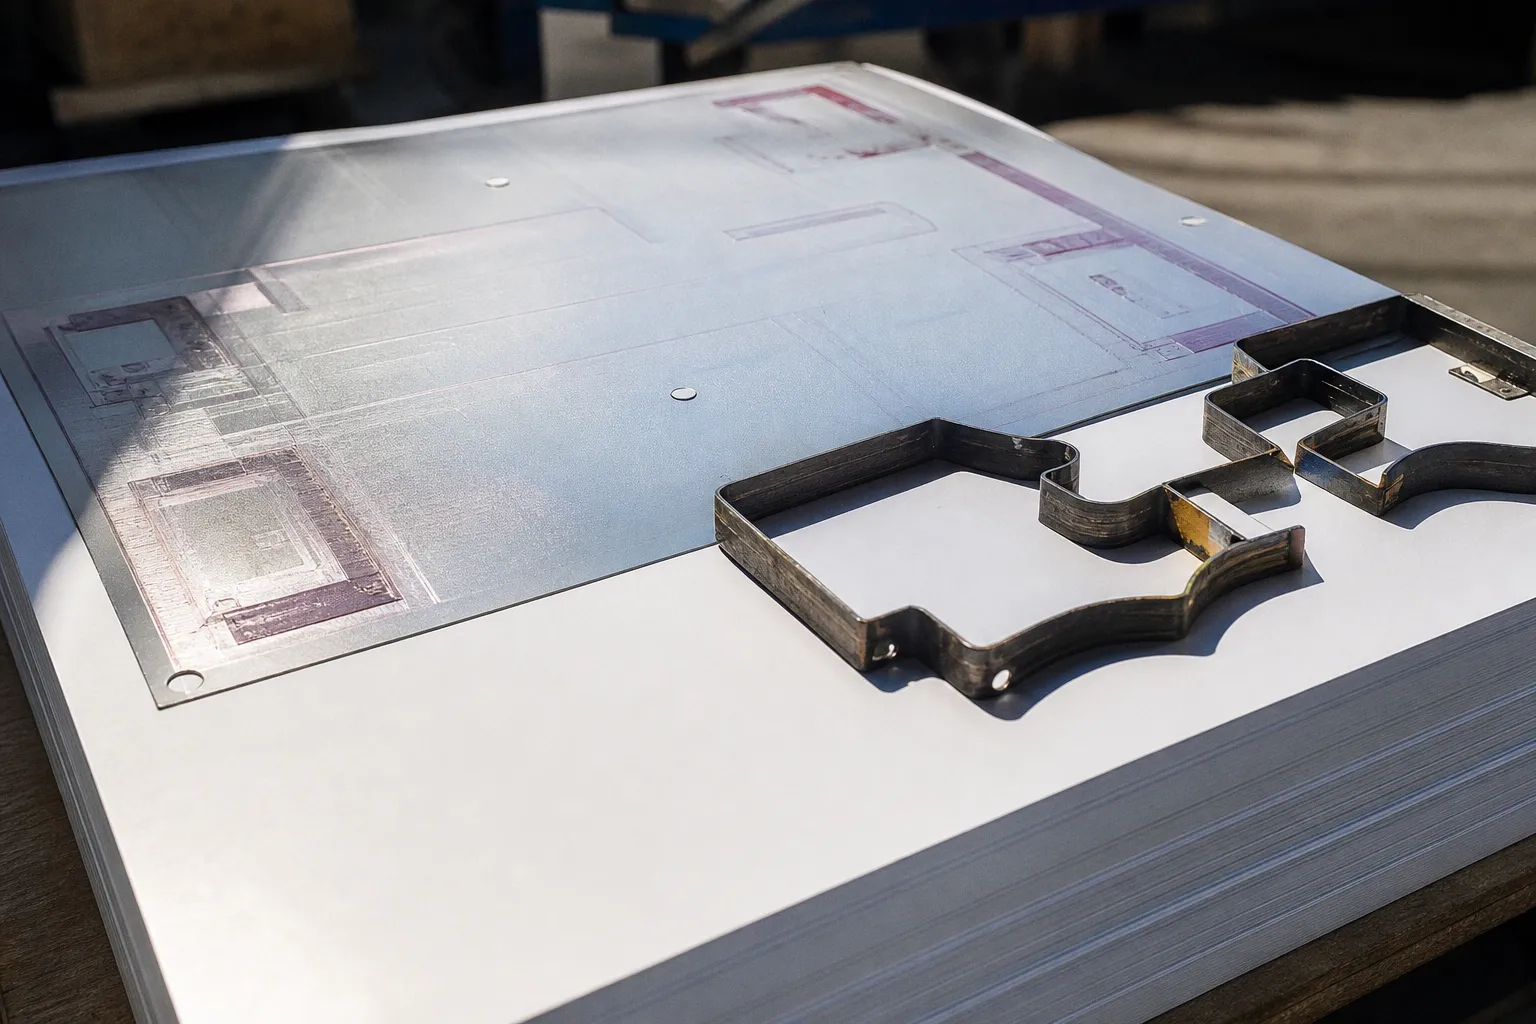
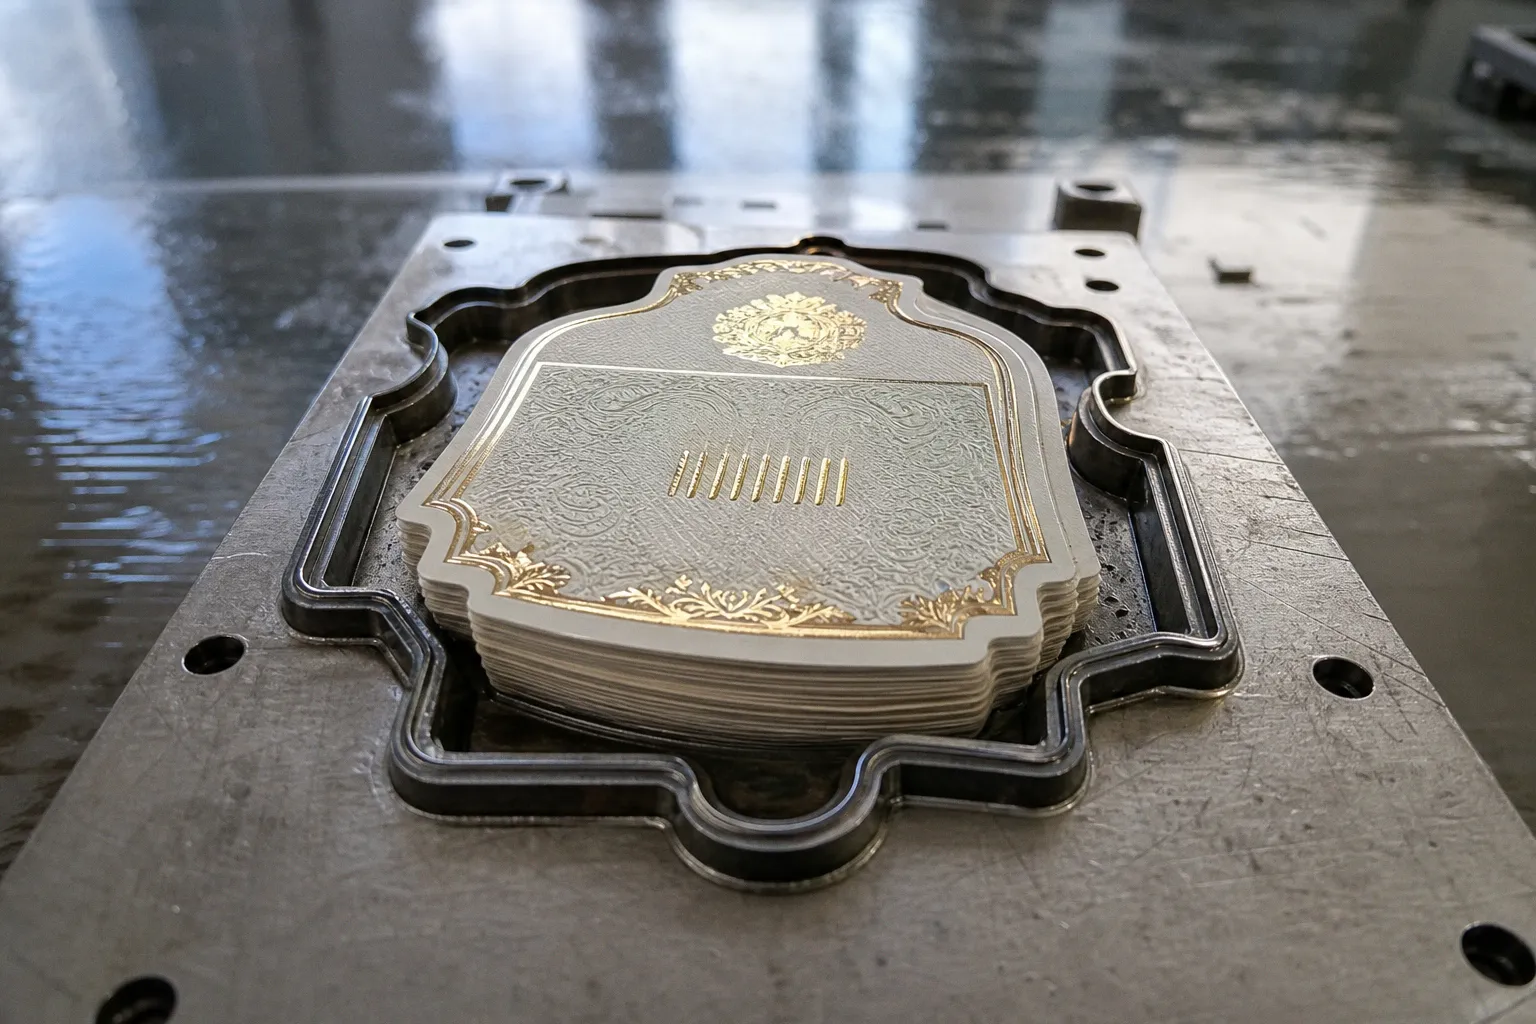
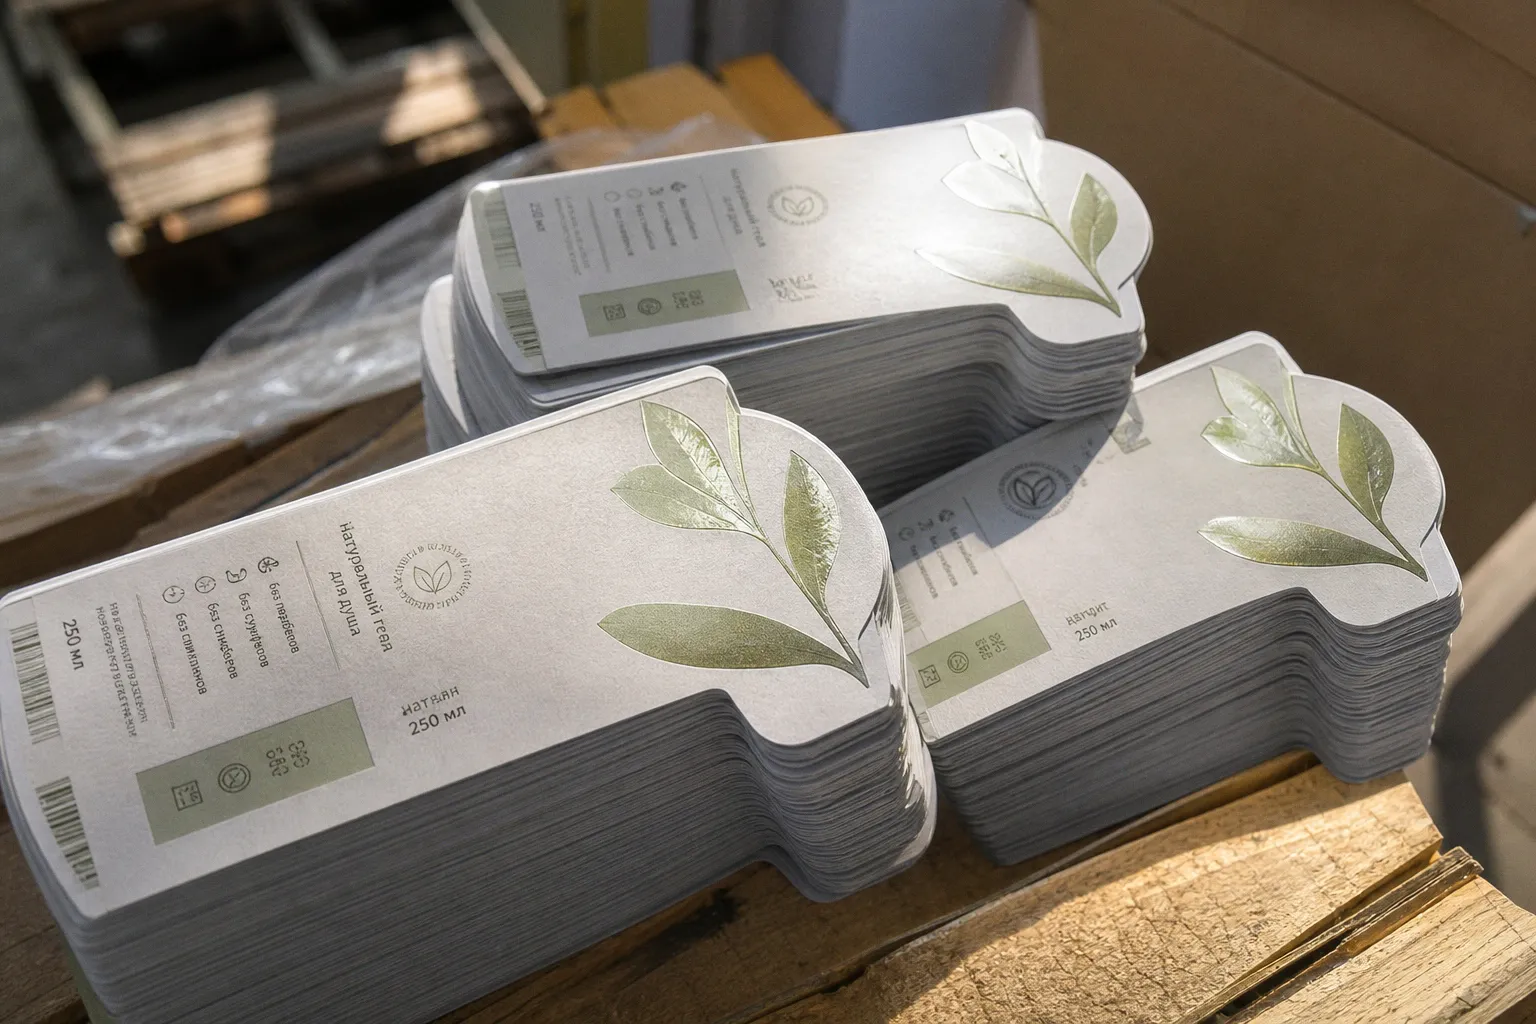
Вырубка и высечка формируют контур упаковки, её сгибы и посадочные элементы. Термины в производстве иногда используют по-разному, но принципиальное различие не в том, есть ли штамп: контур можно получать с помощью штанцформы на тигельном прессе или другим режущим инструментом и оборудованием. В любом случае на качество влияют материал, состояние режущих и биговальных элементов, настройки пресса и точность подачи листа. Сбой на любом из этих участков оставляет свой след: от трещины по биговке до непрорезанного клапана.
У дефекта послепечатной обработки обычно есть материальная причина: состояние картона, геометрия биговального канала, износ ножа или неравномерное давление. Полезнее найти её, чем ограничиться общей оценкой брака.
Трещины по сгибу: почему картон лопается вместо того, чтобы складываться
Один из самых заметных дефектов на готовой упаковке возникает в зоне биговки. На сгибе появляются тонкие трещины, а при складывании они становятся шире и могут перейти в надрыв. Иногда повреждается не только мелованный слой: покрытие отслаивается вместе с краской или лаком, и становится видна основа картона.
Причину нельзя определить только по внешнему виду. Растрескивание может быть связано с влажностью и свойствами картона, с неподходящей парой «биговальная линейка — контрматрица», а также с сочетанием этих факторов. Поэтому версия «виновата штанцформа» без осмотра материала и сгиба мало что объясняет.
Влажность и состояние картона
Упаковочный картон реагирует на условия хранения. В сухом воздухе он отдаёт влагу и становится менее гибким. При сгибании пересушенный материал хуже переносит деформацию: вместо плавного сгиба верхний слой может растрескаться. Если стопу принесли из холодного или сухого помещения прямо к оборудованию, материалу требуется время, чтобы адаптироваться к условиям цеха.
Акклиматизация важна не сама по себе, а как часть контроля сырья. Имеет значение, где хранились листы, как долго они находились в упаковке и успели ли сравняться по температуре и влажности с производственным помещением. Если на листах из одной поставки сгиб ведёт себя по-разному, стоит проверить, одинаково ли хранились разные части стопы.
У картона есть направление волокон, и оно тоже влияет на складывание. Сгиб, расположенный поперёк волокон, обычно испытывает большую нагрузку, чем сгиб вдоль них. При раскрое и проектировании конструкции это учитывают заранее. Если направление волокон не соответствует расположению основных фальцев, складная коробка может трескаться даже при исправной оснастке.
Биговальная линейка и контрматрица
Биговка создаёт на листе управляемую зону деформации. Линейка вдавливает материал в канал контрматрицы, чтобы при сгибании нагрузка распределялась по полосе, а не концентрировалась в одной узкой точке. Ширина и глубина канала должны соответствовать толщине картона и параметрам биговальной линейки.
Если канал слишком узкий, слишком широкий или недостаточно глубокий, картон деформируется не так, как нужно. Сгиб может получиться резко выраженным, расплывчатым или нестабильным. В первом случае верхний слой легче надорвать, во втором коробка хуже складывается по заданной линии. Ошибки возможны и при установке самой линейки: она может быть закреплена недостаточно надёжно или оказаться не на нужной высоте.
Поэтому при настройке штанцформы для тигеля важно оценивать не отдельный параметр, а пару «линейка — контрматрица» вместе с конкретным материалом. Одинаковая оснастка не обязательно даст одинаковый результат на картоне разной толщины или структуры. Если производитель меняет материал, прежние настройки стоит перепроверить на пробном листе.
Биговальный канал подбирают под картон и линейку. Переносить настройки с одной конструкции на другую без проверки рискованно: внешне похожие материалы могут по-разному вести себя на сгибе.
Адгезия покрытий: когда на сгибе отслаивается краска или лак
На сгибе может появиться не только сетка трещин. Иногда покрытие отходит участком, оставляя оголённую поверхность картона. Такой дефект легко принять за обычное растрескивание, хотя у него может быть другая причина: сцепление краски или лака с поверхностью оказалось недостаточным либо покрытие не выдержало деформации вместе с основой.
В зоне биговки материал сильно меняет форму. Если слой краски или лака жёсткий, плохо связан с картоном или несовместим с поверхностью, он может отслоиться при складывании. На результат влияют тип картона, его покрытие, система печати и режимы сушки. Нельзя заранее свести проблему к одному виду лака или к одному этапу производства: нужен осмотр самого сгиба и поверхности вокруг него.
Полезно различать характер повреждения. Мелкие трещины в покрытии указывают на то, что слой не выдержал растяжения. Отслаивание с частицами картона может говорить о нарушении сцепления между слоями материала. Если покрытие отделяется чисто, без волокон, внимание стоит уделить адгезии печатного или лакового слоя к поверхности.
При разборе дефекта типографии стоит сопоставить несколько параметров:
- совпадает ли зона отслоения с линией биговки или повреждение встречается и вне сгиба;
- одинаково ли ведут себя листы из разных частей тиража;
- меняется ли дефект после складывания коробки;
- были ли изменения в картоне, краске, лаке или последовательности отделки;
- не возникло ли повреждение при последующей транспортировке или ручной сборке.
Такой осмотр помогает не путать несовместимость материалов с механическим повреждением, полученным уже после печати.
Совмещение контура и печати: почему высечка уходит в сторону
Смещение контура заметно, когда печать и линии реза или биговки не совпадают. Логотип оказывается ближе к краю, сгиб проходит через элемент дизайна, клапаны получаются несимметричными. После сборки это может повлиять не только на внешний вид: коробка перекосится или будет закрываться хуже.
Точность зависит от нескольких этапов. Лист должен стабильно подаваться и занимать одинаковое положение перед каждым циклом. Штанцформа должна быть закреплена, а привод и упоры должны обеспечивать повторяемую подачу. Наконец, сам печатный лист может менять размеры или форму под воздействием условий хранения и обработки.
Характер смещения помогает сузить круг причин. Если контур уходит в одну сторону примерно одинаково на разных листах, проверяют установку штанцформы, упоры и исходное позиционирование. Если величина и направление смещения меняются от листа к листу, стоит смотреть на подачу, состояние листов и работу механизма захвата. Периодический дефект может указывать на нестабильность цикла или на то, что лист не каждый раз одинаково садится на упоры.
На тигельном прессе лист подаётся и фиксируется перед тиснением. Если захваты, упоры или элементы подачи изношены либо настроены неверно, лист может смещаться при остановке и повторном запуске. Вибрация и люфт также ухудшают повторяемость. Однако не всякое смещение связано с механикой: иногда причина в подготовке печатного листа или в несовпадении контрольных меток и вырубного контура.
Проверку лучше проводить по нескольким листам из разных участков тиража. Один образец покажет факт расхождения, но не всегда позволит понять, постоянно ли оно. Сравнение повторяющихся элементов на листах помогает отличить стабильную настройку со сдвигом от нестабильной подачи. Для сложной упаковки полезно проверять и развёртку, и собранную коробку: небольшое расхождение на листе может стать заметным перекосом на готовом изделии.
Недорубы и заусенцы: что рассказывает срез
Недорубом называют участок, где нож не прорезал материал полностью. Заготовка остаётся соединённой с полем листа или соседним элементом, хотя в этом месте не должно быть перемычки. При ручном отделении такой участок рвётся, а край получается неровным.
Нужно отличать недоруб от технологического мостика. Мостики оставляют намеренно, чтобы заготовки не выпадали из листа во время обработки и транспортировки. Их расположение и размер задаются конструкцией. Если предусмотренная перемычка легко отделяется и не портит край, это часть технологии. Если же материал держится в местах, где контур должен быть прорезан полностью, или отрыв оставляет заметные повреждения, это повод проверять настройку и состояние ножей.
Частая причина недоруба — недостаточное или неравномерное давление. Если нож не доходит до нужной глубины, материал прорезается не по всему контуру. При неравномерном давлении одни участки листа высекаются чисто, а другие остаются соединёнными с обрезью. На распределение нагрузки влияют настройка пресса, состояние основания и штанцформы, а также количество и расположение компенсирующих элементов.
Просто увеличивать давление опасно. Избыточная нагрузка может сминать картон, повреждать ножи и усиливать износ оснастки. Она не исправит перекос, неправильную установку или локальную проблему с высотой режущих элементов. При настройке важно добиться равномерного реза по всей площади, а не максимального давления на пресс.
Заусенцы, ворсистая кромка и рваный край тоже требуют внимания. Такие следы могут появляться из-за затупленного или повреждённого ножа, неподходящего профиля, особенностей материала или неверного давления. По одному признаку нельзя уверенно назвать причину, но сравнение разных участков листа и осмотр самой штанцформы помогают понять, повторяется ли дефект локально или затрагивает весь контур.
| Признак | Что стоит проверить |
|---|---|
| Контур прорезан не полностью | Давление, равномерность прижима, высоту и состояние ножа |
| Край рваный или ворсистый | Заточку и профиль ножа, свойства картона, качество настройки |
| Дефект повторяется в одном месте | Участок штанцформы, основание и локальное распределение нагрузки |
| Смещение меняется от листа к листу | Подачу, фиксацию и состояние печатных листов |
| Сгиб трескается при складывании | Влажность и направление волокон, параметры биговки, покрытие |
Таблица помогает начать диагностику, но не заменяет осмотр тиража и оснастки. Один и тот же внешний дефект может возникнуть по разным причинам, а несколько проблем иногда накладываются друг на друга.
Как проверять тираж и обсуждать брак
Приёмку стоит начинать с готовой коробки, а не только с плоского листа. Сначала проверьте внешний вид и совмещение печати с контуром, затем сложите образец по биговкам и оцените, легко ли он принимает нужную форму. Осмотрите клапаны, замки и места соединения: именно там недоруб или смещение часто мешают сборке.
Для проверки полезно взять несколько экземпляров из разных мест тиража. Если дефект встречается только на одном образце, это ещё не показывает, насколько он системный. Если он повторяется на разных листах, нужно выяснить, одинаков ли характер повреждения и совпадает ли его расположение. Отдельно отмечайте трещины, отслоение покрытия, непрорезанные участки и перекосы, не объединяя их общей формулировкой «плохо сделана высечка».
При осмотре кромки достаточно провести пальцем по ней без сильного нажима: заусенец ощущается как цепляющий участок. На сгибе важно смотреть, появляется ли повреждение сразу или только после складывания. Контур сравнивают с печатью по повторяющимся ориентирам, а не на глаз по одному элементу дизайна. Если у конструкции есть контрольные метки, они помогут точнее оценить смещение.
В разговоре с производством полезно описать дефект предметно: где он находится, на каких деталях повторяется, что происходит при сборке и меняется ли внешний вид при сгибании. Фотография одного повреждённого угла не всегда даёт достаточно информации. Несколько снимков плоской заготовки и собранной коробки, а также образцы из разных частей тиража помогают сопоставить дефект с настройкой оборудования и свойствами материала.
В вырубке и высечке упаковки тиражные дефекты редко имеют одну универсальную причину. Трещина по биговке может начаться с пересушенного картона, но усилиться из-за неподходящего канала. Недоруб может быть связан с давлением, а смещение контура с подачей листа или его нестабильным положением. Поэтому качество оценивают не по одному удачному образцу и не по обещанию типографии, а по повторяемости результата, чистоте реза и тому, как готовая коробка складывается и работает.