Биговка плотных бумаг: как избежать трещин на сгибе
Тираж отпечатан идеально: цвет совпадает с макетом, выборочный УФ-лак бликует ровно, ламинат гладкий, фольга лежит без заметных заломов.
Но при первом раскрытии каталога на внутренней стороне корешка появляется белёсая полоса: покрытие растянулось, лопнуло и обнажило волокна картона. Иногда дефект возникает не на производстве, а уже у заказчика — когда папку или обложку открывают несколько раз.
Чаще всего причина не в печати как таковой, а в том, что линию сгиба оставили без подготовки или настроили биговку без учёта конкретного материала. Плотная бумага, дизайнерский картон, ламинированный лист и кашированная заготовка ведут себя по-разному. Поэтому выбор способа биговки для плотных дизайнерских бумаг начинается не с вопроса о наличии станка, а с анализа всей конструкции: плотности, толщины, направления волокон, покрытия и будущей нагрузки на сгиб.
Биговка не отменяет риск дефектов полностью. Она создаёт более предсказуемую зону сгиба и обычно снижает вероятность трещин, расслоений и неровного корешка. Но результат зависит от тестового прогона, направления волокон и давления оборудования. Особенно это заметно на материалах, которые сгибаются поперёк долевой, а также на ламинированных и фольгированных поверхностях.
Механика сгиба: почему плотная бумага рвётся без биговки
В момент сгиба лист работает как многослойная конструкция. Наружная сторона дуги растягивается, внутренняя сжимается, а середина материала принимает на себя переходную деформацию. Тонкая бумага обычно переносит такую нагрузку без заметных последствий: её волокна легче смещаются, а радиус сгиба получается небольшим даже без специальной подготовки.
С плотным картоном ситуация другая. Чем больше толщина и жёсткость листа, тем сильнее различается нагрузка между наружным и внутренним слоями. Волокна не успевают равномерно перераспределить напряжение. На внешней стороне появляется сетка мелких трещин, а на внутренней — продавленные и выдавленные волокна. Если на поверхности есть ламинат, лак или фольга, сначала может разрушиться именно покрытие. На вид это проявляется как белая полоса, сетка или расслоение по линии сгиба.
Особенно заметны проблемы биговки мелованной бумаги. Мелованный слой плохо переносит резкое растяжение, а гладкая поверхность подчёркивает даже небольшой дефект. На немелованном картоне повреждение иногда выглядит менее контрастно, но это не означает, что материал выдерживает нагрузку лучше: волокна могут разрушаться внутри, а сгиб — постепенно терять форму.
Биговка формирует локальную канавку, в которой материал заранее деформируется. При последующей фальцовке лист сгибается по подготовленной зоне, а не пытается каждый раз найти линию наименьшего сопротивления. Такая операция снижает нагрузку на наружный слой и помогает сделать радиус сгиба более контролируемым.
Важно различать биговку и перфорацию для картона. Перфорация нарушает целостность листа рядом проколов и рассчитана на разрыв по заданной линии. Биговка, напротив, должна сохранить материал целым и только подготовить его к сгибу. Если изделие должно регулярно открываться и закрываться — например, папка, обложка, меню или упаковочный клапан, — перфорация обычно не заменяет биговку.
Для тонких бумаг и листов небольшой плотности обычной фальцовки часто достаточно. Но с ростом толщины, жёсткости и количества слоёв необходимость в биговке становится более вероятной. Универсального порога по плотности здесь нет: два листа с одинаковым значением в граммах на квадратный метр могут иметь разную толщину, степень проклейки, структуру волокон и покрытие.
Биговка — это не готовая гарантия идеального сгиба, а способ заранее сформировать для материала управляемую зону деформации.
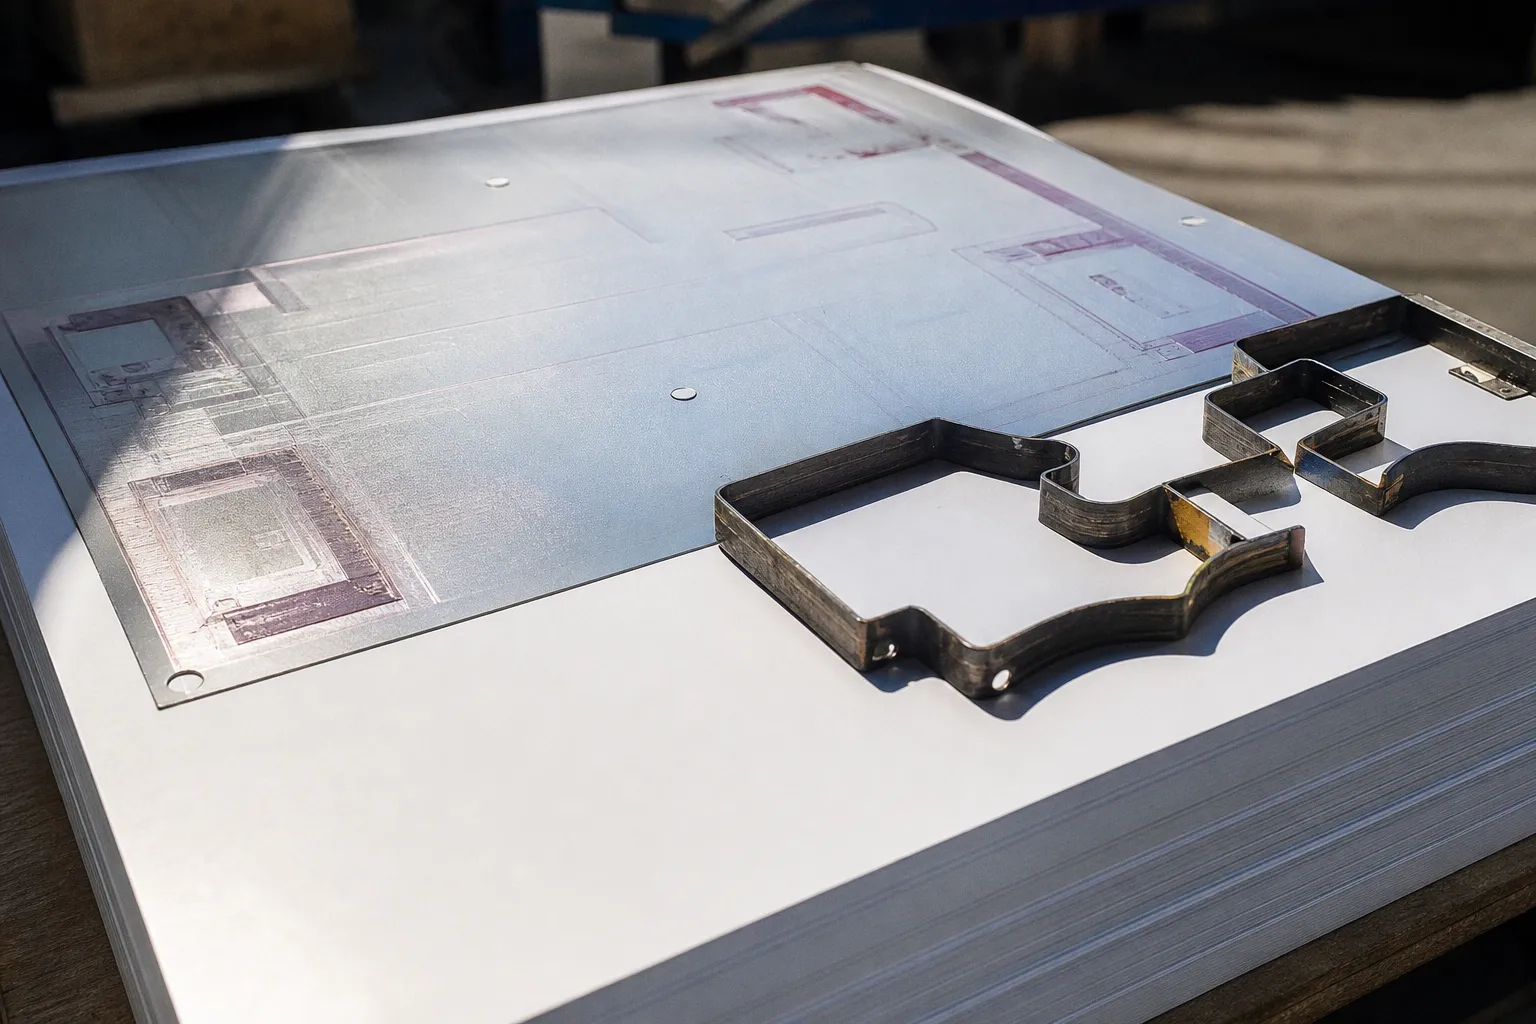
Виды биговальных ножей для постпресса также подбирают не только по номинальной плотности. Имеют значение профиль ножа, ширина рабочей части, глубина продавливания и соответствие матрицы толщине листа. На простом однослойном картоне может сработать одна комбинация, а на том же картоне после ламинации она уже даст слишком резкий залом.
Направление волокон и влажность: параметры, которые не видны в макете
Есть две характеристики бумаги, которые редко отражаются в техническом задании, но заметно влияют на сгиб: направление волокон и состояние материала перед обработкой.
Долевая и поперечная биговка
Волокна бумаги ориентированы не случайно. Направление, в котором они преимущественно вытянуты, называют долевым. Сгиб вдоль этого направления обычно переносится легче: волокна меньше сопротивляются деформации, а линия получается спокойнее. При сгибе поперёк долевой нагрузка возрастает, и вероятность трещин на внешней стороне становится выше.
Это не означает, что любой поперечный сгиб обязательно испортит изделие. Иногда конструкция каталога, упаковки или папки требует именно такого расположения. Но тогда направление волокон нужно учитывать на этапе проектирования, а не пытаться компенсировать его только увеличением давления. Более глубокая биговка может уменьшить сопротивление сгибу, но одновременно повредить лицевой слой или продавить материал сильнее, чем нужно.
При подготовке макета стоит заранее определить:
- где будут проходить основные линии сгиба;
- в каком направлении расположены волокна листа;
- какая сторона станет наружной после фальцовки;
- будет ли сгиб проходить через лак, ламинат, фольгу или место каширования;
- сколько раз изделие предполагается открывать и закрывать.
Для обложки многостраничного издания направление волокон особенно важно в зоне корешка. Если корешок приходится на поперечное направление, изделие может пружинить после раскрытия, а покрытие — получать дополнительную нагрузку. Биговка в этом случае снижает риск повреждения, но не устраняет конструкционную проблему полностью.
Влажность и выдержка материала
Бумага и картон впитывают влагу из воздуха и отдают её обратно. При резком изменении условий лист может покоробиться, изменить жёсткость и вести себя нестабильно при продавливании. Материал, который только что занесли с холода в тёплый цех, также нуждается в акклиматизации: на поверхности может появиться конденсат, а внутренние слои ещё не успеют выровнять температуру.
Перед биговкой листы выдерживают в производственном помещении до выравнивания с его условиями. Конкретное время зависит от упаковки, разницы температур, типа бумаги и организации склада. Важен не сам формальный интервал, а состояние материала: лист не должен быть холодным, влажным, коробленным или заметно отличаться по поведению от образца, который использовали при настройке.
При повышенной влажности картон может стать мягче, но это не делает процесс автоматически безопаснее. Канавка иногда получается менее стабильной, а после высыхания геометрия сгиба меняется. На сухом и хрупком материале, наоборот, возрастает риск растрескивания поверхности. Поэтому настройку нельзя переносить с одного дня на другой без проверки, если условия в цехе и состояние бумаги заметно изменились.
| Параметр | Что желательно обеспечить | Возможные последствия нарушения |
|---|---|---|
| Направление волокон | По возможности располагать основной сгиб вдоль долевой | Более жёсткий сгиб поперёк волокон, повышенный риск трещин |
| Состояние листа | Выдержать материал в условиях производства до выравнивания температуры и влажности | Коробление, нестабильная глубина биговки, изменение поведения при фальцовке |
| Толщина конструкции | Учитывать не только бумажную плотность, но и ламинат, клей, подложку | Слишком узкая или глубокая канавка |
| Покрытие | Понимать, какой слой окажется на внешней стороне сгиба | Трещины ламината, лака или фольги |
| Повторяемость нагрузки | Проверить изделие не только сразу после биговки, но и после нескольких циклов раскрытия | Дефект проявляется уже у заказчика |
Настройка биговального узла: канавка, давление и профиль ножа
Самая частая ошибка — искать универсальную настройку для всех плотных бумаг. На практике её не существует. Даже близкие по плотности материалы могут требовать разной ширины канавки и разного усилия. На результат влияют структура картона, наличие покрытия, толщина клеевого слоя и то, с какой стороны выполняется биговка.
В классическом узле работают пуансон и матрица. Пуансон входит в канавку матрицы и формирует продавленную линию. Если зазор между ними слишком мал, материал получает чрезмерное сжатие: появляются вмятины, разрывы и повреждение лицевого слоя. Если зазор слишком велик, канавка получается слабой, и при последующей фальцовке лист всё равно ломается по широкой зоне.
Ширина канавки
Узкая матрица подходит не каждому тонкому листу, а широкая — не каждому толстому. Подбор ведут по совокупности параметров:
- фактической толщине материала;
- жёсткости и плотности;
- наличию мелованного слоя;
- типу ламинации;
- количеству слоёв после каширования;
- направлению будущего сгиба;
- требуемому радиусу раскрытия.
Слишком узкая канавка концентрирует нагрузку на небольшом участке. Внешний слой растягивается резко, и трещина может появиться сразу после фальцовки или при первом использовании. Слишком широкая канавка распределяет деформацию на большую площадь, но способна оставить заметную полосу, ослабить материал и сделать сгиб рыхлым.
Поэтому ширину матрицы не стоит выбирать только по таблице плотности бумаги. Таблица может быть отправной точкой, но окончательное решение принимает технолог после проверки реального образца. Особенно это касается дизайнерских бумаг с выраженной фактурой, металлизированных слоёв и конструкций, где картон соединён с другой бумагой.
Давление и глубина
Давление подбирают постепенно, начиная с более щадящей настройки. При недостаточном усилии канавка не формируется в нужной степени, и при сгибе материал сопротивляется. При чрезмерном давлении пуансон глубоко вдавливается в лист, разрушая волокна и покрытие.
После пробного прохода нужно оценить не только внешний вид линии, но и поведение изделия в собранном виде. Хороший результат — это не самая глубокая бороздка, а предсказуемый сгиб без резкого хруста, белой полосы и избыточной деформации вокруг линии.
На цифровой печати есть дополнительный нюанс. Тонер или другой печатный слой может вести себя иначе, чем офсетная краска, особенно на плотном листе и в зоне сплошной заливки. Поэтому настройка биговки для цифровой печати должна учитывать не только основу, но и расположение изображения. Если линия проходит через тёмный фон, плотную заливку или область с большим количеством краски, даже небольшая трещина становится заметнее.
Расстояние между линиями
При нескольких параллельных сгибах линии нельзя располагать слишком тесно без технологической проверки. Между ними должна оставаться зона, в которой материал сохраняет достаточную прочность. Если несколько бороздок идут рядом, картон ослабляется сразу на нескольких участках, и при фальцовке может начать рваться между линиями.
Это важно для открыток, евробуклетов, коробок, папок с корешком и конструкций со сложным раскрытием. Расстояние зависит от толщины материала, ширины биговки и схемы складывания. Универсальное минимальное значение для всех изделий было бы слишком грубым ориентиром, поэтому в спорных случаях проверяют развёртку на реальном листе.
Давление должно не ломать материал, а помогать ему согнуться там, где это предусмотрено конструкцией. Лишняя глубина не делает биговку качественнее.
Дизайнерские, мелованные и ламинированные бумаги
Плотная дизайнерская бумага может быть сложнее обычного картона, даже если её плотность ниже. Фактура, рыхлость, окрашенная масса, металлизированный слой и слабая поверхностная проклейка меняют реакцию на давление. Рельефная поверхность способна скрыть начало дефекта, но при сгибе отдельные участки фактуры будут растягиваться неодинаково.
Мелованная бумага и картон требуют аккуратного подбора параметров из-за гладкого покрытия. Если поверхность окажется на внешней стороне сгиба, она будет растягиваться. При слишком резком радиусе или чрезмерном давлении мелованный слой может растрескаться. На тёмной заливке этот дефект заметен сильнее, чем на светлом фоне.
С ламинацией добавляется ещё один слой, который не всегда деформируется синхронно с бумагой. Плёнка может быть эластичнее основы, но при этом хуже переносить резкое растяжение по линии. Если биговка выполнена до ламинации, последующее нанесение плёнки может изменить поведение готового листа. Если ламинация уже есть, настройки приходится подбирать для многослойной конструкции.
Здесь важно определить, какой слой будет находиться снаружи будущего сгиба. Внешняя сторона растягивается, внутренняя сжимается. Если хрупкий декоративный слой оказался снаружи, риск его растрескивания выше. В отдельных конструкциях выгоднее изменить направление сгиба или порядок операций, чем пытаться решить всё увеличением давления.
Для каширования также имеет значение толщина клеевого слоя. Неравномерно нанесённый клей создаёт участки разной жёсткости, и линия сгиба может уходить в сторону. При фальцовке край декоративного листа иногда начинает отслаиваться от основы. Биговка снижает нагрузку на место перехода, но не исправляет дефекты самого каширования.
Перед запуском тиража полезно проверить:
1. С какой стороны выполняется продавливание и где окажется лицевой слой после складывания.
2. Не проходит ли линия через границу ламинации, край фольги, участок выборочного лака или место стыка материалов.
3. Не меняется ли ширина и глубина бороздки на участках с разной толщиной.
4. Сохраняет ли заготовка форму после нескольких открываний.
5. Не появляется ли белая полоса при сгибе в обратную сторону.
Если изделие предполагается использовать интенсивно, одного визуального осмотра свежего образца мало. Папка, меню или упаковка может выглядеть аккуратно сразу после производства, но проявить слабое место после повторных циклов. Тестирование должно быть соразмерно будущей нагрузке: обложку раскрывают, клапан сгибают, корешок проверяют в том режиме, в котором им будут пользоваться.
Термобиговка как решение для чувствительных покрытий
Термобиговка использует локальный нагрев пуансона или другого рабочего элемента. Под воздействием температуры поверхностный слой становится более пластичным, и продавливание проходит мягче. Это может снизить риск микротрещин на некоторых плёнках, лаках и декоративных покрытиях.
Метод применяют для сложных материалов:
- ламинированных обложек и папок;
- фольгированных поверхностей;
- дизайнерской бумаги с чувствительным покрытием;
- материалов с выраженной фактурой;
- кашированных заготовок, где декоративный слой плохо переносит холодное продавливание.
Термобиговка не является универсальным способом устранить любой дефект. Слишком высокая температура может изменить поверхность плёнки, лака или клеевого слоя. Слишком низкая не даст заметного преимущества перед холодной обработкой. Рабочий диапазон зависит от конкретного материала, его покрытия и конструкции оборудования, поэтому его определяют по тестовому прогону, а не переносят автоматически с одного заказа на другой.
Нужно также учитывать время между биговкой и фальцовкой. Некоторые покрытия после нагрева меняют жёсткость не мгновенно. Если продолжить обработку сразу же или, наоборот, выдержать материал слишком долго, результат может отличаться. Это ещё одна причина не запускать сложный тираж без образца, который проходит весь технологический маршрут.
Если у подрядчика нет термобиговального оборудования, это не всегда означает, что заказ невозможно выполнить. Для части материалов подходят другие решения: изменение направления сгиба, предварительная высечка, иной порядок ламинации, подбор менее хрупкого покрытия или уменьшение нагрузки на линию. Но такую замену нужно обсуждать до печати, а не после появления брака.
Как проверить подрядчика до запуска тиража
При заказе каталога, папки, упаковки или обложки стоит обсуждать не только бумагу и цветопробу. Вопросы о биговке быстро показывают, насколько производство понимает особенности конкретной конструкции.
У технолога стоит уточнить:
- какая фактическая толщина получится после ламинации или каширования;
- какую матрицу и какой профиль ножа планируют использовать;
- как будет учтено направление волокон;
- с какой стороны выполнят биговку;
- нужен ли нагрев для выбранного покрытия;
- будет ли сделан пробный лист на том же материале;
- как проверят сгиб после фальцовки;
- что произойдёт, если линия проходит через плотную заливку, лак или фольгу.
Хороший ответ не обязательно сводится к одному числу. Важнее, чтобы подрядчик объяснил логику настройки и был готов проверить реальный образец. Формальное обещание, что один универсальный инструмент подходит для любого картона, скорее говорит об отсутствии индивидуальной настройки.
Пробный лист должен повторять будущую конструкцию настолько близко, насколько это возможно. Если в заказе будет ламинация, тестируют ламинированный образец. Если используется каширование, проверяют именно многослойную заготовку. Образец из похожей, но не идентичной бумаги полезен для предварительной оценки, однако не заменяет финальный прогон.
Так же, как при формировании долгосрочных накоплений важно учитывать не только ожидаемый результат, но и возможные риски, в полиграфии нельзя оценивать биговку по одному удачному образцу. Нужно понимать, как материал поведёт себя в серии, при изменении условий цеха и после повторного использования. Небольшая дополнительная проверка на старте обычно дешевле, чем переделка готового тиража.
Что делать, если трещины уже появились
Если дефект обнаружен на пробном листе, не стоит сразу увеличивать давление. Сначала определяют характер повреждения:
- трещина находится на внешней или внутренней стороне;
- повреждено покрытие или сама бумажная основа;
- линия проходит вдоль или поперёк волокон;
- дефект появляется сразу после биговки или только после фальцовки;
- одинаково ли ведут себя разные участки листа;
- не меняется ли проблема после акклиматизации материала.
Трещина на внешней стороне часто указывает на чрезмерное растяжение покрытия, слишком узкую канавку, неподходящий радиус или поперечное направление волокон. Повреждение на внутренней стороне может быть связано с чрезмерным продавливанием, слишком большим усилием или неправильным сочетанием пуансона и матрицы. Если линия расползается между слоями, проверяют качество каширования и совместимость клея с выбранным режимом обработки.
Иногда правильным решением становится не усиление биговки, а изменение конструкции. Можно перенести линию, увеличить радиус, изменить сторону сгиба, отказаться от хрупкого покрытия в зоне корешка или добавить отдельный элемент, принимающий нагрузку. Для упаковки и папок это особенно актуально: изделие должно выдерживать не только момент производства, но и реальные действия пользователя.
Итог
Технология биговки без трещин на сгибе строится не вокруг одного удачного инструмента. Она начинается с материала и его направления волокон, продолжается правильной выдержкой в цехе и заканчивается настройкой пары пуансон — матрица под конкретную толщину и покрытие.
Биговка снижает риск трещин и расслоений, но не даёт безусловной гарантии. Поперечный сгиб, хрупкий ламинат, фольга, сложное каширование и нестабильная влажность могут изменить результат даже при корректно выбранной схеме. Поэтому обязательная часть процесса — тестовый прогон, проверка внешней и внутренней стороны сгиба, а для нагруженных изделий — оценка после нескольких циклов раскрытия.
Плотный картон не становится послушным сам по себе. Его нужно подготовить к той нагрузке, которую он получит в готовом продукте: частому открыванию меню, работе папки на встречах, перевозке упаковки или активному использованию каталога на выставке. Точная настройка давления, ширины канавки, профиля ножа и температуры помогает сделать этот сценарий предсказуемым. Именно в этом и состоит задача биговки — не обещать идеальный результат без оговорок, а заметно уменьшить вероятность того, что изделие начнёт разрушаться по сгибу при первом же использовании.