Подложка этикеток: глассин или крафт для скоростной высечки?
На рулонной высечке подложка влияет на стабильность полотна и точность kiss-cut. Если толщина лайнера меняется, нож работает с другим суммарным пакетом материалов: лицевой материал, клеевой слой и основа. Результат виден на этикетке и на подложке.
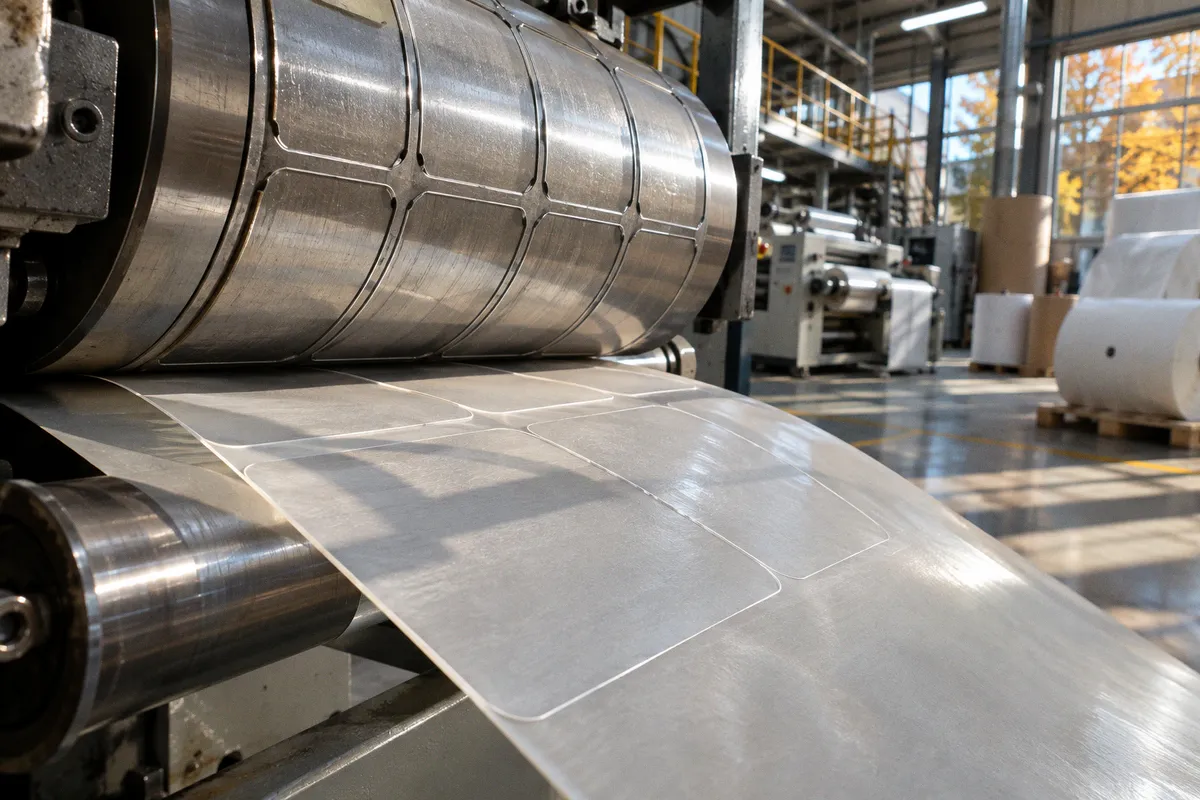
Нож может прорезать лайнер, оставить непрорезанные участки или дать нестабильный контур по ширине рулона.
Для скоростной высечки часто рассматривают стеклин: у отдельных марок заявлены равномерная толщина и пригодность для конвертинга на средней и высокой скорости. Крафт тоже выпускают для ротационной и плоской высечки. Его характеристики зависят от конкретной конструкции и марки. Поэтому сравнивать нужно спецификации лайнеров, а затем проверять их на своей линии. Универсального правила, по которому один тип бумаги всегда работает быстрее другого, нет.
Равномерная толщина и точность kiss-cut
При kiss-cut нож должен прорезать лицевой материал с клеем и остановиться на поверхности подложки. Рабочее окно по глубине ограничено. Если лайнер в одной части рулона толще или тоньше, фактическое положение его поверхности относительно ножа меняется. Настройка, достаточная для полного отделения этикетки на одном участке, может оказаться чрезмерной на другом.
Стеклиновый лайнер ценят за тонкость и равномерность толщины. В технических материалах отдельных производителей эти свойства связаны с точностью высечки. Например, стеклин BG40Wh FSC имеет плотность 57 г/м² и толщину 51 мкм. Для него заявлено применение при средней и высокой скорости конвертинга. Эти параметры относятся именно к данной марке. Они не описывают автоматически любой стеклин.
Для другого варианта, LINER BG40WH HR FSC, указаны плотность 60 г/м² и толщина 54 мкм. Прочность на разрыв составляет более 5,2 кН/м вдоль полотна и более 2,1 кН/м поперёк. Производитель позиционирует эту марку для высокоскоростного конвертинга, высечки и перфорации. Данные характеризуют конкретный материал, а не тип основы в целом.
Тонкий лайнер сам по себе не гарантирует правильного результата. На процесс влияют геометрия штампа, состояние режущей кромки, конструкция лицевого материала, клеевой слой, натяжение полотна и параметры машины. Даже материал с равномерной толщиной потребует настройки давления и проверки глубины реза. При смене партии или сочетания материалов параметры стоит подтверждать на производственной скорости, а не только на наладочном прогоне.
Для kiss-cut решает стабильность пакета материалов под ножом. Название основы не заменяет допусков и пробной высечки.
Стеклин поддерживает как ротационную, так и плоскую высечку. Однако пригодность к обоим типам оборудования не означает одинаковых настроек. У машин различаются кинематика, нагрузка на штамп и поведение полотна. В производственном задании имеет смысл фиксировать марку лайнера, его толщину и плотность, а не ограничиваться формулировкой «стеклин».
Стеклин разных марок: цифры нельзя переносить между спецификациями
Даже внутри одной группы материалов параметры заметно различаются. У BG40Wh FSC указаны 57 г/м² и 51 мкм. У BG50Wh FSC — 78 г/м² и 69 мкм. Обе марки описаны как пригодные для конвертинга на средней и высокой скорости, но их механические и геометрические параметры не совпадают.
| Материал | Плотность | Толщина | Что следует из спецификации |
|---|---|---|---|
| Стеклин BG40Wh FSC | 57 г/м² | 51 мкм | Указано применение при средней и высокой скорости конвертинга |
| Стеклин BG50Wh FSC | 78 г/м² | 69 мкм | Также указан для средней и высокой скорости; толще и тяжелее BG40Wh |
| LINER BG40WH HR FSC | 60 г/м² | 54 мкм | Заявлены высокоскоростной конвертинг, высечка и перфорация |
| Крафт rCCK80 | 80 г/м² | 80 мкм | Описан для ротационной и плоской высечки |
| Крафт CCK130 | 130 г/м² | 130 мкм | Более тяжёлый и толстый вариант из приведённых марок |
Таблица показывает паспортные значения, но не даёт рейтинга скорости. Надпись о пригодности к высокой скорости задаёт область применения конкретной марки. Она не сообщает, какую скорость обеспечит линия с конкретным штампом, клеем и лицевым материалом. Не следует также считать, что более тонкий лайнер всегда предпочтительнее. При выборе учитывают требуемую жёсткость полотна, прочность, тип оборудования и стабильность подачи.
Для автоматической высечки имеет значение и контроль полотна системой сканирования. Высококаландрированные стеклиновые бумаги описываются как пригодные для машин с оптическим или механическим сканированием. Для одной янтарной силиконизированной марки указаны 55 г/м² и 48 мкм. Это отдельная спецификация, а не общий норматив для стеклина.
Сравнение по одной плотности неполно. Две бумаги с близкой массой на квадратный метр могут различаться толщиной, прочностью и поведением при продольном натяжении. Для конвертинга нужны паспортные характеристики именно поставляемой марки. Если материал закупают под высокую скорость, в спецификации заказа следует закрепить точное обозначение и согласовать замену заранее.
Крафт: прочность, плоскостность и перевод в листы
Крафт-подложка не сводится к одной толщине или одному уровню прочности. В описаниях отдельных марок отмечены равномерная толщина, сопротивление разрыву и пригодность к ротационной и плоской высечке. Например, rCCK80 имеет плотность 80 г/м² и толщину 80 мкм. Для этой марки также указывается хорошая плоскостность при использовании в листовых материалах.
Есть и более тяжёлые варианты. Для крафт-марки CCK130 указаны 130 г/м² и 130 мкм. Переносить характеристики rCCK80 на CCK130 или на весь класс крафта нельзя. Само слово «крафт» не определяет ни толщину, ни сопротивление разрыву, ни пригодность к конкретному режиму высечки.
Плоскостность особенно существенна, когда рулон переводят в листы. Лист должен стабильно лежать и проходить через дальнейшее оборудование. Поэтому крафт может оказаться практичным выбором в цепочке, где важны листовая переработка и ровная подача листов. Это не доказывает его преимущества по скорости рулонной высечки. Речь идёт о разных участках процесса и разных требованиях к материалу.
Стеклин тоже применяют на плоских и ротационных высекальных машинах. Различие проявляется в свойствах конкретной марки и её соответствии операции. Утверждение, что любой стеклин лучше ведёт себя на рулоне, а любой крафт лучше подходит для листа, будет чрезмерным упрощением. В спецификациях есть примеры, поддерживающие такие сценарии, но выбор остаётся привязан к конкретному лайнеру.
На практике крафт оценивают по механике полотна и параметрам высечки. Для ротационной машины важны устойчивость к натяжению и способность проходить через узел без разрывов. Для плоской высечки дополнительно проверяют, как материал лежит на столе и ведёт себя при подаче. Если дальше запланирован перевод рулона в листы, отдельно подтверждают плоскостность. Эти свойства нельзя вывести только из цвета бумаги или общего названия основы.
Как сравнивать лайнеры на своей линии
Техническая спецификация задаёт исходные данные. Решение принимает производственный прогон с теми же лицевым материалом, клеем, штампом и режимом, которые будут в тираже. Сравнение разных подложек имеет смысл только при сопоставимых условиях. Иначе изменится сразу несколько переменных, а причину дефекта определить будет сложно.
Для проверки фиксируют параметры, которые непосредственно связаны с качеством и устойчивостью процесса:
- Толщина и её равномерность. Сверяют значения в спецификации, проверяют стабильность высечки по ширине и длине рулона.
- Прочность в продольном и поперечном направлениях. Это помогает оценить запас полотна при натяжении и риск обрыва. Для некоторых марок производитель приводит значения отдельно по MD и CD.
- Тип высекального оборудования. Уточняют, предназначен ли материал для ротационной машины, плоской высечки или обеих операций.
- Подача и натяжение. Наблюдают за поведением полотна на рабочем режиме: нет ли нестабильного хода, разрывов и ухудшения регистрации.
- Качество отделения этикетки. Проверяют полноту kiss-cut, отсутствие прорезания лайнера и стабильность удаления облоя.
- Последующую обработку. Если материал переводят в листы или используют на линии нанесения, проверяют эти операции отдельно.
При сравнении фиксируют настройки машины и результат на пробном участке. Если один вариант потребовал другой глубины реза, это не обязательно означает его непригодность. Значение имеет устойчивость настройки по тиражу и допустимый запас до прорезания лайнера. Для оператора важны не только чистые первые метры, но и повторяемость результата при рабочем натяжении.
Пробный прогон должен учитывать конечный сценарий. Рулон, который хорошо высекался на низкой скорости, ещё не подтверждён для более быстрого конвертинга. Аналогично, успешная высечка не гарантирует корректную подачу на аппликаторе. На аппликаторе меняются условия отделения этикетки от лайнера, траектория полотна и скорость его подачи. Это отдельная операция с отдельными ограничениями.
Скорость высечки и скорость нанесения этикетки
В технических рекомендациях встречается порог свыше 600 бутылок в минуту. Он относится к высокоскоростному нанесению этикеток на бутылки. Для таких условий предпочтительными названы PET-подложки. Этот показатель нельзя трактовать как скорость высекального пресса и использовать для выбора между стеклином и крафтом на этапе конвертинга.
Высечка и нанесение отличаются оборудованием и нагрузками. Высекальная машина формирует контур и отделяет облой. Аппликатор снимает этикетку с подложки и переносит её на изделие. Лайнер, подходящий для высечки, может потребовать отдельной проверки на нанесении. Если конечная линия работает быстрее, чем конвертинговая операция, согласовывать нужно весь набор материалов и параметры аппликатора.
Универсального числового диапазона, в котором стеклин всегда предпочтительнее крафта, нет. Паспортная отметка о средней или высокой скорости относится к конкретной марке и условиям производителя. Данные по одной машине, клею и геометрии штампа нельзя автоматически переносить на другую конфигурацию. Это ограничение особенно важно при закупке крупного тиража: замена лайнера после согласования может изменить глубину реза, натяжение и отделение этикетки.
Порог скорости нанесения не задаёт предел высечки. Это разные узлы, разные нагрузки и разные критерии стабильности.
Выбор подложки под операцию
Для рулонной высечки стеклин имеет практическое преимущество там, где важны тонкая и равномерная основа, точный kiss-cut и устойчивый конвертинг. У конкретных марок BG40Wh FSC и BG50Wh FSC заявлена работа на средней и высокой скорости. Но выбирать их следует по спецификации и результату прогона, а не по одному слову «стеклин».
Крафт оправдан, когда свойства выбранной марки соответствуют механике линии, а плоскостность и прочность нужны при дальнейшей листовой переработке. Отдельные крафт-лайнеры рассчитаны на ротационную и плоскую высечку. Оснований объявлять весь класс медленным или непригодным для скоростной работы нет.
Перед заказом партии фиксируют марку, толщину, плотность, направление прочности и планируемую операцию. Затем проверяют настройки kiss-cut, стабильность натяжения, целостность лайнера и отделение этикетки на рабочей скорости. Для нанесения проверка проводится отдельно. Если поставщик предлагает замену марки, её квалифицируют как новый материал, даже когда основа обозначена тем же общим термином.
Выбор сводится к соответствию спецификации реальному процессу. Стеклин часто проще обосновать для скоростной рулонной высечки по заявленной равномерности и параметрам конкретных марок. Крафт остаётся рабочим вариантом, когда важны характеристики его конкретной конструкции и последующая листовая обработка. Решение подтверждает производственный прогон, а не название материала.


