Фальцовка плотной бумаги: как мы проверяли дефекты сгиба и трещины на тираже
На готовом тираже дефект обычно заметен раньше, чем его пытаются списать на качество печати. Линия сгиба идёт неровно, на сплошной плашке проступают белые прожилки, а с оборотной стороны появляется пыль от осыпавшегося тонера.
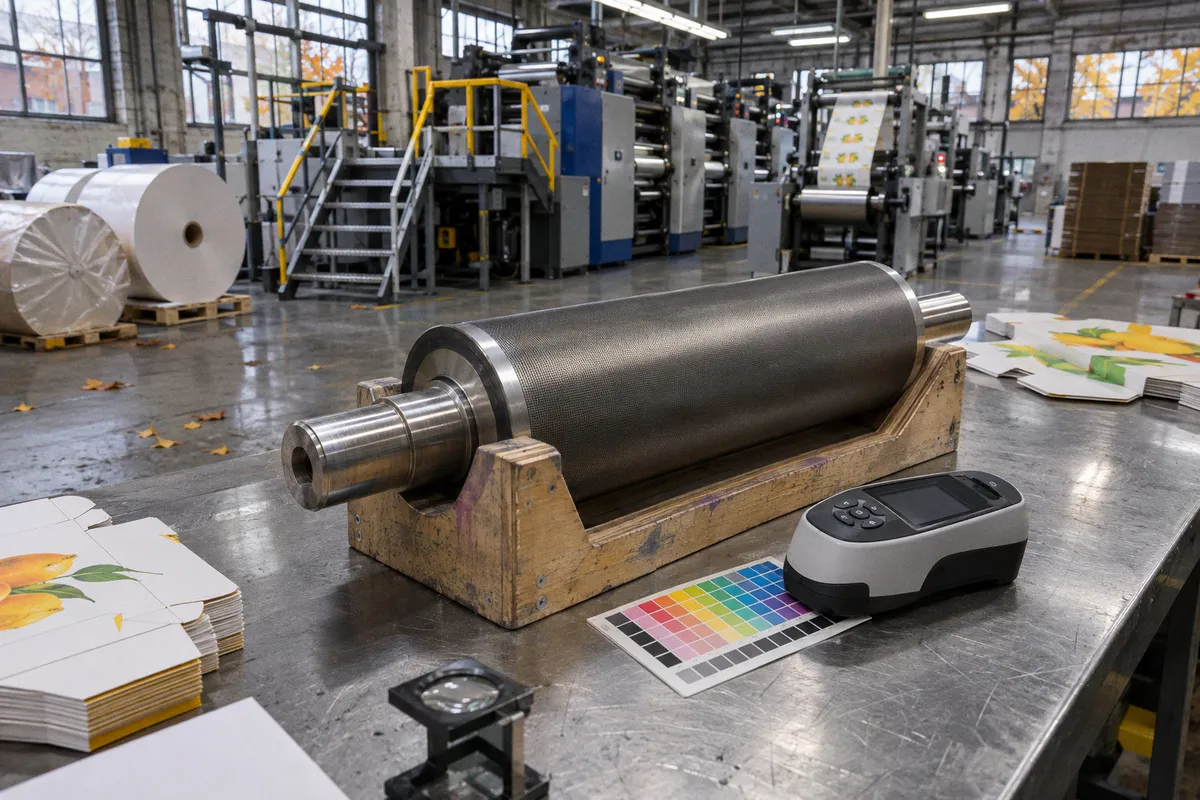
Всё это похоже на небрежную фальцовку, хотя причина часто находится в подготовке материала, направлении сгиба или настройке оборудования.
Фальцовка плотной бумаги особенно чувствительна к перегибу целлюлозных волокон. При плотности от 170–175 г/м² прямой сгиб без подготовки уже создаёт риск микротрещин, заломов и отслоения красочного слоя. Ниже — практический разбор: от чего зависит результат, как проверить дефекты на реальном тираже и по каким признакам подрядчик отличил грамотную настройку от обычной подгонки.
Порог плотности: где заканчивается допустимый прямой фальц
Прямая машинная фальцовка без предварительной подготовки применяется для бумаг плотностью до 130–170 г/м². Для материалов плотностью 170–175 г/м² и выше, а также для картона предварительная биговка обязательна.
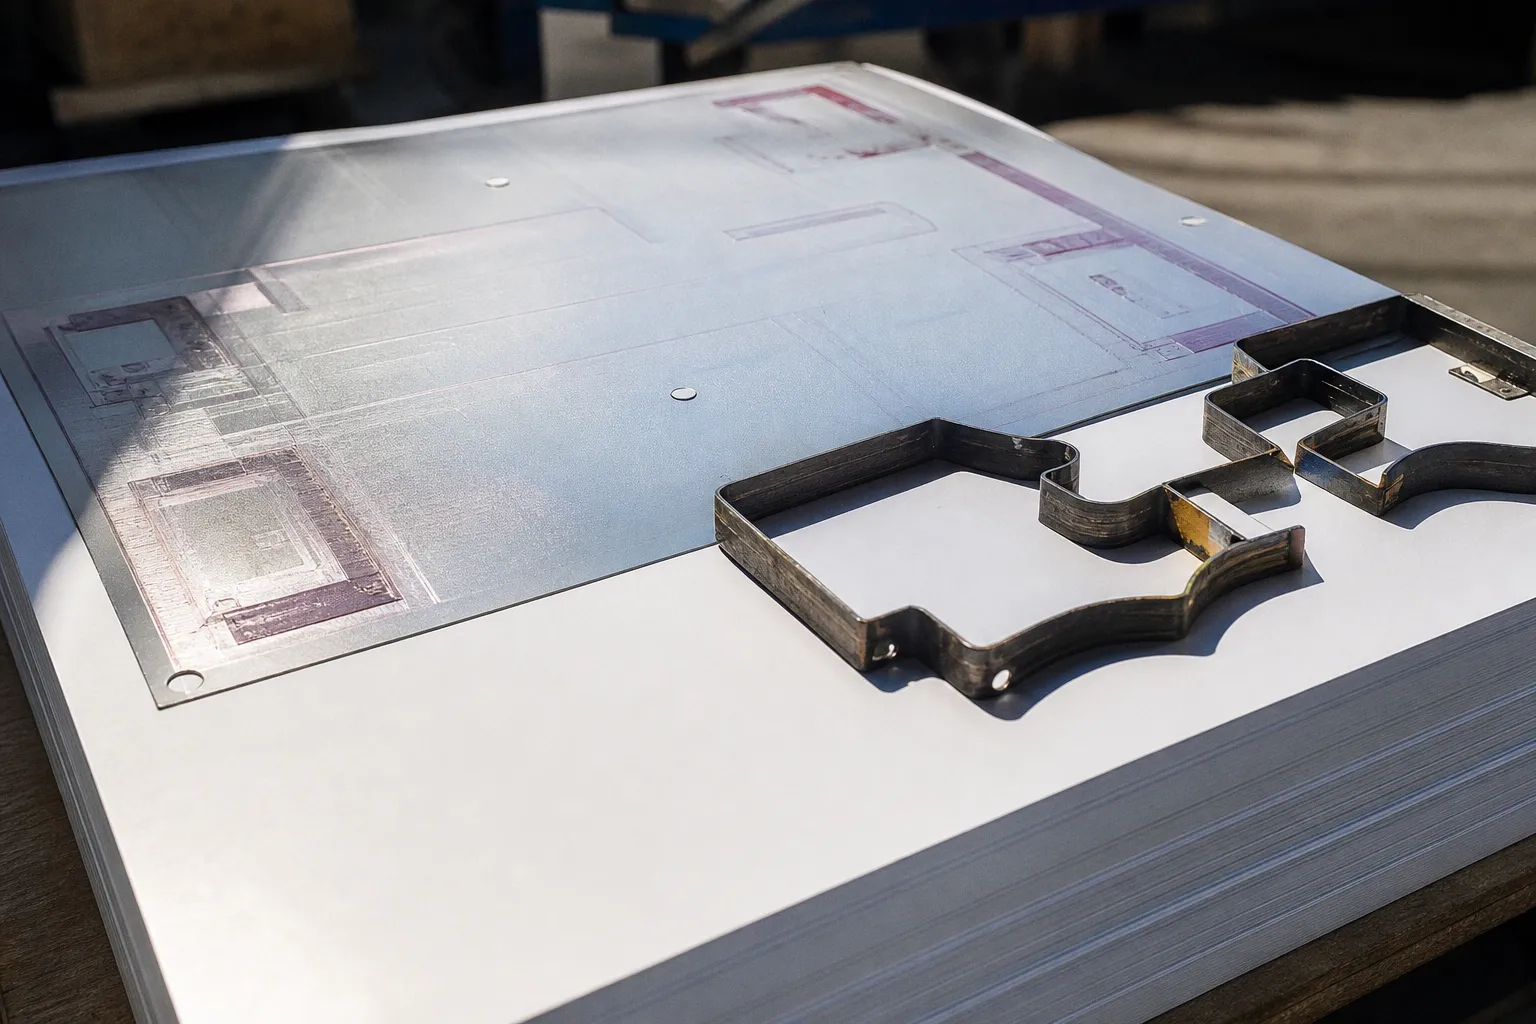
Здесь важно различать два вида деформации. При простом фальце лист изгибают под давлением фальцвалов. При биговке сначала продавливают канавку, ослабляя сопротивление материала, и только затем выполняют сгиб. На тонкой бумаге разница может быть незаметна. На плотном листе она определяет, останется ли сгиб чистой линией или превратится в зону разрушения волокон.
| Материал или зона | Что появляется без подготовки | Рабочее решение |
|---|---|---|
| Бумага до 130–170 г/м² | Заломы и нестабильный радиус сгиба возможны, но риск разрыва сравнительно невелик | Прямой фальц после проверки направления волокон и фактического тиража |
| Бумага от 170–175 г/м² | Надлом целлюлозы, осыпание краски и микротрещины на линии сгиба | Предварительная биговка, подбор глубины и направления канавки |
| Плотный картон | Резкое сопротивление сгибу, отслоение покрытия, деформация всего листа | Биговка с отдельной настройкой глубины; ориентир — около 1/3 толщины материала |
| Сплошная краска или тонер | Белые трещины, разрыв красочного слоя, отслоение по линии сгиба | Ударная или оборотная биговка, защитное лакирование, ламинация — в зависимости от покрытия |
| Ламинированная поверхность | Паутинообразные микротрещины на плёнке при чрезмерном продавливании | Более деликатная глубина биговки и обязательная проверка на реальном материале |
Плотность задаёт порог риска, но чистоту сгиба формируют ещё направление волокон, влажность и характер красочного слоя.
Плотность бумаги сама по себе не является универсальным приговором всему тиражу. Одна и та же марка может вести себя по-разному после офсетной печати, цифровой печати, нанесения лака или фольги. Поэтому решение о биговке стоит принимать по фактическому оттиску, а не только по маркировке стопки.
Направление волокон задаёт саму природу сгиба
Бумажный лист неоднороден. Целлюлозные волокна располагаются преимущественно в одном направлении, и именно оно называется долевым направлением. Сгиб вдоль этих волокон ложится чище и прочнее, без выраженного залома. При поперечной фальцовке волокна сопротивляются изгибу сильнее: поверхность может надорваться, тонер или краска — осыпаться, а на плашке проявиться сетка микротрещин.
На производстве это выглядит на удивление конкретно. Один и тот же оттиск, согнутый в двух направлениях, даёт разный результат. В одном случае сгиб имеет ровный, плавный радиус. В другом появляется шероховатая белая линия, заусенцы и следы отслоения покрытия.
Порядок выбора направления простой:
1. Определить, где лист будет сгибаться и какое действие он должен выдерживать: открывание упаковки, закрывание коробки, укладку в папку или формирование пачки.
2. Сопоставить линию сгиба с долевым направлением бумаги. Если макет можно перевернуть или изменить раскладку, направление выбирают до печати.
3. Сделать пробный сгиб на оттиске с краской и покрытиями. Гладкая бумага из пачки не заменяет полноценную проверку печатного листа.
Особенно заметна разница на больших тиражах, где макет собирают из нескольких частей. Одна секция может быть развернута поперёк волокон, другая — вдоль. На стопке это выглядит почти незаметно, а после фальцовки проявляется неодинаковой жёсткостью и разным качеством сгиба.
Направление волокон не всегда совпадает с длинной стороной листа. Его можно определить по маркировке упаковки, поперечному изгибу образца или визуально по структуре поверхности. На печатном тираже надёжнее всего использовать несколько контрольных листов из одной стопки: направление должно быть одинаковым по всему объёму партии.
Сплошная плашка и ламинация: два разных сценария растрескивания
Сплошная заливка создаёт на сгибе особое напряжение. Красочный слой обладает иной упругостью, чем целлюлоза, поэтому при резком изгибе он растягивается или сжимается сильнее основания. В результате появляются белые трещины, сколы и отслоение. Особенно заметны дефекты на тёмном фоне, где малейший разрыв краски меняет тон всей поверхности.
В проблемных зонах применяют ударную, ножевую биговку или биговку с оборота. Выбор зависит от материала, плотности покрытия и того, какая сторона должна остаться чистой. В некоторых случаях зону сгиба дополнительно защищают лаком или ламинируют. Это снижает риск повреждения красочного слоя, но требует проверки на готовом изделии: изменение поверхности меняет и саму геометрию сгиба.
Ламинация требует особой осторожности. При слишком глубокой биговке плёнка растягивается в зоне продавливания. На ней появляются тонкие сетчатые микротрещины — те самые «паутины», которые легко пропустить при беглом просмотре и обнаружить уже на складе. Поэтому защитный слой нельзя считать гарантией от любых трещин.
Для картона ориентиром служит глубина продавливания около 1/3 толщины материала. Ламинированный образец требует отдельной пристройки: чрезмерное давление ножа способно повредить саму плёнку. Твёрдый, равномерно продавленный канал работает иначе, чем глубокая ложбина с растянутыми краями.
Ламинация не отменяет трещины на сгибе: избыточное давление при биговке способно разрушить саму защитную плёнку.
В упаковке смартфонов, наушников и другой электроники сгиб часто становится точкой ежедневного контакта: коробку открывают, вкладыш выдвигают и закрывают снова. Сопоставить пользовательские сценарии с ассортиментом помогает подборка гаджетов и потребительской электроники. Технологический вывод здесь простой: для повторно используемой упаковки чистота сгиба и стойкость покрытия имеют большее значение, чем экономия на отдельном сгибе.
Микроклимат цеха влияет на волокна раньше фальцвалов
Сухая бумага становится хрупкой ещё до того, как попадёт под нож или фальцвалы. Влага внутри целлюлозы обеспечивает определённую податливость, и при резком обезвоживании сгиб превращается в надлом. Особенно заметно это на свежих тиражах, прошедших ламинацию или длительное хранение в сухом помещении.
Для печатного и постпечатного цеха рекомендуемый диапазон относительной влажности составляет 45–55 % при температуре воздуха 18–25 °C. Ориентир по влагосодержанию материала для формирования чёткого устойчивого фальца — около 10%. Эти показатели связаны между собой, но заменяют друг друга лишь косвенно: сухой воздух постепенно отбирает влагу у бумаги, а прохладный цех меняет темпы её набора.
Практическая работа с влажностью выглядит так:
- Материал перед фальцовкой должен находиться в условиях, близких к условиям печати и постпресса. Резкий перенос сухой стопки в тёплое помещение меняет поведение листа.
- Разные плотности и марки стоит держать раздельно до фактической приработки. Для плотного картона и тонкой бумаги допустимые режимы могут отличаться.
- Влажность и температуру полезно фиксировать перед началом значимого тиража и повторять контроль после смены погоды или работы кондиционера.
- Материал, проведший ночь в сухом складе, нельзя сразу ставить в серию фальцовки без уравновешивания с цеховым микроклиматом.
На практике скачок влажности проявляется уже в пачке: листы начинают разделяться неравномерно, плоскость полотна меняется, а плотный материал слегка «пружинит» на подаче. Для оператора это выглядит как нестабильность фальцвалов, хотя причина может находиться в воздухе.
Как проверять дефекты сгиба на готовом тираже
Тест сгиба бумаги после печати нужно проводить на реальных оттисках. Образец из непечатной стопки покажет свойства основы, но почти не покажет риск трещин на плашке, отслоения лака или разрыва плёнки.
Рабочая проверка выглядит следующим образом:
1. Выбрать контрольные листы. Для показательного теста нужны оттиски с краской, плашкой, ламинацией и участком, который будет сгибаться в готовом изделии.
2. Зафиксировать направление. На листе отметить долевую сторону и предполагаемую линию фальца. Если направление неясно, сделать по два образца с разворотом.
3. Выполнить сгиб по рабочему радиусу. Без дополнительного вдавливания ножом. Задача этого этапа — проверить поведение материала при фальцовке, а не создать искусственно глубокую биговку.
4. Осмотреть линию сгиба. Смотреть при скошенном свете и через лупу: белые прожилки, сетчатость и разрывы проявляются именно при переменном освещении.
5. Проверить оборот и поверхность вокруг сгиба. Тонкая пыль, осыпание краски и заусенцы говорят о разрушении волокон или чрезмерном изгибе.
6. Сопоставить несколько листов. Сравнить начало, середину и конец партии. Так проявляются нестабильность настройки и неоднородность материала.
Для качественной фальцовки точность геометрии сгиба может выходить на допуск до 0,1 мм. На практике важнее видеть, не «гуляет» ли линия между листами и сохраняется ли заданный радиус. Визуальное совмещение сгиба с макетом, поведение краски и стабильность всей пачки дают более полное представление о качестве.
| Что видно на образце | Вероятная причина | Технологическая корректировка |
|---|---|---|
| Белые трещины поперёк плашки | Красочный слой разорван при изгибе | Изменить глубину и сторону биговки, применить оборотное продавливание |
| Продольный надлом на линии сгиба | Неверное направление относительно волокон или сухой материал | Перестроить раскладку, выровнять влажность |
| Пыль и крошение на сгибе | Разрушены целлюлозные волокна | Уменьшить жесткость фальца, применить предварительную биговку |
| Волнистая линия | Неверная геометрия, давление фальцвалов, подача или совмещение | Перенастроить приготовление и проверить положение листа |
| Сетка микротрещин на плёнке | Слишком глубокая биговка ламинированного листа | Уменьшить глубину, изменить сторону или способ продавливания |
| Сгиб смещается от макета | Ошибка совмещения или нестабильный формат листа | Проверить раскладку, направление подачи и настройку секций |
Отдельный тест имеет смысл для участков со сплошной заливкой. Сгиб по краю плашки часто выглядит лучше, чем сгиб через её середину, хотя именно второй вариант соответствует реальной геометрии коробки или обложки. Поэтому проверять нужно тот переход, который действительно встретится в готовом изделии.
Оборудование и настройка: где подрядчик выигрывает в качестве
Для фальцовки плотных тиражей нужна секция биговки или отдельный предварительный узел обработки. Обычный фальцвальный стол, рассчитанный на тонкую бумагу, не способен создать устойчивый канал в жёстком листе без чрезмерного давления. Если в линию не включена подготовка сгиба, оборудование для фальцовки плотных тиражей фактически не выполняет главную задачу.
Первый образец должен собираться на реальном печатном материале. Тираж без краски, лака и ламинации плохо показывает, как поведёт себя готовое изделие. Подрядчику стоит принести макет, формат, образцы бумаги и желательно оттиск с запечатанными зонами.
Признаки продуманной настройки видны по процессу:
- Мастер проверяет направление волокон и совмещение линии сгиба с макетом.
- Для плотной бумаги с плашкой сразу рассматривается биговка, а не только увеличение давления фальцвалов.
- Ламинированные образцы прирубаются отдельно: глубина ножа подбирается без растяжения плёнки.
- Первые листы просматриваются после фальцовки под скошенным светом, а не только по внешнему виду стопки.
- Влажность и температура цеха учитываются как часть технологического режима.
- При смене бумаги, краски или покрытия выполняется повторная приработка.
Отдельно стоит обсудить порядок операций. Если фальцовке предшествует ламинация или нанесение защитного покрытия, сгиб становится более напряжённым. Если декоративные элементы уже нанесены, качество их адгезии после сгиба также требует проверки. Поэтому сгиб нельзя проектировать отдельно от всей цепочки постпресса.
Мой вердикт по технологии достаточно определённый. До 130–170 г/м² прямой фальц возможен, но направление волокон и фактический тираж всё равно проходят проверку. От 170–175 г/м² биговка становится обязательной. Для картона глубина около 1/3 толщины служит ориентиром, а ламинация требует отдельной настройки из-за риска микротрещин в плёнке.
Чистый сгиб получается там, где подготовка материала, направление волокон, микроклимат и настройка оборудования работают как единая система. Если один из этих элементов выпадает, трещины обнаруживаются уже на готовой пачке, где их сложнее всего объяснить и исправить.