Выборочное УФ-лакирование: методика теста на адгезию к бумаге
Вот перед нами свежий тираж презентационного каталога для бренда авторских часов. Бумага — дизайнерская, с выраженной фактурой, глубокий пантон на обложке.
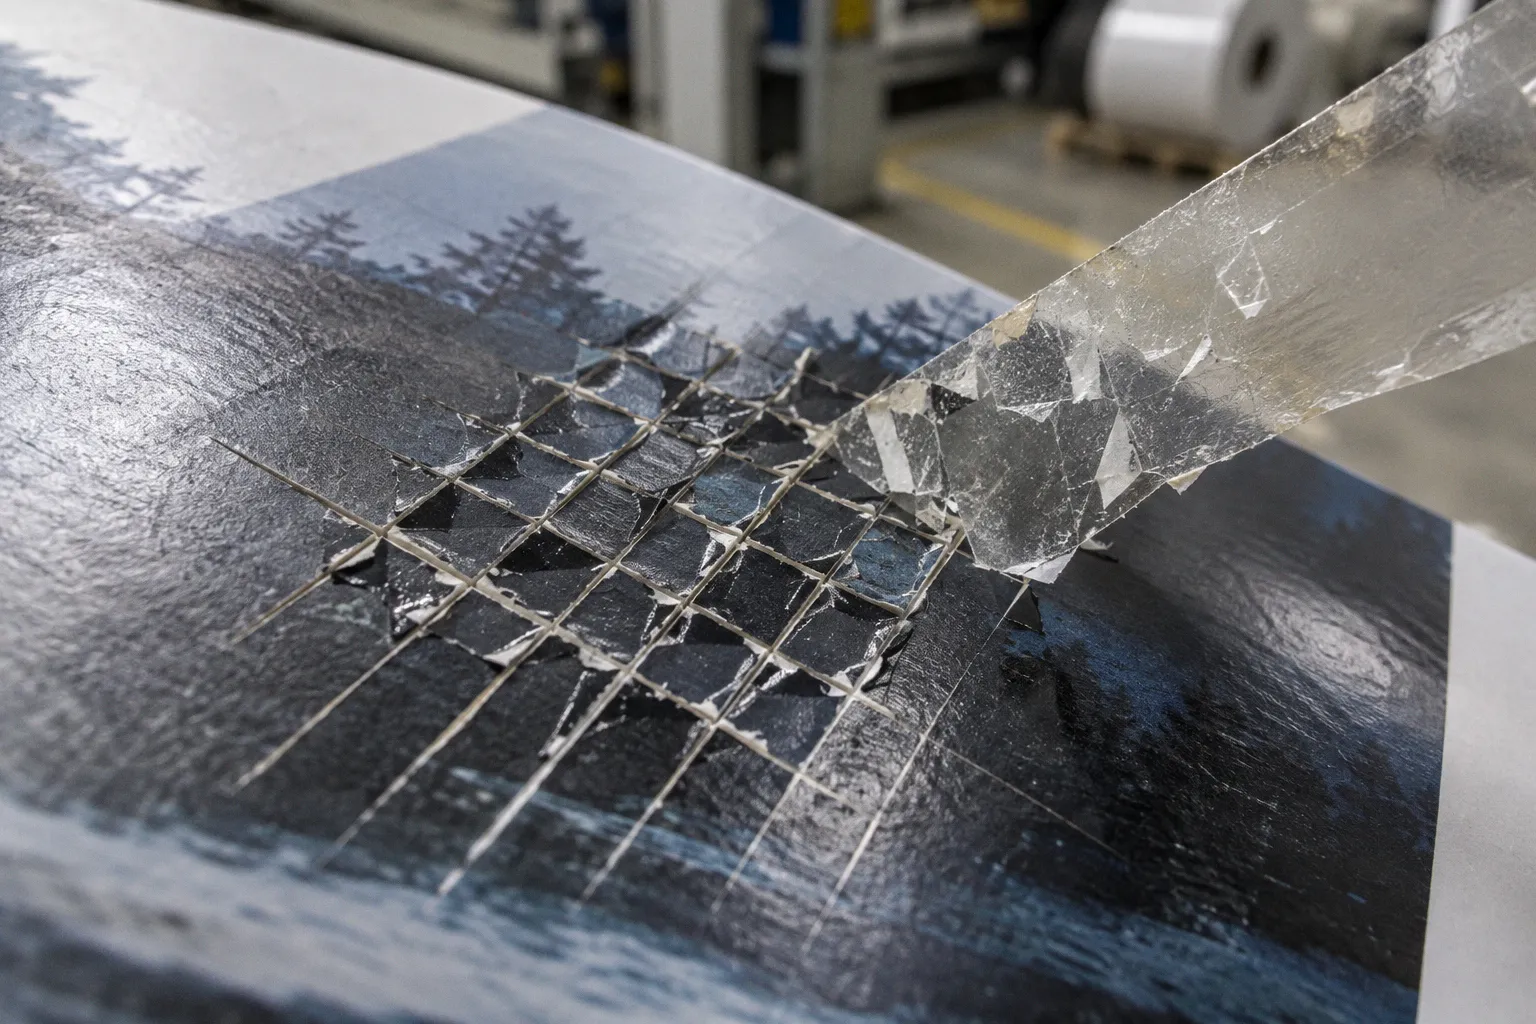
Выборочный УФ-лак должен был заставить логотип играть: глянцевый островок, вписанный в матовую поверхность. Проводишь ногтем по лаковому элементу — и он отходит тонкой стружкой. Или того хуже: при фальцовке лак трескается, обнажая волокна бумаги. Это не каприз материала. Это конкретная технологическая ошибка, которую можно увидеть, измерить и предотвратить — если знать, куда смотреть.
Физика отслоения: почему лак «проваливается» в дизайнерскую бумагу
Причина почти всегда кроется не в качестве самого лака, а в несоответствии трёх параметров: структуры подложки, поверхностного натяжения оттиска и глубины отверждения.
Дизайнерские бумаги — тач-каверы, лён, вельвет, крафт с выраженной шероховатостью — отличаются высокой пористостью. УФ-лак, особенно выборочный, наносится относительно тонким слоем. На гладком мелованном картоне он лежит на поверхности как плёнка. На рыхлой фактурной бумаге — буквально уходит в толщу материала, не успевая сформировать связный слой. Отсюда и характерный дефект: лаковая «заливка» выглядит бледной, матово-зернистой, а при механическом воздействии отходит вместе с верхними волокнами.
Второй фактор — поверхностное натяжение оттиска. УФ-лак не «приклеивается» к бумаге, он смачивает её. Для качественного растекания поверхностное натяжение подложки должно быть не ниже 38 дин/см. Это измеряется тестовыми чернилами — набором жидкостей с калиброванным значением натяжения. Если показатель падает до 34 дин/см — лак растекается неравномерно, плохо закрепляется, и любая попытка его поцарапать заканчивается отслоением.
Критическая отметка — 38 дин/см поверхностного натяжения оттиска. Ниже — лак держится условно, выше — держится честно.
Третий фактор — полнота отверждения. УФ-лак полимеризуется под действием ультрафиолета. Если лампа выработала ресурс (а это в среднем около 1000 часов работы), спектр смещается, доза излучения падает, и полимеризация остаётся неполной. Такой лак внешне выглядит «как настоящий», но не имеет внутренней сшивки. Первая же биговка или фальцовка показывает разницу.
Стандарт контроля: решетчатый надрез по ГОСТ 31149-2014
Прежде чем обвинять лак, нужно объективно зафиксировать дефект. Экспресс-методы — царапина ногтем, отрыв скотча пальцами — дают общее впечатление, но для документального подтверждения брака существует стандартизированная методика. Это решетчатый надрез с использованием клейкой ленты, регламентированный в России ГОСТ 31149-2014 (гармонизирован с ISO 2409:2013). Метод применяется именно для визуальной оценки отслоения лакокрасочных покрытий — то, что нужно при работе с тонкими выборочными УФ-лаками.
Методика выглядит так:
1. На лакированную поверхность наносится решётка из параллельных надрезов в двух перпендикулярных направлениях (шаг подбирается в зависимости от толщины покрытия: меньший — для тонких лаковых слоёв, больший — для более толстых). Режется специальным многолезвийным ножом.
2. На решётку плотно прижимается полоска стандартной клейкой ленты.
3. Лента отрывается резким движением под фиксированным углом, оговоренным стандартом.
4. Поверхность оценивается визуально по шкале, где высший балл соответствует практически полному отслоению, нулевой — идеально гладким краям надрезов.
Для выборочного УФ-лака на дизайнерских бумагах допустимыми считаются нулевой и первый баллы. Всё, что выше — повод остановить тираж и разбираться в причинах.
| Балл по ГОСТ 31149 | Визуальная оценка | Практическое значение |
|---|---|---|
| 0 | Края надрезов гладкие, отслоений нет | Адгезия отличная, тираж можно отдавать |
| 1 | Минимальное отслоение вдоль линий реза | Допустимо для большинства коммерческих тиражей |
| 2 | Заметное отслоение, особенно в узлах решётки | Пограничный результат, требует технологической коррекции |
| 3 | Выраженное отслоение крупными фрагментами | Брак, тираж под вопросом |
| 4 | Лак держится фрагментарно | Серьёзный дефект |
| 5 | Почти полное отслоение покрытия | Критический брак |
Шкала стандартная, шаг решётки и размер ячейки подбирается по толщине покрытия: для выборочного УФ-лака это, как правило, наименьший шаг, поскольку слой тонкий.
Критические параметры оттиска: натяжение и время выдержки
Две цифры, которые определяют всё: 38 дин/см и 24 часа.
Поверхностное натяжение оттиска
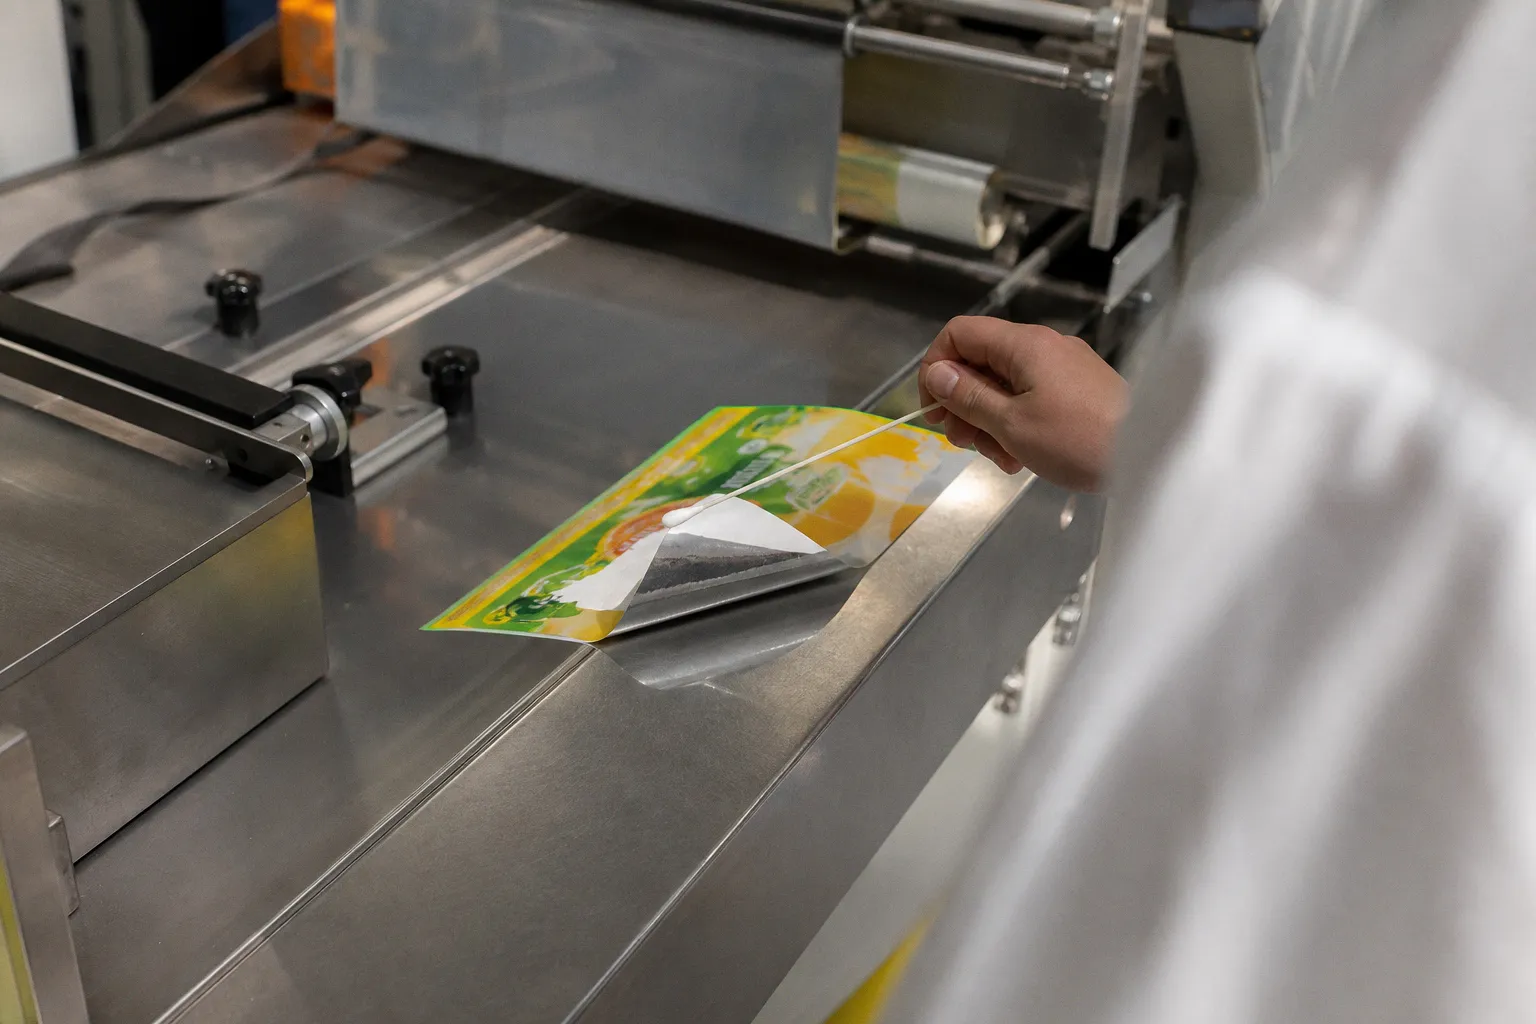
Это нижняя граница, при которой УФ-лак любого типа ложится без дополнительной подготовки поверхности. Измеряется тестовыми чернилами — на оттиск наносится мазок жидкости с известным натяжением, выдерживается несколько секунд. Если жидкость не собирается в каплю и не отступает от мазка — значение натяжения оттиска равно или выше номинала. Если собирается в каплю — ниже.
На практике на проблемных дизайнерских бумагах свежий офсетный оттиск часто показывает 32–36 дин/см. Этого категорически недостаточно. Варианты решения:
- Подождать естественного выравнивания натяжения (остаточные поверхностно-активные вещества мигрируют из глубины красочного слоя и стабилизируют поверхность — обычно это несколько часов).
- Нанести водно-дисперсионный праймер, который поднимает натяжение до нужного уровня.
- Использовать краски с высоким поверхностным натяжением (решается на стадии допечатной подготовки, а не в цехе лакирования).
Время выдержки
Минимум 24 часа между окончанием офсетной печати и нанесением УФ-лака. Требование не формальное: за это время завершается окислительная полимеризация красочного слоя, удаляются остаточные растворители и мигрирующие добавки. Если пустить оттиск под лак через два-три часа после печати, лак «впечатается» в нестабилизированный красочный слой и покажет отслоение даже при идеальном натяжении.
В условиях реального производства — особенно на коротких срочных тиражах — выдержку часто игнорируют. И именно это становится причиной большинства рекламаций по выборочному лаку.
Химия красок и состояние оборудования
Не всё определяется бумагой и временем. Ещё два фактора, которые легко упустить при оценке качества лакирования.
Силикон и воск в красках
Многие офсетные краски содержат восковые или силиконовые добавки: они улучшают скольжение при печати и предотвращают слипание оттисков в стопе. Однако те же добавки мигрируют к поверхности красочного слоя и снижают его поверхностное натяжение. Визуально это незаметно, но лак, попадая на такую поверхность, не смачивает её, а собирается в линзы и плохо держится — именно поэтому его так легко сцарапывать ногтем.
Проверить можно тем же набором тестовых чернил: если после 24-часовой выдержки натяжение оттиска не поднимается выше 34–36 дин/см, подозрение падает именно на миграцию восков или силикона. В этом случае помогает либо смена серии красок, либо праймирование поверхности перед лакированием.
Состояние УФ-ламп
Электрическая мощность и спектральный состав излучения УФ-лампы деградируют постепенно. Внешне лампа светит как обычно, но к концу ресурса (около 1000 часов наработки) доля коротковолнового УФ-излучения, ответственного за инициирование полимеризации, заметно падает.
Лак на выходе из сушки выглядит сухим и глянцевым, но сшивка полимерных цепей остаётся неполной. Первой страдает механическая прочность: лак начинает пылить при высечке, крошиться на сгибах, терять глянец через несколько дней хранения. Контролировать состояние лампы необходимо по счётчику наработки. Если он показывает 800+ часов — менять без раздумий, особенно перед ответственным тиражом на дизайнерских материалах.
Технологические приёмы для улучшения адгезии
Когда базовые параметры выдержаны, а лак всё равно работает «на троечку» — применяются специальные методы.
Предварительное грунтование
На рыхлых и пористых дизайнерских бумагах используется ВД-праймер (водно-дисперсионный) или УФ-праймер. Он заполняет поры, выравнивает поверхность и поднимает натяжение до 40+ дин/см. Наносится через секцию увлажнения офсетной машины, если она предусмотрена, либо отдельным лакировальным модулем.
Адгезионные добавки в лак — второй путь. Специальные модификаторы (чаще на основе хлорированных полиэфиров или модифицированных эпоксидных смол) вводятся в УФ-лак в количестве от 1 до 10% по массе. Они химически «сшивают» лак с подложкой и красочным слоем, существенно повышая стойкость к царапанию и истиранию.
Параметры нанесения
На практике работают три настройки:
- Снижение линиатуры анилоксового вала — увеличивает объём переносимого лака за один проход. Толстый слой компенсирует провал в поры.
- Увеличение подачи лака на форме — компенсирует потери на впитывание в рыхлую подложку.
- Двойной проход через лакировальную секцию с промежуточной сушкой — для особо ответственных работ, где важна и адгезия, и равномерность глянца.
Все три метода подходят и для выборочного лакирования — при условии точного совмещения форм между проходами.
Выбор подрядчика
Здесь стоит задуматься и об экономике процесса. Покупка новых УФ-ламп, замена изношенных анилоксов, установка праймерного модуля — это капитальные расходы, и не каждая небольшая типография готова вкладывать в них собственные оборотные средства. На фоне удорожания банковского кредитования всё больше компаний обращается к краудлендинговым платформам как альтернативному источнику финансирования оборудования. Это рабочий инструмент — при том же внимании к выбору, что и к выбору поставщика бумаги.
На что обращать внимание при выборе подрядчика по выборочному УФ-лакированию:
- Наличие на участке тестовых чернил и счётчика наработки УФ-ламп. Если технолог не может за минуту показать эти два инструмента — о качестве говорить не приходится.
- Готовность провести тестовый прогон на вашей бумаге перед запуском тиража. Хороший подрядчик всегда соглашается на сигнальный образец — тестовый лист, по которому можно оценить адгезию, глянец и совмещение лака с печатью.
- Возможность варьировать тип лака и подложки. Универсальных решений не бывает: дизайнерская бумага требует индивидуального подхода.
- Опыт работы с конкретными материалами. Тираж на тач-кавере с выборочным лаком и тираж на крафте — это два разных производственных кейса, и подрядчик должен понимать разницу.
Позиция
Выборочное УФ-лакирование на дизайнерской бумаге — не магия и не везение, а технология с измеряемыми параметрами. Каждый дефект — отслоение ногтем, трещины на бигах, матовость вместо глянца — имеет конкретную причину и конкретное решение.
Три точки контроля, которые нельзя пропускать: поверхностное натяжение оттиска (не ниже 38 дин/см), выдержка после печати (не менее 24 часов), состояние УФ-ламп (замена по счётчику, а не по настроению). Три инструмента, которые должны быть на участке: тестовые чернила, скотч по ГОСТ 31149-2014, журнал наработки ламп.
Если все три параметра в норме, а адгезия всё равно «гуляет» — дело в бумаге. И это повод не менять лак, а подбирать праймер, менять линиатуру или искать подрядчика, который работает с конкретным материалом ежедневно, а не от случая к случаю. Красивый глянец на дизайнерской бумаге — это не удача, а технологическая дисциплина.