Самоклеящаяся бумага на холодной упаковке: методика и итоги теста
Этикетка, нанесённая на охлаждённую бутылку или контейнер, способна отслоиться на участке подачи. Клей при низкой температуре становится жёстче, начальное сцепление падает. Конденсат добавляет между клеем и упаковкой тонкий разделительный слой.
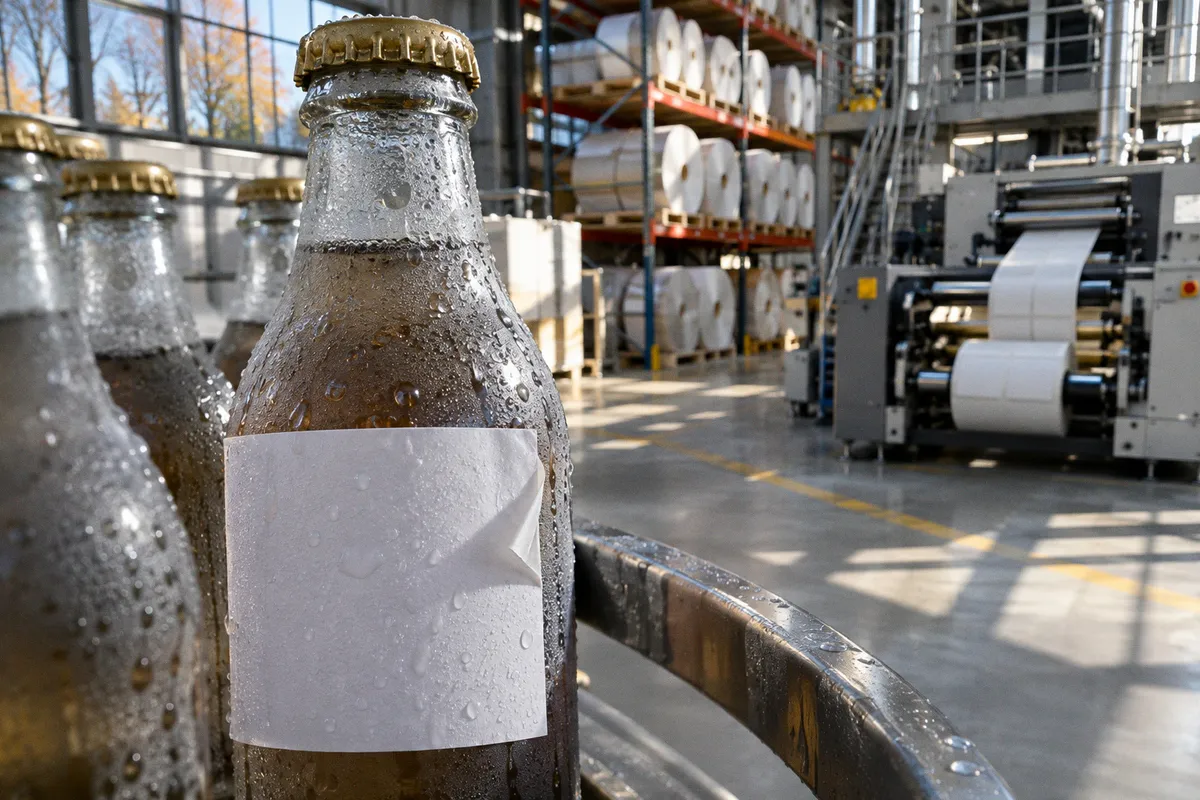
Результат на стеклянной пластине при комнатной температуре в таком случае почти ничего не прогнозирует.
Публичных результатов отдельного сравнительного теста самоклеящейся бумаги для холодной упаковки со сведениями о марке материала, клее, поверхности и температуре обнаружено нет. Материал ниже даёт воспроизводимую методику, фиксирует параметры испытания и обозначает границы допустимых выводов.
Число отрыва без поверхности, температуры, влаги и выдержки нельзя переносить на другой тираж.
Почему этикетка теряет сцепление на холодной и влажной упаковке
Самоклеящаяся бумага работает как система из трёх компонентов: носитель, клеевой слой и защитная подложка. При низкой температуре меняется вязкость клея. Он хуже растекается по микронеровностям поверхности, дольше сохраняет внутреннее напряжение и меньше времени остаётся для формирования полного контакта.
Если этикетку наносят на переохлаждённую поверхность, одновременно действуют несколько факторов:
| Фактор | Физический процесс | Последствие | Что фиксировать в протоколе |
|---|---|---|---|
| Низкая температура поверхности | Вязкость клея растёт, начальное сцепление снижается | Этикетка отслаивается сразу после нанесения | Температура упаковки в момент контакта |
| Конденсат | Между клеем и поверхностью появляется плёнка влаги | Нарушается площадь реального контакта | Наличие влаги, способ её удаления |
| Короткая выдержка | Клей не успевает компенсировать неровности | Остаются локальные участки слабого сцепления | Время между нанесением и отрывом |
| Загрязнение | Жир, пыль или остатки продукта снижают поверхностную энергию | Адгезия падает локально | Состояние и чистота поверхности |
| Геометрия упаковки | Изгиб и напряжение концентрируются на краях этикетки | Возникает подъём края или отрыв по линии изгиба | Кривизна, направление отрыва, ширина полосы |
Температурный порог из технического бюллетеня Avery Dennison для клея Z3338 составляет 38–40 °F, примерно 3,3–4,4 °C. Он относится к применению этого клея на холодных бутылках с ограниченной поверхностной влагой. Переносить диапазон на все самоклеящиеся бумаги и клеевые системы ошибочно.
Отдельный случай представляет упаковка, вынутая из холодильного склада. Если температура поверхности ниже точки росы, на поверхности образуется конденсат. Возможна и обратная ситуация: воздух холодный и сухой, а упаковка содержит влагу, которая выделяется позже. Тогда дефект проявится уже после нанесения, во время хранения или транспортировки.
Поэтому в испытании недостаточно записать температуру. Нужны температура поверхности, температура воздуха, относительная влажность, состояние конденсата и интервал между нанесением и отрывом. Температура холодильной камеры сама по себе не описывает состояние конкретной бутылки.
Как устроено испытание на отслаивание FINAT FTM 1
FINAT FTM 1 измеряет усилие отслаивания самоклеящегося материала под углом 180° при скорости 300 мм/мин. Это стандартизованная геометрия нагружения. Она снижает зависимость результата от способа снятия полосы руками и позволяет сравнивать образцы при одинаковых условиях.
Скорость 300 мм/мин важна. Клей проявляет вязкоупругую зависимость: при ускоренном отрыве часть усилия расходуется на деформацию клеевого слоя. Снижение скорости способно изменить регистрируемую величину. Угол отрыва также влияет на распределение напряжения. Поэтому значения из разных лабораторий нельзя сопоставлять, если различаются геометрия или режим приложения нагрузки.
Для сравнения образцов необходимо фиксировать:
- поверхность, к которой приклеена этикетка;
- марку бумаги и тип клея;
- геометрию и направление отслаивания;
- скорость перемещения фиксатора;
- ширину испытуемой полосы;
- время выдержки между нанесением и измерением;
- температуру и относительную влажность;
- способ нанесения и давление прикатывания;
- характер разрушения соединения.
В описанной процедуре Ugra используются полосы шириной 25 мм. Для каждого из двух сравниваемых материалов испытание проводится на десяти полосах. Измерения выполняются после выдержки в течение 20 минут и 24 часов. В каталоге Ugra указана редакция FINAT FTM 1:2024.
Параметры 25 мм и десять полос относятся к данной процедуре. Их нельзя автоматически выдавать за универсальные требования ко всем лабораториям. Собственный протокол следует оформить явно: количество образцов, ширина полосы, число повторов, статистика и правило обработки выбросов.
Отдельно фиксируют способ разрушения. Отрыв по границе «клей — упаковка» показывает слабое взаимодействие в этой зоне. Разрушение внутри клеевого слоя говорит о картине: связь с поверхностью сформировалась, но клей оказался слишком мягким или неоднородным. Разрыв бумаги означает, что бумажный слой оказался слабее соединения. В последнем случае увеличение скорости или изменение геометрии может исказить оценку адгезии.
Что меняют выдержка и подготовка образцов
Измерение через 20 минут отвечает на вопрос о работоспособности материала в производственном цикле. Этикетка уже нанесена, прошла короткий транспортёр или упаковочный участок, но ещё не набрала полной прочности. Именно на этом этапе проявляются ошибки контакта, конденсата, давления прикатывания и низкотемпературной вязкости клея.
Измерение через 24 часа показывает другой процесс. За это время клеевой слой взаимодействует с упаковкой, поверхность успевает частично восстановиться после изгиба, а возможная миграция веществ из пластика меняет зону контакта. Для холодовой цепочки тест через сутки ближе к условиям хранения готовой продукции.
Два результата нужно записывать раздельно:
1. Через 20 минут оценивают риск отрыва сразу после нанесения.
2. Через 24 часа оценивают устойчивость клеевого соединения после выдержки.
Сильное начальное сцепление не гарантирует стабильного хранения. Слабое начальное сцепление при успешном результате через сутки может говорить о том, что проблема находится в технологии нанесения. Если этикетка хорошо держится через 20 минут, но отходит через 24 часа, проверяют клей, поверхность, загрязнение, перенос веществ и температурную историю упаковки.
Подготовка образцов должна совпадать с производственной. Натяжение полосы, направление отрыва, давление валика, кривизна упаковки и количество прокатов меняют нагрузку. Образец, вырезанный из ровного листа и приклеенный без натяжения, показывает свойства клеевой системы. Образец на цилиндрической бутылке — ещё и влияние геометрии упаковки.
Зачем сравнивать FTM 1, FTM 2, FTM 9 и FTM 13
FINAT перечисляет несколько методов для разных задач. Смешивать их результаты в одну таблицу нельзя. Каждый метод отвечает на отдельный вопрос.
| Метод | Основной вопрос | Роль в проверке холодной упаковки | Ограничение |
|---|---|---|---|
| FINAT FTM 1 | Какова прочность соединения при отслаивании под углом 180° и скорости 300 мм/мин? | Основное сравнение после фиксированной выдержки | Результат зависит от поверхности и условий |
| FINAT FTM 2 | Как ведёт себя соединение при геометрии и режиме отслаивания, заданных методом | Дополняет проверку, если геометрия FTM 1 не соответствует задаче | Значения FTM 1 и FTM 2 несопоставимы напрямую |
| FINAT FTM 9 | Каково начальное сцепление, loop tack | Показывает способность клея быстро закрепиться при первом контакте | Не заменяет испытание на прочность после выдержки |
| FINAT FTM 13 | Как ведёт себя адгезия при низкой температуре | Нужен для воспроизведения условий нанесения на холодную поверхность | Температурный режим и подготовка задаются самим методом |
Для производственной проверки FTM 9 полезен как ранний фильтр. Материал с плохим начальным сцеплением сложно стабильно наносить. Однако высокий результат loop tack не закрывает вопрос прочности соединения через 20 минут и 24 часа.
FTM 13 добавляет низкотемпературный компонент. Его результат становится частью полной картины: клей контактирует с поверхностью при температуре, близкой к рабочей, а последующее отслаивание проверяется в заданных методикой условиях.
FTM 2 нужен там, где геометрия отрыва 180° не отражает эксплуатационную нагрузку. Например, этикетка снимается с цилиндрической поверхности под иным углом. В протоколе тогда указывают все параметры метода. Сопоставлять полученное значение с границей, установленной для FTM 1, запрещено.
Практическая связка выглядит так: FTM 9 отсеивает материалы с плохим первичным контактом, FTM 13 проверяет низкотемпературное нанесение, FTM 1 даёт основной показатель прочности после выдержки. FTM 2 подключают по геометрии изделия.
Почему тест на стекле не заменяет проверку на упаковке
Стеклянная или стальная пластина даёт стабильную поверхность. Она удобна для контроля оборудования, калибровки оператора и первичного сравнения клеевых систем. Поверхностная энергия, шероховатость и остаточная влага пластины могут отличаться от параметров реальной упаковки.
FINAT допускает лабораторные испытания как на стандартной пластине, так и на исходной поверхности изделия. Для холодовой упаковки второй вариант даёт больше рабочей информации. Особенно если тестируемая бутылка сохраняет форму, температуру и влажность после нанесения этикетки.
Проверка на стекле выявит gross-дефект: клей не удерживается совсем, бумага отслаивается, соединение разрушается внутри клеевого слоя. Она не покажет локальный отрыв по краю, вызванный конденсатом. Не подтвердит устойчивость на изогнутой поверхности. Не отразит миграцию веществ из пластика. Не заменит разрушение этикетки при снятии плёнки после хранения.
Поэтому стекло или сталь полезны как контрольная группа. Решение о годности принимается по образцам на реальной упаковке.
Для хранения этикеточных материалов руководство System Label рекомендует 22 °C и относительную влажность 50%. Это рекомендация конкретного руководства. Спецификация выбранной бумаги и клея имеет приоритет. Условия хранения образцов и температура нанесения фиксируются отдельно: материал, equilibrated при 22 °C, может потерять нужные свойства после переноса в холодную зону.
Как провести сравнительный тест на реальной упаковке
1. Зафиксировать предмет сравнения
В протоколе должны быть указаны марки бумаги, типы клея, номер партий и даты изготовления. Если меняется только клей, это один фактор. Если сравниваются бумага и клей одновременно, результат нельзя приписывать одному компоненту системы.
Для каждой группы нужны образцы с реальной упаковки. Допускается несколько типов поверхности: стекло, пластик, металл, картон. Их следует обрабатывать отдельными сериями.
2. Определить дефект приёмки
Критерий задают заранее. Например, допустимое число поднятых краёв, допустимая зона отрыва или полное отсутствие отделения чистым клеевым слоем после выдержки. Формулировка «этикетка должна держаться» не измеряет качество и позволяет подогнать результат под ожидания.
3. Подготовить поверхность
Берутся упаковки одного типа и одного состояния. Фиксируются загрязнения, конденсат, следы сжатия, ориентация штрихкода и расположение этикетки. Если технология требует сухой поверхности, это указывается в рабочей инструкции. Удаление конденсата должно быть частью утверждённого процесса, а не случайным действием оператора.
4. Нанести этикетку в рабочем режиме
Давление прикатывания, число прокатов, скорость линии, натяжение плёнки и интервал до упаковки в холод соответствуют производству. Отдельная серия с ручным наклеиванием показывает свойства клея. Она не подтверждает работоспособность автоматической линии.
5. Выдержать образцы
Измерения проводят через 20 минут и через 24 часа. Время отсчитывают от фактического нанесения. Образцы хранят в зафиксированной среде. Нельзя переносить один комплект из комнаты в холодильник без записи температурной истории.
6. Отделить полосы и провести отрыв
Для сравнения по FTM 1 применяют угол 180° и скорость 300 мм/мин. В процедуре Ugra описаны полосы шириной 25 мм и десять полос для каждого из двух материалов. Такая схема даёт воспроизводимую базу. Альтернативный метод допустим, если его параметры указаны полностью.
7. Записать результат вместе с видом разрушения
В таблицу вносят усилие отслаивания, номер полосы, время выдержки, температуру, влажность, состояние поверхности и характер разрушения. Голое среднее значение скрывает выбросы и локальные проблемы. Для инженерного решения полезнее распределение результатов и фотография зоны отрыва.
8. Повторить проверку в производственном цикле
Лабораторный образец проходит экспертизу. Затем следует короткая серия на линии с реальной упаковкой и реальным холодильным оборудованием. Так обнаруживаются факторы, которых нет в тестовой процедуре: удар при переносе, неравномерный холод, разная выдержка между коробами, загрязнение на переходе.
Итоги доступных данных и инженерный вердикт
Универсального значения усилия отслаивания, гарантирующего пригодность этикетки к любой холодной упаковке, не существует. На результат одновременно влияют клей, бумага, поверхность, температура, влага, выдержка, геометрия отрыва и способ нанесения.
Типичное наблюдение в протоколе интерпретируется следующим образом:
| Наблюдение | Что проверять | Инженерное действие |
|---|---|---|
| Чистый отрыв по границе клея и упаковки | Адгезию к поверхности, конденсат, загрязнение, температуру нанесения | Заменить клеевую систему либо устранить дефект поверхности |
| Разрушение внутри клеевого слоя | Вязкость, когезию, механическое воздействие при отрыве | Изменить клей или снизить нагрузку на этикетку |
| Разрыв бумаги | Прочность носителя, ширину полосы, направление отрыва | Пересмотреть бумагу или геометрию испытания |
| Подъём только одного края | Контакт, конденсат, натяжение, кривизну упаковки | Проверить нанесение и состояние поверхности под этикеткой |
| Хороший результат через 20 минут, отрыв через 24 часа | Развитие адгезии, миграцию веществ, температурную историю | Расширить выдержку и проверить совместимость клея с упаковкой |
Для холодной упаковки пригодность задаётся связкой «клей + поверхность + температура + влага + выдержка». Один показатель отрыва эту связку не заменяет.
Окончательный вердикт по материалу принимается при выполнении нескольких условий:
- указан конкретный клей, а не только название бумаги;
- испытание проведено на рабочей поверхности упаковки;
- зафиксированы температура нанесения, влажность и конденсат;
- результаты измерены после выдержки 20 минут и 24 часов;
- для FTM 1 соблюдены угол 180° и скорость 300 мм/мин либо полностью описан альтернативный метод;
- зафиксирован характер разрушения;
- подтверждена повторяемость на производственной партии.
Публичные данные не позволяют назвать победителя среди самоклеящихся бумаг для холодной упаковки. Любой поставщик, заявляющий универсальную совместимость, должен предъявить протокол с теми же параметрами. Иначе сравнение превращается в подбор красивых чисел.
Экономический расчёт закрывает спор о цене материала. Дешёвый клей с устойчивым браком на холодной линии дороже клея, который сохраняет этикетку без возвратов и повторной упаковки. Сначала нужен протокол на реальной упаковке. Затем — повтор на линии. Только после этого можно выбирать материал по стоимости одного готового и принятого изделия.


