Офсетная краска на оттиске: как мы проверяли скорость впитывания и риск отмарывания в пачке
В офсетном тираже брак часто обнаруживается уже в приёмном стапеле. Краска выглядит сухой, но при переворачивании первых листов следы краски переходят на оборот следующего.
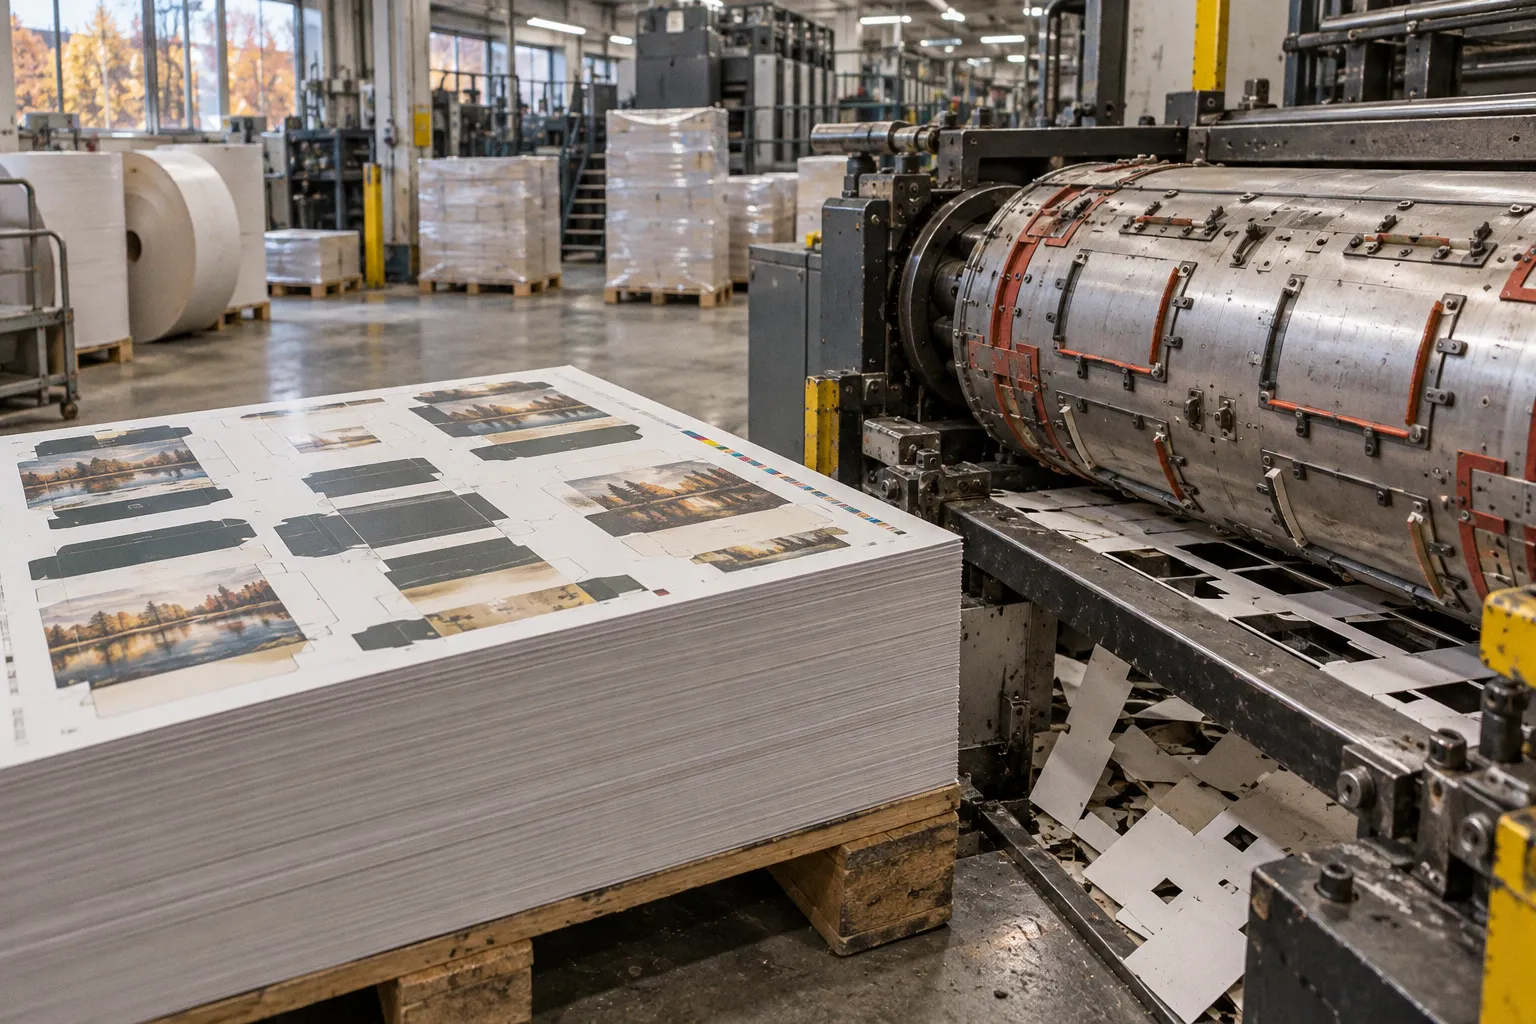
Дальше начинается перетискивание: оттиски слипаются внутри пачки, особенно на глянцевой и мелованной бумаге.
Когда офсетная краска сохнет долго, проверку впитываемости нужно начинать не с готового цвета и не с плотности по денсиметру. Плотность показывает количество нанесённого пигмента. Она не сообщает, сколько жидкой фазы осталось в плёнке и завершилась ли полимеризация.
Классическая офсетная краска формирует слой толщиной обычно не более 1,5 мкм. При суммарном покрытии 300–400% время высыхания кратно увеличивается. Именно на этом участке технологи чаще всего теряют управление: подсыхание на открытом воздухе выглядит приемлемо, а краска переходит на следующий лист в стопке.
Первичное и окончательное закрепление офсетной краски
Закрепление классической офсетной краски проходит в две фазы.
Первая фаза — физическое впитывание. Минеральные и растительные масла уходят из подвижной фазы в капилляры бумаги. На поверхности остаётся плёнка пигмента и связующего. Скорость процесса зависит от пористости основы, состояния мелового слоя, степени обработки поверхности и вязкости краски.
Вторая фаза — окислительная полимеризация. Смолы связующего окисляются под действием кислорода воздуха. Сиккативы ускоряют реакцию, но не отменяют её. Здесь ключевыми становятся pH увлажняющего раствора, эмульгирование краски, температура и влажность цеха.
| Параметр | Немелованная бумага | Мелованная бумага |
|---|---|---|
| Основной путь первичного закрепления | Капиллярное впитывание жидкой фазы в бумажное волокно | Частичное проникновение подвижной фазы в поры мелового покрытия с образованием плёнки на поверхности |
| Роль полимеризации | Обеспечивает окончательную твёрдость красочного слоя | Часто определяет время, за которое оттиск становится устойчивым к переносу |
| Главный производственный риск | Плохое впитывание из-за низкой пористости или уплотнения волокна | Длительное сохранение подвижной фазы при высоком покрытии и плотном контакте листов |
| Что контролировать | Впитываемость, вязкость, баланс краски и раствора, время высыхания | Покрытие, TIL, pH, эмульгирование, время полимеризации и условия формирования пачки |
На немелованной бумаге впитывание обычно идёт быстрее. На мелованной жидкая фаза может задерживаться в плёнке. Окислительная полимеризация при этом способна продолжаться от 4 до 24 часов.
На мелованной бумаге «сухо на ощупь» не означает «полностью полимеризовано». Приёмочный контроль должен учитывать обе фазы.
Отсюда важное разграничение. Быстрое высыхание и окончательное закрепление — разные характеристики. Первая показывает, насколько быстро подвижная фаза уходит из слоя. Вторая определяет, выдержит ли краска контакт и давление следующего листа.
Где рождается отмарывание и перетискивание
Частое направление работы типографии — сократить время высыхания. Это полезно, если оттиск отправляется на склад или сразу в резку. Для приёмного стапеля сначала нужны другие параметры: вязкость, эмульгирование, структура выбранной бумаги и допустимая высота пачки.
Разделить два дефекта принципиально.
Отмарывание возникает на границе двух свежих листов. Незакреплённая краска переходит на оборотную сторону последующего листа при выходе из секции или уже в приёмной пачке.
Перетискивание развивается в глубине стопки под статическим давлением веса пачки. Контакт между листами становится плотнее. Адгезия к обратной стороне усиливает перенос краски.
Механический палец при лабораторном испытании имитирует локальное давление. Стоящий в приёмке стопный лист создаёт другую нагрузку. Поэтому оттиск может выдержать контрольное касание и всё равно деформироваться в пачке.
| Симптом | Наиболее вероятная причина | Что измерять или проверять |
|---|---|---|
| След оттиска на обороте следующего листа | Недостаточное первичное закрепление | Впитываемость бумаги, вязкость краски, время высыхания, TIL |
| Краска переходит только из нижних листов пачки | Давление стопки при недостаточной полимеризации | Состояние пачки, наличие лака, распределение противоотмарочного порошка |
| Отмарывание появляется сразу после печати | Избыток увлажнения, эмульгирование, высокая вязкость | pH и подачу раствора, баланс краски и раствора, вязкость по паспорту краски |
| Нестабильный результат от партии к партии | Разная пористость или свойства поверхности | Впитываемость каждой партии бумаги, состояние рулона, условия хранения |
| Электризация и прилипание листов | Низкая относительная влажность | Влажность в цехе, состояние увлажнения и заземления оборудования |
При относительной влажности ниже 35% начинает накапливаться статика. Листы хуже укладываются в стопку, контакт становится неравномерным, условия переноса краски ухудшаются.
Одной универсальной высоты приёмной пачки нет. Она зависит от жёсткости бумаги, граммажа, наличия лака и количества противоотмарочного порошка. Поэтому рецепт «до 500 листов» без проверки конкретного материала не является техническим нормативом.
Лабораторный контроль по ГОСТ 6592-73
Проверку проводят на контрольных оттисках, отпечатанных реальной краской на реальной бумаге. Образец из пакета лабораторных материалов здесь не заменяет производственный.
По ГОСТ 6592-73 применяют механический палец с миткалем. Удельное давление составляет 1 кгс/см². Испытание показывает, переходит ли краска на контактный материал при заданной нагрузке.
Порядок контроля:
1. Фиксируют краску, бумагу, запечатываемое покрытие и режимы печати. Смена любого из этих параметров обесценивает сравнение с предыдущим результатом.
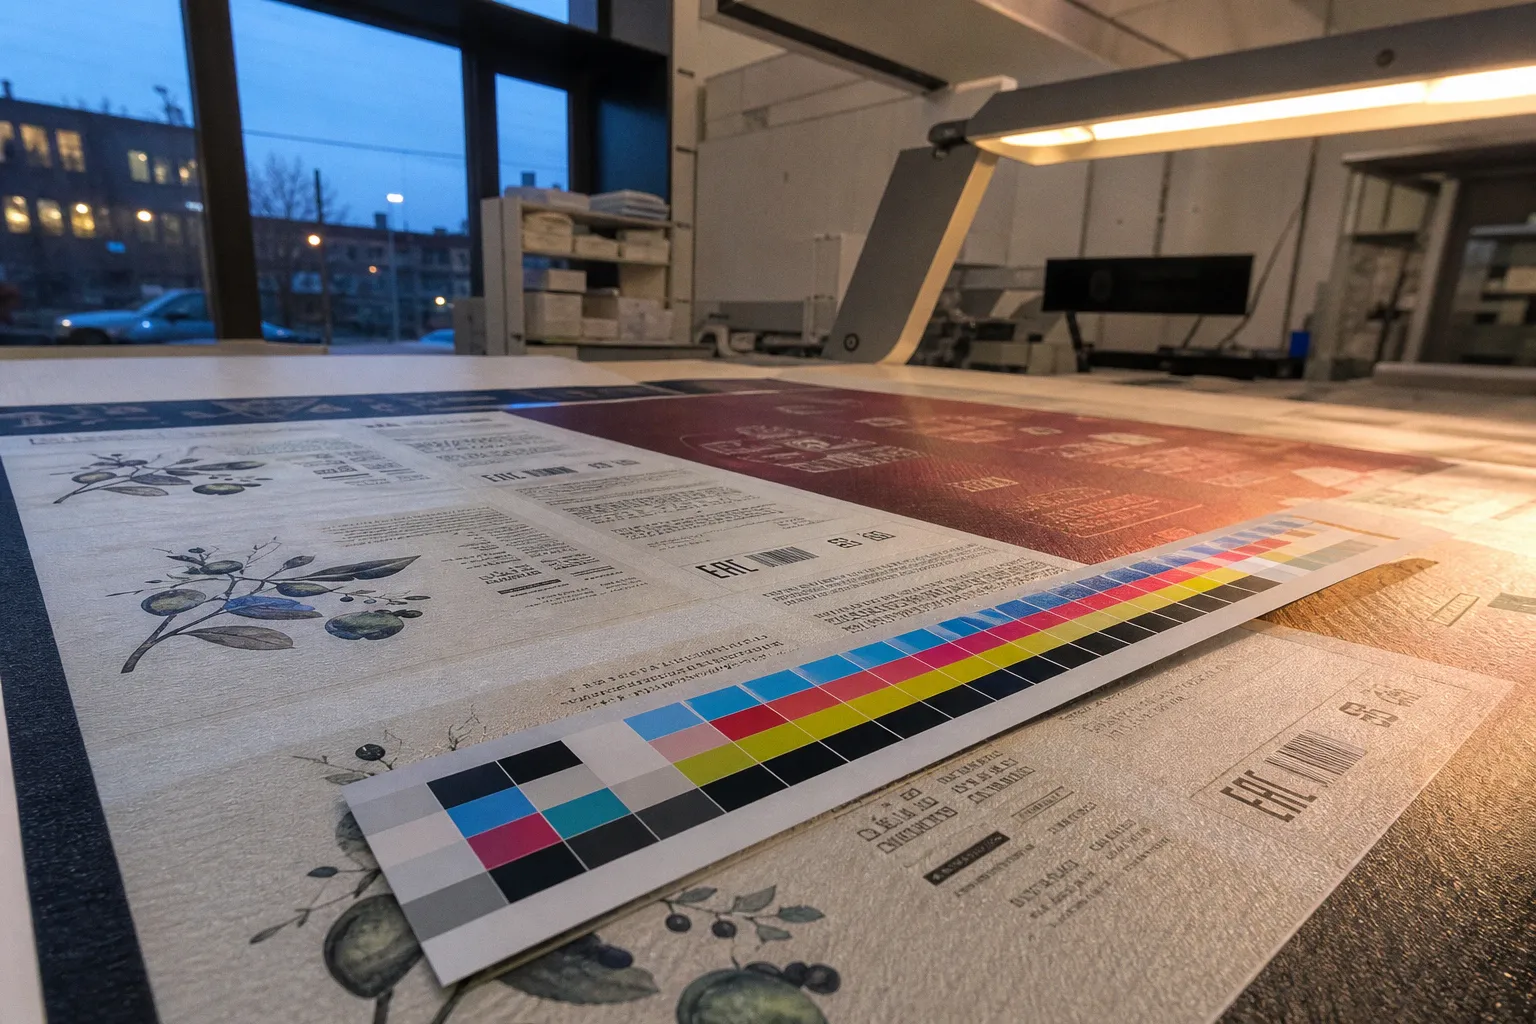
2. Печатают контрольную полосу с минимальным, рабочим и максимальным покрытием. Особое внимание уделяют участкам с суммарным TIL 300–400%.
3. Проверяют образование плёнки и время высыхания по ГОСТ 6591-73. Этот метод дополняет тест на отмарывание, а не заменяет его.
4. Проводят испытание по ГОСТ 6592-73. Результат оценивают отдельно для каждого участка контрольной полосы.
5. Повторяют измерение на образцах, взятых после имитации транспортировки и хранения. Здесь важна серия листов, а не один идеально высушенный оттиск.
6. Сопоставляют результат с плотностью по денсиметру, фактическим TIL и параметрами увлажнения.
Испытание по ГОСТ 6592-73 даёт воспроизводимый ответ на вопрос о переносе краски при давлении 1 кгс/см². Оно не заменяет контроль всей пачи, где действует статическая нагрузка.
Один и тот же оттиск может пройти тест с механическим пальцем и деформироваться в стопке. Нагрузки накладываются, а свойства поверхности меняются вместе с влажностью.
Показание денсиометра здесь вспомогательное. Оно говорит о плотности красочного слоя, но ничего не говорит о времени окисления смол. Если плотность укладывается в паспортный диапазон, а тест на отмарывание положительный, менять нужно не, а связку условий: бумага, краска, увлажнение и формирование пачки.
Экспресс-тест впитываемости мелованной бумаги
Для оперативной оценки в цеху применяют капельный тест растворителем. Методика с ксилолом или толуолом используется как внутренний регламент производителей красок и лабораторий. Единого ГОСТ для такого теста нет.
Лист кладут на плоскость, установленную под углом 30°. На поверхность наносят каплю растворителя и засекают время до впитывания. При времени свыше 150–160 секунд absorption мелованной бумаги считают критически низкой. Возникает риск отмарывания масляных красок.
Метод отвечает на узкий вопрос: насколько быстро выбранный растворитель проникает в поверхность. Он не измеряет время высыхания всей офсетной краски. Результат зависит от типа растворителя, состояния поверхности и методики. Поэтому порог 150–160 секунд применим к описанной схеме с углом 30°, а не к любому тесту с каплей.
Практическое применение метода:
1. Проверяем каждую новую партию мелованной бумаги и после длительного хранения.
2. Сравниваем результат с предыдущей упаковкой при одинаковых условиях.
3. Отмечаем резкое увеличение времени впитывания. Это сигнал изменились поверхность, пористость или обработка материала.
4. Проверяем на этой бумаге свежий оттиск по ГОСТ 6592-73.
5. При критическом результате заменяем материал либо пересматриваем краску, покрытие и режимы печати.
Ксилол нельзя использовать как универсальный бытовой тест. Работа с ним требует вытяжки, защитных средств и утверждённого внутреннего регламента. Проба также не должна выполняться на участке готового оттиска, который затем идёт в клиентский тираж.
Если капельный тест показывает медленное впитывание, решение принимают до запуска большого тиража. Замена бумаги обычно дешевле, чем переделка пачек с переносом краски, повторной печатью и возвратом готовой продукции.
Увлажняющий раствор, pH и вязкость краски
Медленное впитывание редко объясняется одним свойством бумаги. В офсетном процессе часто собирается несколько ошибок.
Избыточная подача увлажняющего раствора переводит воду в краску. Начинается эмульгирование: подвижная жидкая фаза удерживается в слое дольше расчётного времени. Если pH раствора слишком низкий, действие сиккативов также подавляется.
Причинная цепочка выглядит так:
1. Увлажнение превышает потребность бумаги и печатной формы.
2. Вода эмульгирует краску, связка «краска — раствор» выходит из рабочего диапазона.
3. Подвижная фаза сохраняется в плёнке дольше.
4. Первичное закрепление замедляется.
5. В приёмном стапеле возникает перенос краски на следующий лист.
Показатель pH нужно контролировать как параметр технологической среды. Единого универсального значения для всех красок, бумаг и систем увлажнения нет. Рабочий диапазон задают поставщик краски, характеристики бумаги и параметры конкретной печатной машины.
Вязкость также привязана к системе. Её регулируют по паспортному диапазону краски, учитывая температуру и скорость машины. Повышенная вязкость увеличивает толщину красочного слоя и ухудшает растекание. Заниженная вязкость даёт чрезмерное растискивание, увеличивает риск смещения и переноса. Точные значения в целевой статье заменяются рабочим диапазоном поставщика и результатом контрольной полосы.
Сиккативы не стоит компенсировать «на глаз». Избыток ускорителя может изменить баланс между высыханием, адгезией и последующей обработкой. Рецепт суккативной части корректируют после анализа pH, эмульсии и времени высыхания.
Влажность цеха связана с бумагой и электризацией. Ниже 35% относительной влажности статические эффекты усиливаются. Выше этого порога ситуация не становится автоматически безопасной: избыточная влага меняет баланс бумаги и воздуха, может ухудшить стабильность оттиска. Контроль ведут по фактическим условиям у печатного узла и в зоне формирования пачки.
Рабочий протокол для участка печати
До выпуска тиража нужна связанная оценка четырёх узлов: материала, краски, печатного процесса и упаковочного этапа.
1. Для каждой новой партии бумаги проверяется впитываемость. Для мелованного материала применяется капельная методика с углом 30°. Результат выше 150–160 секунд переводит партию в зону обязательного подтверждения на оттиске.
2. На контрольной полосе измеряются плотность и фактическое покрытие. Отдельно оценивается участок с TIL 300–400%.
3. Время высыхания и образование плёнки определяются по ГОСТ 6591-73.
4. Перенос краски проверяется по ГОСТ 6592-73 при давлении 1 кгс/см².
5. На офсетном участке фиксируются вязкость краски, pH и подача увлажняющего раствора. Отклонения от заданного диапазона устраняются до получения контрольной полосы.
6. В цехе проверяется относительная влажность. Уровень ниже 35% требует коррекции климата и контроля статики.
7. Формирование пачки проверяется на реальных листах. Учитываются граммаж, жёсткость, лак и количество противоотмарочного порошка.
Такой протокол отделяет три разные проблемы. Плохая впитываемость бумаги требует другого материала или другого красочного слоя. Недостаточная полимеризация требует времени и корректировки химии. Перетискивание в пачке требует изменения условий укладки и приёмки.
Финальный вердикт простой. Один успешный тест оттиска не подтверждает пригодность всей партии. Принимать тираж можно по связанному результату: впитываемость, высыхание, стойкость к переносу и условия формирования пачки. Если офсетная краска сохнет долго, поиск начинается с этой цепочки. Перекраска без анализа бумаги, увлажнения и красочного слоя лишь переносит брак в следующий тираж.