Холодное тиснение на пленке: причины отслоения фольги
Этикетка на прозрачной BOPP-пленке выглядит безупречно: золотистая фольга ложится ровным зеркальным полем, отблескивает при повороте и кажется монолитной.
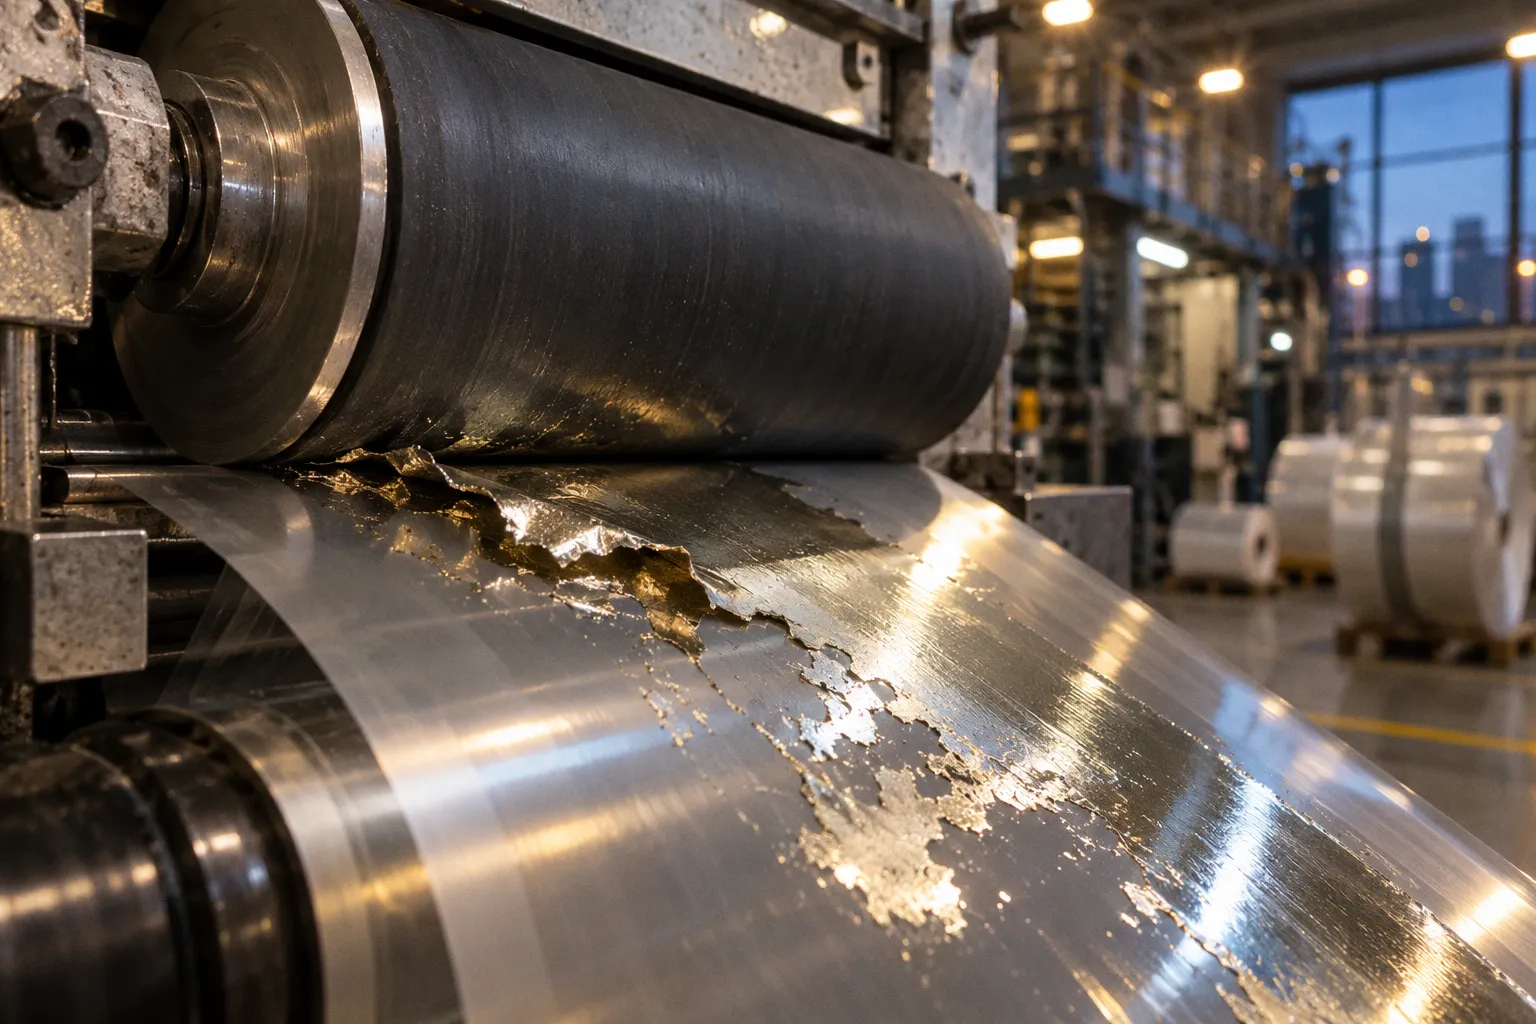
Через какое-то время хранения заказчик снимает несколько этикеток с рулона и видит знакомую технологам картину: металлический слой отходит от основы, у кромки появляются проплешины, а в центре остаются отдельные блестящие островки. Так проявляются проблемы адгезии при холодном тиснении. Причина часто складывается из нескольких параметров процесса, каждый из которых влияет на то, насколько полно фольга перенесётся и удержится на пленке.
Холодное тиснение на полимерных пленках строится на последовательном контакте клея, фольги и основы. На пленку наносят рисунок УФ-отверждаемого адгезива, к нему прижимают фольгу, затем клей отверждают. После этого снимают носитель с неперенесённой фольгой. На пленке остаётся металлический слой, который перенёсся на клеевые участки. Если клей плохо смачивает основу, его нанесено недостаточно или полимеризация прошла не полностью, рисунок может перенестись с пробелами либо отслоиться при последующей обработке и хранении.
Поверхностная энергия пленки: первый и капризный параметр
Чтобы адгезив равномерно растёкся по пленке и сформировал контакт с её поверхностью, материал должен обладать подходящими смачивающими свойствами. Их часто оценивают с помощью теста на поверхностную энергию, выражая результат в дин/см. Для конкретного сочетания пленки и клея рабочий уровень следует сверять с требованиями поставщиков материалов и с результатом пробного тиснения. Одно значение не гарантирует хорошей адгезии для всех марок BOPP, PET и металлизированных пленок.
При недостаточной поверхностной энергии клей может собираться в капли или ложиться неравномерно. В итоге площадь контакта с пленкой уменьшается, и после снятия носителя становятся заметны проплешины. Их расположение не всегда указывает на одну причину: похожая картина возникает при загрязнении основы, проблемах с подачей клея или неполном отверждении.
Для повышения смачиваемости пленку обрабатывают коронным разрядом. Но обработка не делает поверхность стабильной навсегда. Её свойства могут меняться при хранении, а результат зависит от самой пленки, условий склада, времени после обработки и контакта с загрязнениями. Поэтому рулон, который подходил по показаниям при поступлении, к моменту печати может вести себя иначе.
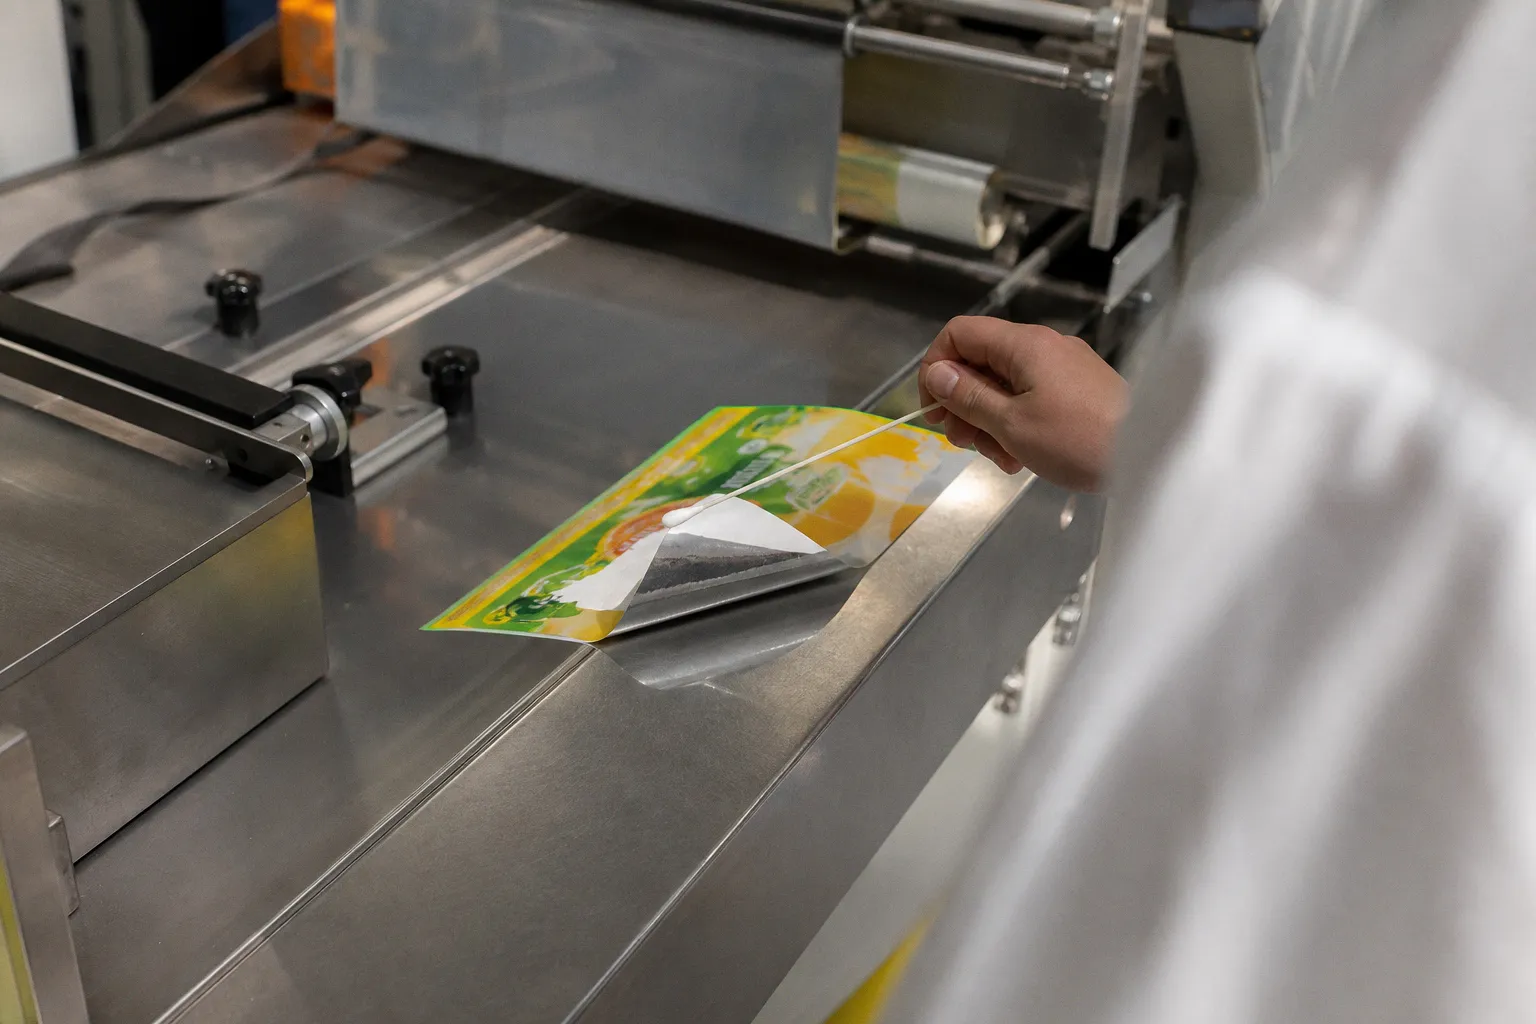
Удобный способ первичной проверки — тестовые чернила или специальный маркер с известным уровнем поверхностной энергии. Такой тест показывает, как ведёт себя поверхность в конкретной точке, но не заменяет пробу с рабочим клеем и фольгой. Важно также соблюдать инструкцию к тестовому набору: оценка растекания и допустимое время считывания зависят от применяемого средства.
Если показатели на кромке и в середине полотна отличаются, стоит проверить рулон по ширине. Локальное снижение смачиваемости может давать не сплошной брак, а отдельные зоны, которые легко принять за сбой нанесения клея. До запуска тиража полезно сопоставить результаты проверки пленки с отпечатком после тиснения и условиями хранения материала.
Повторное коронирование может помочь, но само по себе ещё не устанавливает причину дефекта: результат зависит и от клея, и от режима нанесения, и от отверждения.
Нанесение УФ-клея: узкий коридор между недостатком и избытком
Количество адгезива влияет и на полноту переноса, и на чёткость рисунка. Для отдельных технологических схем встречается ориентир по сырому весу покрытия 0,8–1,2 г/м², но считать этот диапазон универсальной нормой нельзя: фактическое значение зависит от клея, пленки, фольги, анилокса и оборудования. Рабочее окно нужно подтверждать пробой и документацией поставщиков.
При недостаточном нанесении отдельных участков клеевого слоя может не хватить для устойчивого контакта с фольгой. После снятия носителя на рисунке проявляются пропуски. Если же клея слишком много, он может растекаться за границы изображения, ухудшая чёткость тонких линий и букв. На пробельных участках иногда возникают мутные ореолы. Внешне эти дефекты отличаются, поэтому полезно рассматривать не только саму проплешину, но и её края, повторяемость и положение на полотне.
На расход влияют состояние анилоксового вала, его гравировка, чистота ячеек, вязкость клея и равномерность подачи. Забитые ячейки способны дать недостаточный перенос, а износ или неравномерная работа системы подачи меняют фактическое количество адгезива. По одной лишь записи о настройке машины нельзя понять, что именно попало на пленку в ходе тиража.
Контролировать нанесение можно разными способами. Например, взвешивать тестовый материал до и после нанесения, если методика и точность оборудования подходят для такой проверки. Важно учитывать площадь тестового участка и не смешивать сырой вес с массой уже отверждённого слоя. Полезно также сохранить контрольный образец и посмотреть, как меняется качество переноса при небольшом изменении подачи клея.
Выбирая клей для холодного тиснения, учитывают совместимость с конкретной пленкой, фольгой и последующими операциями. Если этикетка пойдёт на ламинацию, высечку или контакт с содержимым упаковки, это стоит сообщить подрядчику заранее. Проверка одного только внешнего вида сразу после печати не отвечает на вопрос, как поведёт себя отделка после дальнейшей обработки.
УФ-отверждение: доза, лампы и незаметная деградация
УФ-клей не просто высыхает: под действием ультрафиолетового излучения в нём протекает полимеризация. Если энергии для реакции не хватает, слой может выглядеть сухим, но оставаться недостаточно сформированным. Тогда ухудшается его когезия, то есть способность удерживаться как целостный слой. Фольга может сниматься при изгибе, трении или проверке лентой.
Для конкретного клея режим отверждения задаёт производитель. В технических материалах для отдельных систем можно встретить ориентир порядка 120–180 мДж/см², однако переносить его на любой клей и любую установку нельзя. Важны тип лампы, спектр, скорость машины, расстояние до материала, состояние отражателя и совместимость фотополимерной системы с излучением.
Лампа может продолжать светиться, хотя её рабочие характеристики уже изменились. Поэтому визуальная проверка не показывает, сколько энергии доходит до поверхности пленки. Для контроля используют радиометр, подходящий к спектру установки, и проводят замер в сопоставимых с производством условиях. Если показания ушли от рабочего диапазона, проверяют лампы, отражатель, расстояние, скорость линии и загрязнение оптических поверхностей.
Пыль и потемнение отражателя способны снижать эффективность системы. Значение имеет и то, как размещён измерительный прибор: замер в стороне от полотна или на другой высоте может не отражать реальный режим отверждения. Удобнее фиксировать показания вместе с условиями замера, чтобы затем сравнивать их с результатом на материале, а не опираться на несопоставимые значения.
Если фольга отходит по всему полю, это повод проверить отверждение, но не готовый диагноз: похожий результат дают и другие нарушения процесса.
Прижим и ролик: что скрывается за нормальным давлением
Во время контакта фольги с клеем прижим должен быть достаточным и равномерным по рабочей ширине. Если давления не хватает, контакт может оказаться нестабильным, а перенос — неполным. Если прижим чрезмерен, клей способен выдавливаться за границы изображения, а рисунок терять чёткость. Конкретная настройка зависит от конструкции машины, свойств ролика, толщины материалов и режима работы.
Твёрдость ролика также влияет на результат. Слишком мягкая резина может деформироваться под нагрузкой, из-за чего контакт по ширине окажется неодинаковым. Чрезмерно жёсткий ролик не обязательно даст лучший перенос: многое зависит от его поверхности, геометрии и того, насколько равномерно он прижимает материал. Указывать одну твёрдость как универсальную норму для всех установок рискованно; параметр согласуют с оборудованием и технологической картой.
Отдельно проверяют сам ролик. Царапины, вмятины, налипший клей и неравномерный износ могут повторяться на изделии характерным рисунком. Если дефект возникает с регулярным шагом или стабильно проявляется в одном месте по ширине, стоит сопоставить его с окружностью и состоянием ролика. Но и это наблюдение остаётся диагностической подсказкой, а не доказательством: похожие повторы могут быть связаны с другими узлами машины.
При настройке полезно менять параметры последовательно. Если одновременно увеличить давление, скорректировать подачу клея и изменить скорость, улучшившийся отпечаток не покажет, какой именно шаг помог. Пробный прогон с фиксацией настроек даёт более ясную картину и экономит материал на последующей корректировке.
Диагностика: как отличить нехватку клея от проблем с коронированием
Когда фольга отходит, внешний вид дефекта помогает сузить круг причин, но редко указывает на единственную. Один и тот же симптом может возникать на разных этапах процесса. Поэтому проверку лучше строить как последовательное сравнение: сначала осмотреть рисунок, затем проверить пленку и режим нанесения, а после этого оценить отверждение и прижим.
1. Скотч-тест на отрыв. Ленту прижимают к участку тиснения и снимают одинаковым движением на нескольких образцах. Если фольга отделяется легко по большой площади, возможны проблемы с клеем, поверхностью пленки или УФ-отверждением. Если дефект локальный, ищут загрязнение или нарушение контакта в этой зоне. Тест сравнивают с контрольным образцом и не считают самостоятельным способом определить первопричину.
2. Проверка поверхности пленки. Измеряют её смачиваемость тестовыми чернилами или маркером в нескольких местах, включая зоны с дефектом и без него. Повторная коронная обработка может быть полезна как часть пробного сравнения, но после неё меняются условия процесса. Если результат улучшился, это повышает вероятность проблемы с поверхностью, однако не доказывает, что дело было только в ней.
3. Проверка нанесения клея. Сопоставляют подачу с настройкой анилокса, осматривают вал и проверяют чистоту ячеек. Если пропуски совпадают с геометрией рисунка, это может указывать на недостаток адгезива в отдельных участках. Размытые края и ореол чаще заставляют проверять избыток клея, но также требуют исключить ошибки прижима и особенности самого материала.
4. Контроль УФ-режима. Дозу измеряют радиометром в условиях, близких к рабочим. Если значение ниже диапазона, рекомендованного для выбранного клея, проверяют лампы, отражатель, скорость и расстояние до полотна. По одному замеру нельзя автоматически заключить, что виновата именно лампа.
5. Осмотр ролика и сопоставление повторов. Повторяющиеся полосы или пятна могут быть связаны с повреждением поверхности ролика. Нужно проверить, совпадает ли шаг дефекта с вращением узла, и осмотреть ролик на загрязнения и износ.
| Признак на изделии | Что проверить в первую очередь |
|---|---|
| Пропуски без чёткой геометрии, особенно в отдельных зонах полотна | Смачиваемость пленки, загрязнение поверхности и равномерность нанесения |
| Пропуски, повторяющие форму изображения | Подачу клея, состояние анилокса и соответствие его гравировки задаче |
| Размытые края или мутный ореол | Избыточное нанесение клея, прижим и чёткость контакта |
| Повторяющийся дефект с регулярным шагом | Состояние ролика и других вращающихся узлов |
| Отслоение на большой площади | УФ-режим, совместимость материалов, поверхностные свойства пленки и общий контакт |
Если повторная обработка короной улучшила перенос, разумно проверить, что именно изменилось: поверхностная энергия, чистота материала или состояние рабочей поверхности после дополнительного прохода. Чтобы отделить влияние короны от других факторов, сравнивают образцы при неизменных настройках клеевого узла и отверждения. Такой подход позволяет говорить о вероятной причине, а не выдавать один удачный повторный прогон за окончательный диагноз.
Когда параметры нанесения, поверхности, отверждения и прижима проверены, можно переходить к самой фольге и её совместимости с клеем. Это не первая гипотеза, но исключать её полностью тоже нельзя: материалы должны работать как система, а не по отдельности.
Как выбирать подрядчика по холодному тиснению
Надёжность отделки зависит не от наличия машины в цеху, а от того, насколько подрядчик умеет управлять процессом и разбирать отклонения. При обсуждении тиража полезно выяснить, как проверяют входящую пленку, каким способом контролируют УФ-отверждение и как фиксируют настройки нанесения и прижима. Ответы должны быть привязаны к конкретным материалам и оборудованию.
Стоит также передать исполнителю условия дальнейшего использования этикетки: будет ли она ламинироваться, проходить высечку, храниться в рулоне или контактировать с поверхностями упаковки. Это помогает выбрать совместимые пленку, клей и фольгу и заранее сделать пробу. Сравнивая холодное тиснение с горячим на пластике, важно учитывать не только вид блеска, но и особенности основы, конструкции изделия и доступного оборудования. У этих способов разные режимы переноса и требования к материалу, поэтому взаимозаменяемость нельзя считать автоматической.
Если на тестовом тираже появились отслоения, полезнее получить описание условий прогона и результаты проверки, чем ограничиться устным заверением, что всё настроено. Фиксация параметров позволяет связать результат с конкретной партией пленки и повторить удачный режим при следующем заказе.
Для этикеточной продукции можно заранее сравнить варианты отделки и их совместимость с носителем. На профильном ресурсе по этикетке собран практический разбор решений для разных типов материалов, который помогает соотнести требования к адгезии с возможностями технологии.
Холодное тиснение требует внимания сразу к нескольким звеньям: поверхностным свойствам пленки, нанесению клея, отверждению и равномерности прижима. Если фольга отслаивается, внешний дефект подсказывает направление проверки, но не заменяет её. Рабочий диагноз появляется после сравнения контрольных образцов и последовательной проверки параметров. Именно такая дисциплина помогает получить зеркальный рисунок, который сохраняет вид и после дальнейшей обработки, и при хранении.