Ламинация в полиграфии: выбор пленки под разные типы изделий
На готовой визитке глянец может выглядеть не как аккуратный защитный слой, а как мелкая волна, в которой ломается отражение ламп.
На меню заметны отпечатки, по углам проступает белёсая кромка, а на упаковке матовая поверхность неожиданно царапается ещё до выкладки на полку. Такие дефекты редко возникают случайно в самом конце производства. Обычно ошибка появляется раньше — в момент, когда пленку выбирают только по внешнему эффекту, не связывая её с плотностью бумаги, способом печати, последующей высечкой и условиями эксплуатации.
Выбор способа ламинации для визиток и упаковки — это не вопрос вкуса между матовым и глянцевым. Пленка меняет оптическую глубину цвета, жёсткость листа, тактильное восприятие, адгезию последующих покрытий и даже поведение изделия на фальцовке. Один и тот же материал может выигрышно работать на обложке каталога и совершенно неуместно — на картонной коробке с конгревом.
Сначала — не эффект, а сценарий использования
Ламинация решает сразу несколько задач: защищает отпечаток от влаги и истирания, меняет его внешний вид, добавляет плотности и регулирует тактильное впечатление. Но у каждого изделия свой предел разумной защиты.
Для буклета, который держат в руках несколько минут, нет смысла бездумно выбирать максимально плотную пленку. Для меню, пропуска или упаковки, которую регулярно берут влажными руками, слишком тонкий слой, напротив, быстро выдаст экономию: края начнут терять аккуратность, поверхность — собирать следы обращения, а бумажная основа останется уязвимой к заломам.
В полиграфии применяют пленки толщиной примерно от 24–25 до 250 мкм. Это не декоративный диапазон, а заметная разница в поведении готового изделия:
- 24–32 мкм — тонкая пленка для буклетов, каталогов, обложек и базовых визиток, где требуется сохранить гибкость;
- 75–125 мкм — более плотный вариант для меню, сертификатов, папок и изделий, которым нужна выраженная жёсткость;
- 250 мкм — сверхплотная ламинация с эффектом пластиковой карты, уместная для пропусков, бейджей и VIP-карт.
При этом сама цифра не гарантирует ни долговечности, ни премиального вида. Плотность пленки должна сочетаться с основой. Если тонкий бумажный лист закрыть чрезмерно жёстким полимером, изделие может начать вести себя неестественно на сгибе. Если же плёнка недостаточно плотная для выбранного формата и режима использования, защитный эффект окажется скорее номинальным.
Плёнка не исправляет слабую конструкцию изделия. Она лишь подчёркивает, насколько точно были согласованы бумага, печать, отделка и дальнейшая эксплуатация.
Здесь же появляется первый важный производственный вопрос: будет ли ламинироваться одна сторона или обе. Односторонняя ламинация оставляет оборот доступным для склейки, нанесения штампов или соединения с другими материалами. Поэтому её часто используют для плакатов, бумажных пакетов, упаковки и обложек твёрдого переплёта. Двустороннее покрытие даёт более цельную защиту, но уже меняет толщину, гибкость и технологию последующей обработки.
Горячее и холодное ламинирование: разница не только в температуре
При горячем ламинировании плёнка соединяется с основой под давлением и высокой температурой. Рабочий диапазон на валах или пластинах обычно составляет от 80 до 150 °C — точное значение зависит от оборудования, клеевого слоя, типа бумаги и самого материала плёнки. Под воздействием тепла клеевая прослойка активируется, затем давление обеспечивает контакт с поверхностью.
Технология хорошо подходит для значительной части бумажной полиграфии: визиток, обложек, каталогов, меню, папок и упаковочных заготовок. Но горячий процесс требует дисциплины. Если температура, скорость протяжки и давление не согласованы, возникают типичные дефекты:
- помутнение прозрачного слоя или неравномерный блик;
- пузыри и локальные непроклеи;
- волнистость листа;
- смещение плёнки относительно печатного поля;
- усадка или деформация основы;
- слабая адгезия по краям и в зоне плотной заливки.
Причина часто не в самой плёнке. Например, лист с остаточной влагой или недостаточно просушенной краской может плохо принять ламинацию. В зоне крупных тёмных плашек поверхность иногда ведёт себя иначе, чем на участках с белым полем: меняется визуальная равномерность, заметнее становятся перепады блеска и следы давления.
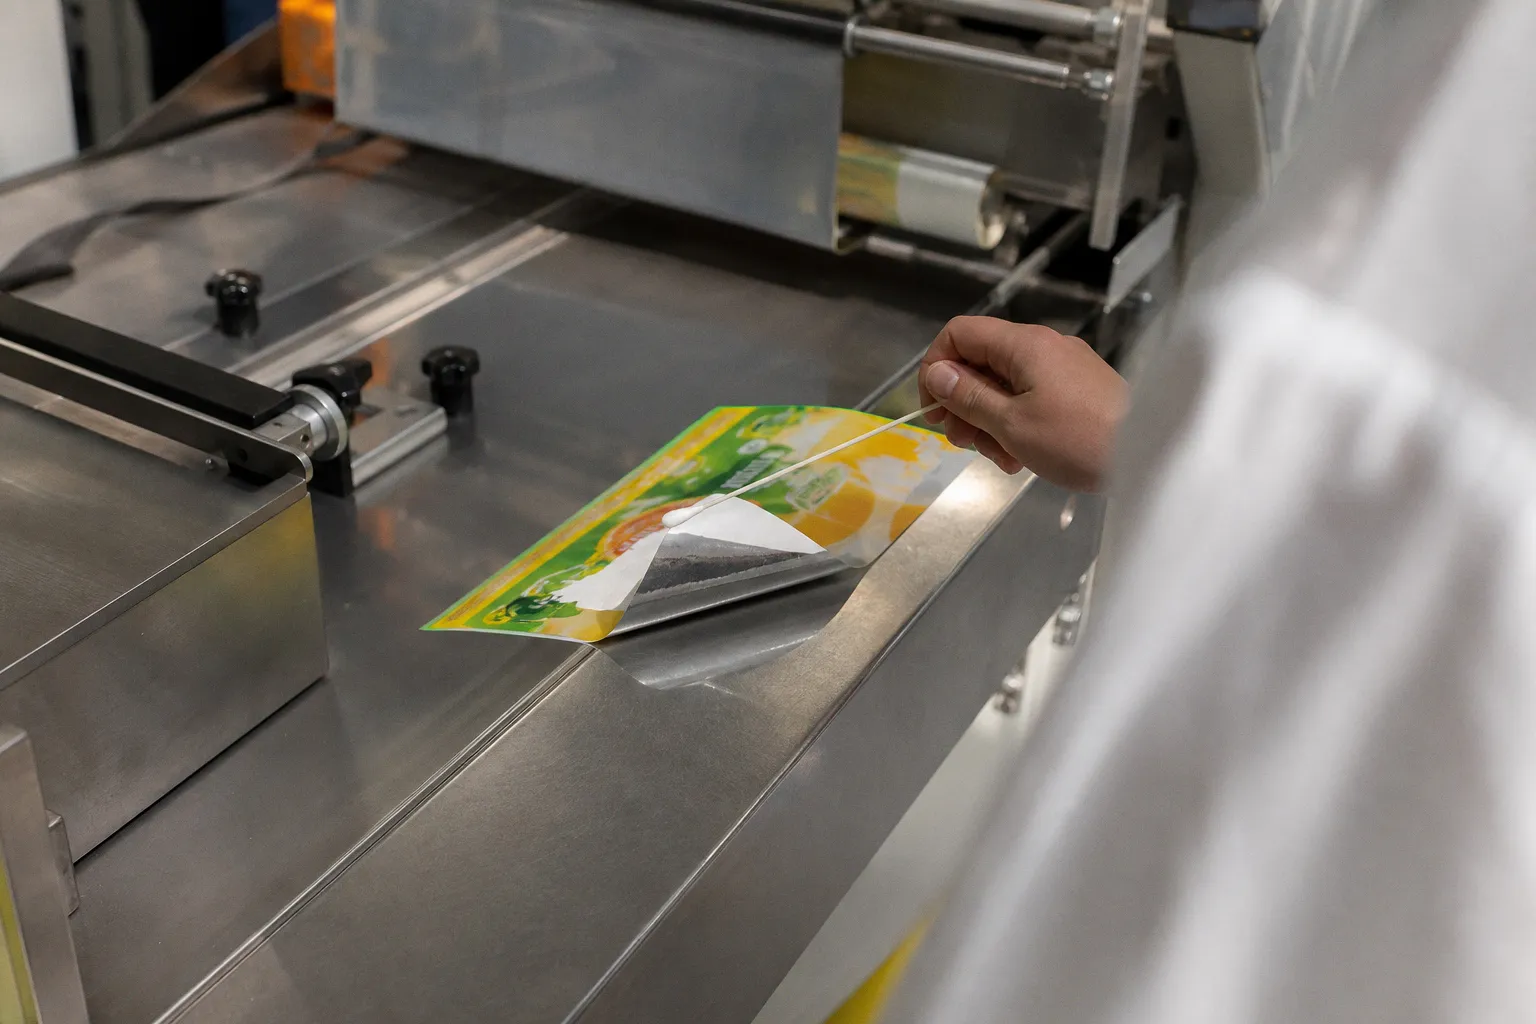
Холодное ламинирование выполняют без нагрева. Плёнка имеет клеевой слой, который активируется давлением пресса или валов. Это принципиально важно для материалов, чувствительных к температуре: синтетических основ, виниловых наклеек, некоторых термически неустойчивых красок и изделий, где нагрев способен изменить геометрию.
У холодного способа есть собственная зона риска. Поскольку клей не размягчается от высокой температуры, особенно важны чистота поверхности, равномерность давления и отсутствие пыли. Любая частица под плёнкой становится заметной точкой рельефа. На матовом покрытии такой дефект может проявиться как глухое пятно, на глянце — как резкий оптический сбой.
| Параметр | Горячее ламинирование | Холодное ламинирование |
|---|---|---|
| Принцип соединения | Давление и нагрев клеевого слоя | Давление на клеевую плёнку |
| Рабочие материалы | Преимущественно бумага и картон, совместимые с нагревом | Синтетические материалы, винил, термочувствительные отпечатки |
| Основной риск | Перегрев, деформация, пузыри, волнистость | Пыль под плёнкой, непроклей, неравномерное давление |
| Контроль процесса | Температура, скорость, давление, просушка отпечатка | Давление, чистота, натяжение и ровность подачи |
| Типичная область применения | Визитки, меню, каталоги, обложки, упаковка | Наклейки, виниловые материалы и чувствительные основы |
Скорость промышленных горячих ламинаторов может доходить до 15 м/мин, однако производительность не должна становиться главным критерием выбора подрядчика. На сложных материалах чрезмерно быстрая протяжка повышает риск неполного контакта и нарушения совмещения. Хорошая отделка начинается не с максимальной скорости, а с тестового листа, на котором видны реальные условия конкретного тиража.
Матовая, глянцевая или Soft Touch
Глянцевая плёнка усиливает цвет — и отражает всё лишнее
Глянцевая ламинация делает изображение более насыщенным, контрастным и визуально плотным. Красный становится энергичнее, тёмные заливки — глубже, фотографии получают более выраженную сочность. Такой эффект уместен в рекламных материалах, упаковке с насыщенной графикой, промо-буклетах и изделиях, где цвет должен сразу привлекать внимание.
Но глянец всегда работает вместе со светом. При ярком освещении на поверхности возникают блики, из-за которых мелкий текст становится труднее читать. На чёрных и очень тёмных участках особенно заметны отпечатки пальцев, мелкие царапины и следы неравномерного прижима. Если изделие будет рассматриваться под направленными светильниками, глянцевая плёнка может визуально проиграть более спокойному матовому варианту, даже если печать под ней выполнена безупречно.
Для упаковки с большим количеством мелкого текста глянец требует осторожности. На лицевой стороне он может сделать цветовой акцент выразительнее, но одновременно ухудшить комфорт чтения. Поэтому иногда разумнее использовать его локально — например, в сочетании с матовой ламинацией и выборочным УФ-лакированием, если конструкция и бюджет проекта это позволяют.
Матовая поверхность снижает бликование
Матовая ламинация приглушает отражение, делает изображение спокойнее и формирует более сдержанное визуальное поле. Она особенно убедительна на упаковке косметики, премиальных каталогах, папках и деловой полиграфии, где ценится не максимальная яркость, а собранность поверхности.
У матовой плёнки есть практическое преимущество: она не даёт резких бликов, а отпечатки пальцев обычно менее заметны. На ней возможна запись шариковой ручкой, что бывает полезно для сертификатов, папок, карточек и некоторых видов меню.
Однако матовость не означает автоматическую неуязвимость. При интенсивном трении поверхность может покрываться следами, а на участках частого контакта появляется локальное изменение фактуры. Особенно заметны такие зоны на больших однотонных полях и возле линий биговки, если материал испытывает постоянное механическое напряжение.
Soft Touch — тактильный эффект, а не просто «дорогой мат»
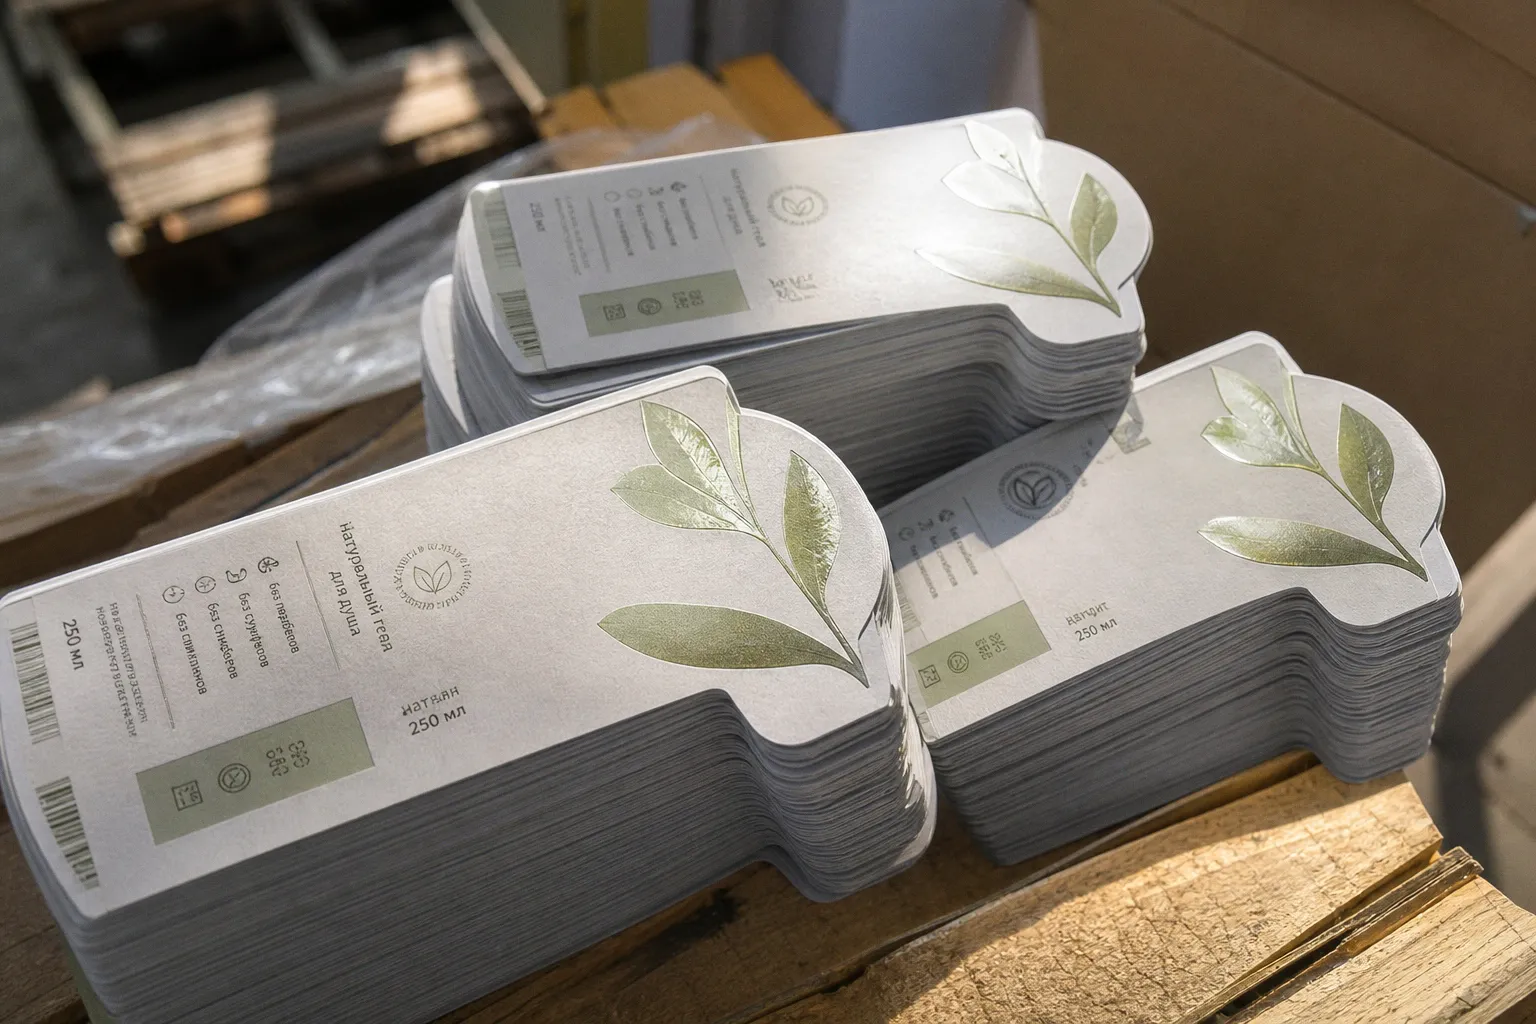
Плёнка Soft Touch относится к матовым покрытиям, но отличается характерным бархатистым, почти велюровым прикосновением. Она сохраняет насыщенность цвета и одновременно убирает резкий блик. Именно тактильность делает её востребованной в премиальной упаковке: поверхность хочется не просто рассматривать, а задержать в руках.
Преимущества софт-тач ламинации в полиграфии особенно заметны там, где упаковка должна передать мягкость, косметическую чистоту, камерность или дорогую простоту. Это хорошее решение для коробок, обложек, презентационных папок и визиток брендов, которые строят узнаваемость не на кричащем цвете, а на нюансах.
Но Soft Touch стоит дороже стандартных полимеров и требует более внимательного отношения к дальнейшей обработке. Бархатистая фактура может вступать в сложное взаимодействие с клеем, лаком, фольгой и зонами механического трения. Если на ней планируется тиснение или выборочное покрытие, тестовый образец становится обязательным: только на нём можно оценить, не потеряется ли рельеф и сохранится ли чистота границы между эффектами.
Что происходит с упаковкой после односторонней ламинации
Одностороннее ламинирование часто выбирают для картонной упаковки, бумажных пакетов и обложек, потому что незаламинированную сторону удобнее использовать для склейки или соединения с другой деталью. Но здесь особенно легко получить дефект, который будет виден уже после высечки и сборки.
Ламинированная сторона становится более плотной и устойчивой к поверхностному воздействию, а оборот сохраняет свойства бумаги. Из-за разницы в натяжении слоёв заготовка может стремиться к изгибу. Чем крупнее формат, плотнее плёнка и больше площадь покрытия, тем внимательнее нужно смотреть на геометрию листа.
На этапе вырубки проблемы проявляются в нескольких местах:
1. По линии сгиба появляется белёсая полоса. Плёнка или печатный слой разрушаются на участке, где картон слишком резко перегнули. Часто это связано не с самой ламинацией, а с отсутствием корректной биговки.
2. Клапан плохо закрывается. Если плёнка попала в клеевую зону, адгезия клея к полимерной поверхности оказывается недостаточной.
3. Угол упаковки раскрывается после сборки. Здесь может совпасть несколько факторов: неподходящий клей, пыль на поверхности, недостаточное давление при склейке и неверно выбранная зона ламинации.
4. Плёнка отходит по контуру высечки. Нож мог пройти по материалу с чрезмерным давлением или, наоборот, недостаточно прорезать слой, оставив напряжённую кромку.
5. Рельеф и печатный рисунок расходятся. Ошибка совмещения возникает, если ламинация, высечка, тиснение и печать не привязаны к одной системе меток и допусков.
Для упаковки недостаточно оценивать только лицевую плоскость. Нужно смотреть собранный образец: как ведёт себя клапан, не трескается ли покрытие на биге, не мешает ли плёнка склейке, сохраняется ли точность посадки крышки и донной части.
Ламинация и последующая отделка: где теряется точность
Ламинация редко бывает последним декоративным процессом. После неё могут выполняться высечка, фальцовка, тиснение фольгой, конгрев, перфорация или выборочное лакирование. И здесь порядок операций нельзя назначать по привычке.
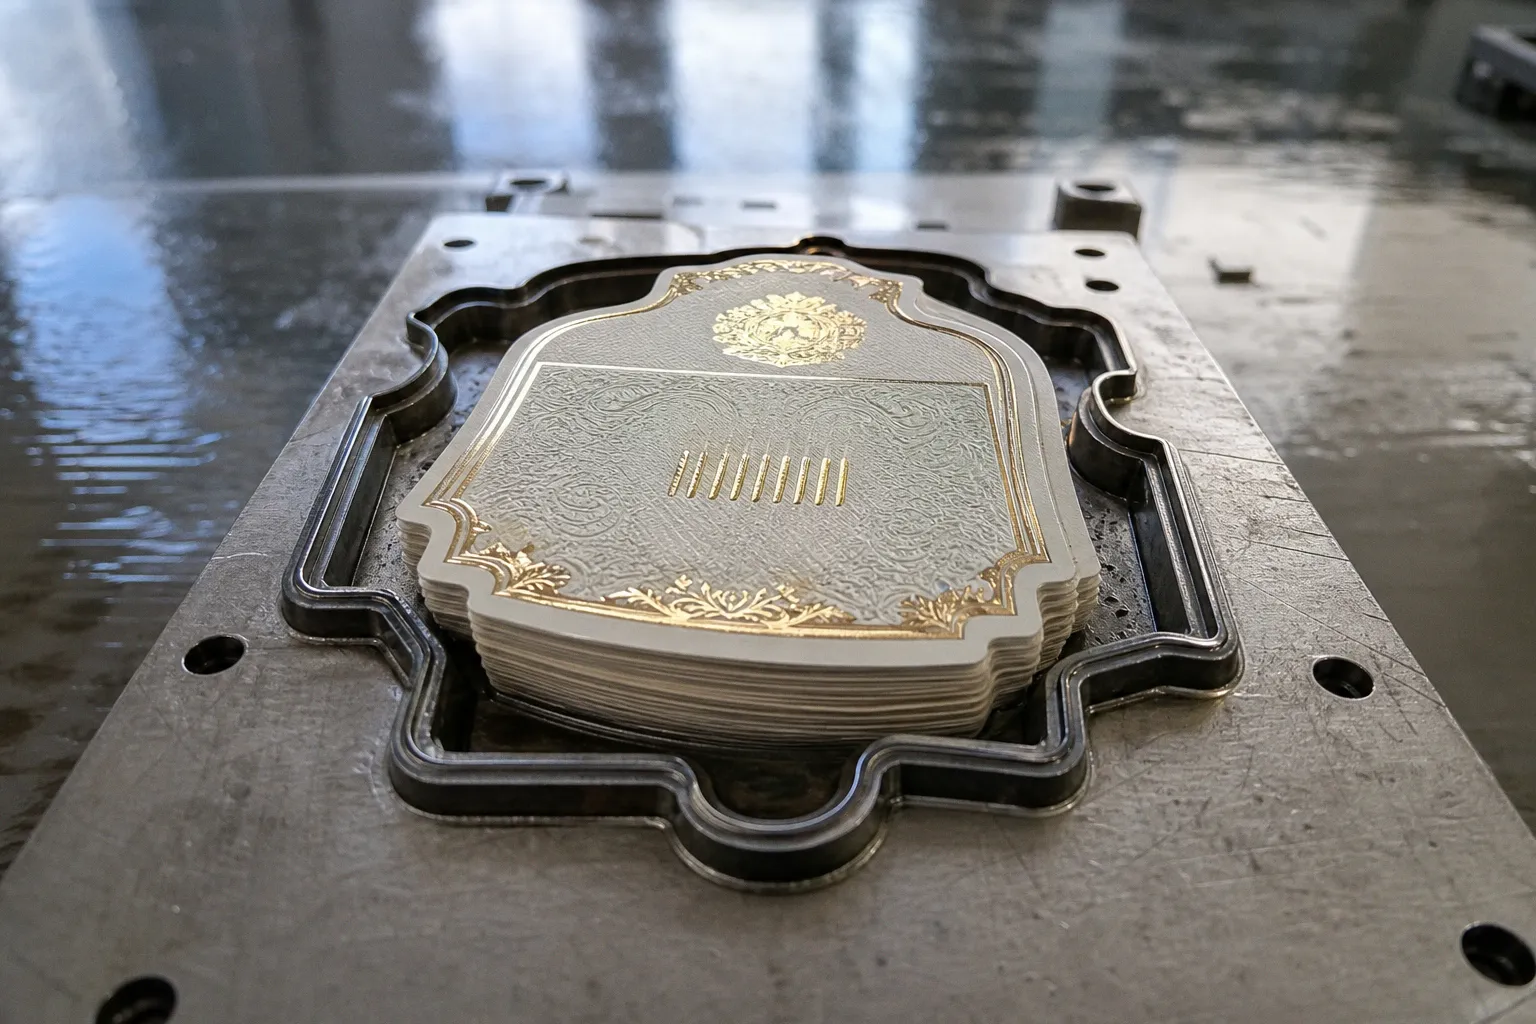
Влияние ламинации на последующее тиснение фольгой зависит от конкретной конструкции изделия, вида плёнки и параметров оборудования. Гладкая поверхность способна дать выразительный блеск фольги, но одновременно предъявляет повышенные требования к чистоте, совмещению и адгезии. На матовой и Soft Touch-основе эффект может выглядеть мягче, а граница между рельефом и фоном — менее контрастной.
Особого внимания требуют следующие сочетания:
- Ламинация и тиснение фольгой. Нужно проверить, выдерживает ли плёнка давление и температуру тиснения, не отслаивается ли по контуру и не образуется ли ореол вокруг фольги.
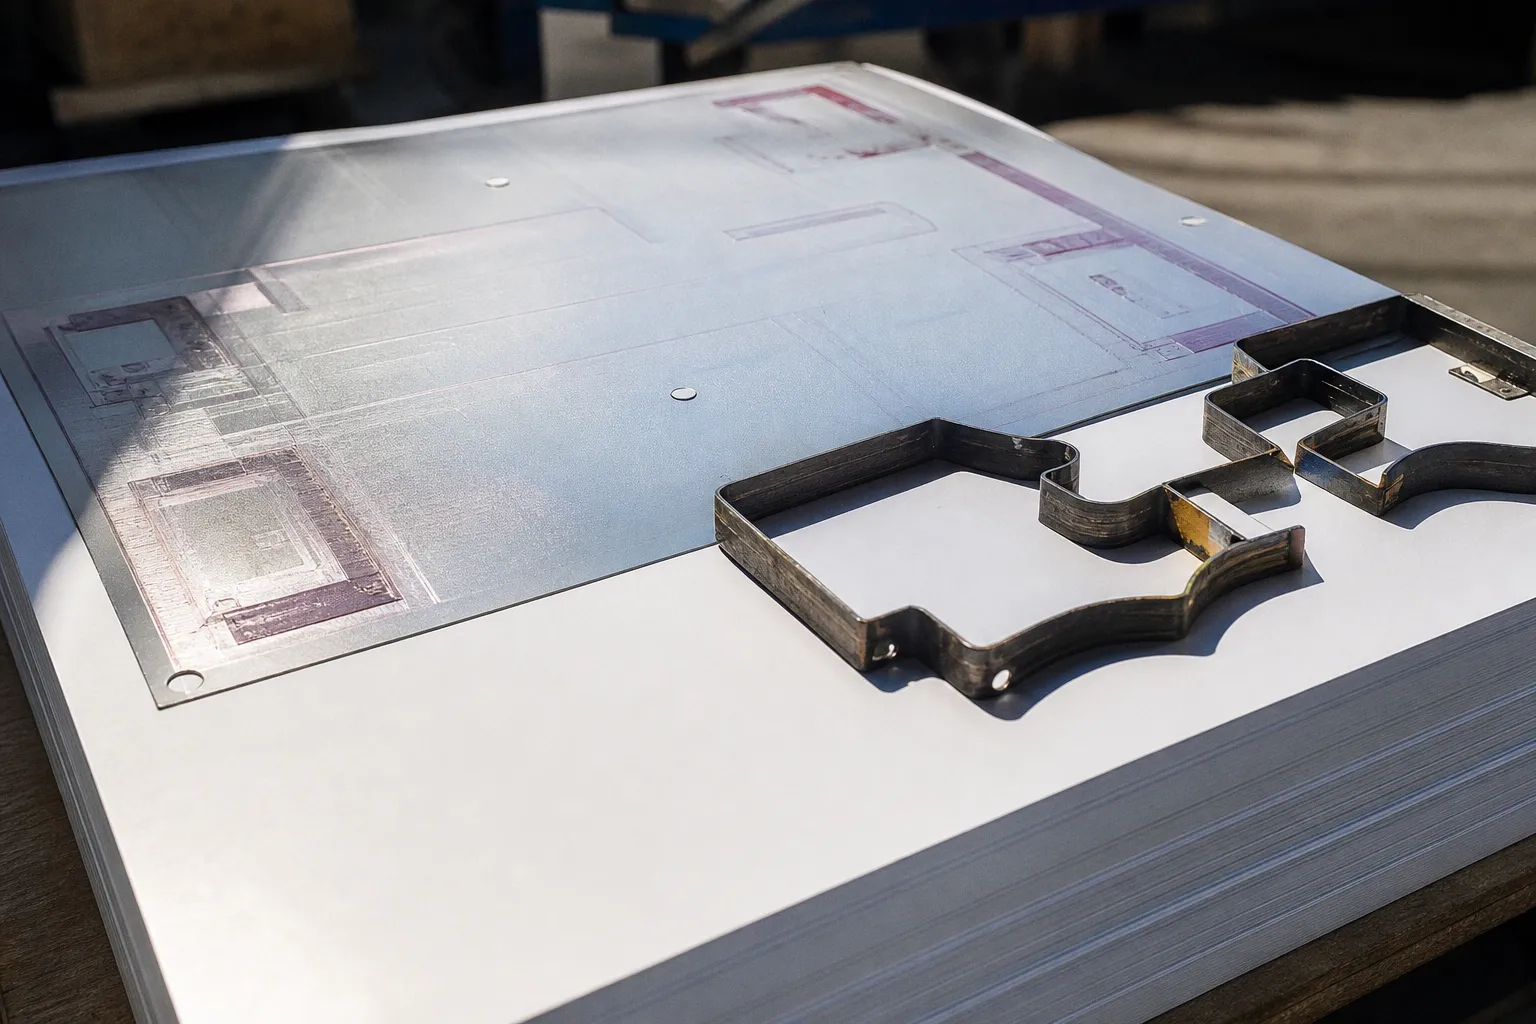
- Ламинация и конгрев. Рельеф может быть выразительным, но слишком глубокое формование на жёстком слое увеличивает нагрузку на покрытие. На выпуклом участке возможны микротрещины или локальное изменение блеска.
- Ламинация и биговка. Чем плотнее плёнка, тем важнее правильно подобрать направление волокон картона, ширину биговального канала и радиус сгиба.
- Ламинация и УФ-лак. Лак должен иметь совместимую поверхность для сцепления. На некоторых плёнках без предварительной подготовки покрытие может держаться хуже, чем на бумаге.
- Ламинация и склейка. Участки, предназначенные для клеевого соединения, лучше оставлять свободными от плёнки либо заранее согласовывать специальную подготовку поверхности.
Одна из самых распространённых ошибок — выбирать декор по отдельности. Заказчик утверждает матовую плёнку, затем добавляет фольгу, после этого меняет тип картона и уже в финале просит глубокий конгрев. Каждый шаг сам по себе может быть технологически возможен, но их сочетание не обязательно даст чистый результат.
Чем сложнее отделка, тем меньше права на выбор «по образцу из каталога». Премиальный эффект начинается с проверки совместимости слоёв, а не с названия плёнки.
Как принимать работу без иллюзий
Оценивать ламинацию нужно не только под рассеянным светом и не только в одной точке листа. Дефекты проявляются при изменении угла, на тёмных плашках, по кромке и в местах последующей обработки.
Для входного контроля готового тиража полезно пройтись по пяти зонам:
- Ровность поверхности. На листе не должно быть волн, пузырей, складок и участков с заметным перепадом блеска.
- Кромка. Плёнка должна держаться без отслоений, белёсых участков и рваного выхода за контур.
- Совмещение. Покрытие не должно визуально смещать границы печатного поля, фольги, лака и высечки.
- Тактильный эффект. Soft Touch должен ощущаться равномерно, без участков, где поверхность становится слишком гладкой или, наоборот, неоднородной.
- Поведение после обработки. На биге, сгибе, отверстии, линии перфорации и зоне склейки не должно быть преждевременного разрушения покрытия.
Отдельно нужно проверять изделия, которые будут использоваться в условиях высокой нагрузки. Защитная ламинация для этикеток с высокой износостойкостью должна оцениваться не по одному красивому листу, а по сценарию обращения: контакт с руками, трение о тару, влажность, частота снятия и наклеивания, воздействие света. Универсального покрытия, одинаково хорошо работающего для любой этикетки и упаковки, не существует.
Как выбрать подрядчика и технологию
Хороший подрядчик не начинает разговор с вопроса, матовую или глянцевую плёнку вы предпочитаете. Сначала он уточняет конструкцию изделия, основу, способ печати, формат, предполагаемую нагрузку и все последующие операции. Если на коробке будет фольга, конгрев или сложная высечка, это должно войти в технологическое задание до запуска ламинации, а не появиться как пожелание после печати.
Перед тиражом стоит запросить не абстрактный образец плёнки, а тестовый фрагмент на вашей бумаге и с вашей печатью. На нём проверяют:
- насколько изменились цвет и контраст;
- есть ли бликование на мелком тексте;
- как ведёт себя поверхность при сгибе и биговке;
- не мешает ли покрытие склейке;
- сохраняется ли совмещение с фольгой, лаком и высечкой;
- как выглядит изделие при реальном освещении и в собранном виде.
Для визиток чаще всего достаточно тонкой плёнки 24–32 мкм, если от изделия не требуется повышенная жёсткость. Для меню, сертификатов и папок разумнее рассматривать диапазон 75–125 мкм. Плёнка 250 мкм оправдана там, где нужен почти карточный формат и изделие должно выдерживать интенсивное обращение. Но эти ориентиры не заменяют пробу: одна и та же толщина по-разному ведёт себя на дизайнерском картоне, мелованной бумаге и синтетической основе.
Итоговый выбор между горячей и холодной технологией определяется не привычкой типографии и не красивым названием покрытия. Горячий способ обычно удобен для бумажной полиграфии, если материал переносит нагрев и отпечаток хорошо подготовлен. Холодный — более безопасный путь для термочувствительных основ, винила и некоторых наклеек, но требует безупречной чистоты и контроля давления.
Ламинация хороша тогда, когда её почти не замечаешь как отдельную операцию: цвет остаётся убедительным, поверхность — цельной, сгибы не белеют, фольга не теряет чёткость, а упаковка спокойно проходит сборку. Если же плёнка спорит с бумагой, бликует поверх текста или отслаивается по первому контуру высечки, проблема не в том, что выбран «не тот премиальный эффект». Просто технология была определена раньше, чем изделие стало понятным целиком.